


Чи часто виникають проблеми з лініями відступів на ящиках для вина? Чому б не спробувати цей трюк!
У повсякденному виробництві я виявив, що після склеювання кольорової поверхні винної коробки лінії відступів на кольоровій поверхні виявляють такі проблеми: якщо виступ лінії згину надто глибокий, після нанесення клею за допомогою клеючої машини, відступ може бути не повністю заповнений, що призведе до порожнього клею після формування коробки для вина; Якщо виступ лінії згину надто малий, потрібне попереднє згинання під час формування. Як правило, лінії складок часто надто глибоко підняті, що призводить до неповного клею та порожнистого клею після кольорової обробки. Більша ймовірність появи подвійних складок, оскільки лінії складок розташовані ближче. У цій статті я розгляну такі проблеми, покращивши ефект формування, скоротивши час, необхідний для коригування-різання, і підвищивши стабільність лінії відступу.
До удосконалення наша компанія зазвичай використовувала нитки 23,8 мм із загостреними лініями згину 22,9 мм. Залежно від товщини кольорового покриття, форму для основи вибирали зі смужками для згину 0,3–1,0 мм, а на задній частині пластини леза використовували форму для основи з основним клеєм для компенсації тиску. Цей підхід має такі проблеми:
(1) Смугу відступу необхідно підібрати та скріпити відповідно до ліній відступу леза, переносячи відступ від пластини леза до основної форми. Якщо позиція має подвійний-відступ, встановлення ускладнюється через ширину самої смуги відступу. Смугу вдавлення необхідно встановлювати двома частинами через лінію вдавлення матриці. Для штампів із багатьма лініями відступів перенесення смуги відступів через відступ пластини вимагає значного часу для встановлення. Оскільки смуга з відступами встановлюється шляхом прикріплення смуги до лінії поглиблення пластини леза, а потім перенесення її на форму-основу, цей метод може призвести до того, що край смуги з поглибленнями не буде повністю скріплений. Після-висікання краї декоративних ліній згину виглядатимуть ступінчастими, що впливає на естетику та склеювання оздоблення.
(2) Використовуйте смужки для загинів, щоб підібрати різну товщину кольорових поверхонь; товщину використовуваної смуги для згинання слід регулювати в будь-який час. Якщо різаку -вирізу бракує досвіду та він не контролює належним чином товщину смуги поглиблення або тиск місцевого паперу-підкладки, поглиблення можуть бути надто глибокими або надто дрібними після вирізання-. У той же час, завдяки сумісності між смужкою для складок і самою кольоровою обробкою, час, необхідний базовій ремонтній стрічкі для нанесення основної стрічки, також є відносно довгим.
(3) Краї або сміття, що потрапляє в канавки смуги з відступами, можуть легко спричинити отвори в поглибленнях або стати причиною браку партії; Смуги відступів виготовлені з пластику і мають відносно невеликий термін служби.
(4) Під час формування кольорового покриття коробки для вина, якщо клей нанесено занадто глибоко, лінія відступу не буде повністю нанесена, що призведе до порожнього клею на коробці для вина; Якщо лінія згину надто дрібна, під час ручного формування корпусу коробки всі лінії згину мають бути попередньо-складені, що потребує додаткової праці, і попереднє-згинання може не повністю зігнутися в місці згину, що призведе до втрати кольору паперу.
(5) Для кольорових поверхонь із багатьма пластинами та поглибленнями необхідний час налаштування машини відносно тривалий; деяким штампам може знадобитися 4-6 годин для налаштування машини.
Вибирайте різні типи ліній згину залежно від товщини паперу
Завдяки своєму аналізу я виявив, що звичайними матеріалами та товщиною кольорового покриття коробок для вина є в основному спеціальний папір щільністю 150–250 г/м2 товщиною 0,17–0,28 мм; 215~275 г/м2 сріблястий картковий папір товщиною 0,26~0,34 мм; Для кольорових поверхонь із товстим покриттям, наприклад матовою плівкою або зірчастою плівкою, загальна товщина кольорової поверхні може навіть перевищувати 0,5 мм.
Загалом, товщина паперу та висота лінії згину повинні відповідати. Чим товщі папір, тим коротша висота лінії відступу; навпаки, чим тонший папір, тим більша висота лінії відступу. Оригінальний загострений поглиблення мав різницю у висоті 0,9 мм між поглибленням і лінією леза, повністю покладаючись на смужки поглиблення та папір-підкладку для координації поглиблень для вирізання-. Смужки вдавлення виготовлені з пластику, мають короткий термін служби, а різниця у висоті між вдавленням на кінчику та лінією леза занадто велика. Метод-вирізання призводить до поганої стабільності відступу.
Автор вибрав загострене поглиблення 23,4~23,6 мм, щоб відповідати лінії різу 23,8 мм, зменшивши різницю у висоті між поглибленням на кінчику та лінією леза, зберігаючи різницю у висоті на рівні 0,2~0,4 мм. Товщина вирізаних кольорових поверхонь зазвичай становить 0,2~0,3 мм, що значно скорочує різницю у висоті між лінією відступу та лінією леза та ще більше покращує стабільність вирізу. Через спосіб встановлення та висоту смуги відступу існує нагальна потреба в базовому матеріалі матриці, який міг би замінити смугу відступу.
Відрегулюйте форму основи
Під час використання смужок із відступами в основній прес-формі виникає проблема, коли позиції з подвійним відступом важко встановити, що робить встановлення трудомістким-часом. Висота смуги згину зазвичай становить 0,3-1,0 мм, ширина середньої канавки зазвичай становить 1,2-3,0 мм, а сама смуга з відступами зазвичай має ширину 5,5 мм. Робота з подвійними відступами особливо складна. Спершу потрібно витиснути одну сторону подвійного поглиблення, потім повторно встановити смугу згину, а потім терміново встановити іншу смугу з поглибленнями, перш ніж видавлювати іншу смугу з поглибленням за допомогою машини для висікання. Після регулювання висоти смуги відступу пошук стабільного основного матеріалу для штампа стає найбільшим обмеженням для-вирізання; занадто м'які або занадто жорсткі матеріали явно не підходять. Автор вирішив використати лінії відступу 23,4–23,6 мм із різницею у висоті 0,2–0,4 мм порівняно з лініями леза 23,8 мм. Після видалення товщини кольорового покриття необхідно вибрати товщину матеріалу для заміни основного штампа в межах 0,1–0,3 мм. Зміна товщини основного матеріалу матриці є відносно невеликою, що додатково покращує-стабільність вирізання.
Тому я вибрав тефлоновий пластир товщиною 0,18–0,30 мм. Як показано на малюнку 1, спочатку прикріпіть тефлоновий пластир цілим до нижньої форми, а потім за допомогою матриці виріжте нижню форму в порожнечу. Видавивши форму леза та лінії згину на формі-основі, використовуйте лезо, щоб видалити будь-які ділянки, окрім вирізання-. Використовуючи цей метод-висікання, смуги складок видавлюються сильним натисканням. Порівняння готових виробів із різними ефектами відступу показано на малюнку 2.
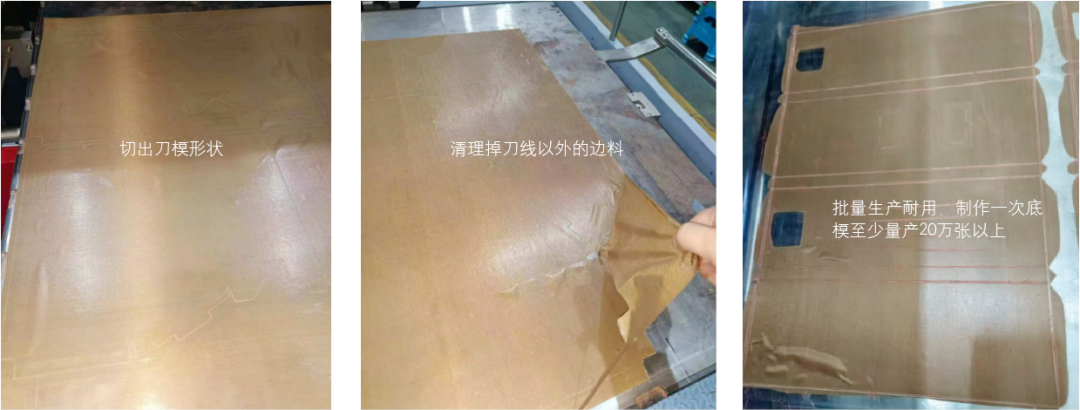
Малюнок 1: Спосіб встановлення тефлонового пластиру на нижню форму
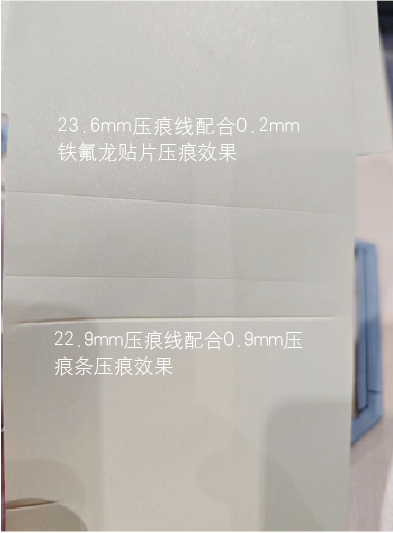
Рисунок 2 Порівняння готових виробів із різними ефектами зминання
Після вдосконалення висічки в режимі жорсткого згинання лінії згину на задній стороні стають більш гладкими, загальний надмірний виступ ліній згину покращується, а східці країв майже зникають. Це полегшує нанесення клею в подальших процесах, а передні складки можна правильно скласти. Після формування друкованої сторони видача порожнього клею значно покращується. У той же час значно заощаджується час встановлення основної матриці - те, що раніше займало приблизно 4–6 годин, щоб встановити смуги для загину, тепер можна зробити за 1 годину. Після рівномірного тиску основної форми прес-папір можна відрегулювати за допомогою паперу-підкладки, вимагаючи лише незначних локальних коригувань, що також економить час для додавання паперу-підкладки вручну. Крім того, тефлонові латки встановлюються як єдине ціле, що забезпечує більш рівномірний тиск порівняно зі смужками для згинання та подовжує термін-вирізання.
Ця стаття оптимізує-вирізання ліній згину та базову матрицю за допомогою відповідних удосконалень. Лінії згину з гострими кінчиками 23,4–23,6 мм були обрані замість 22,9 мм, а тефлонові латки товщиною 0,18–0,30 мм використовувалися замість смуг для згину товщиною 0,30–1,00 мм. Це вирішило проблему з клеєм у згинах, скоротило час, необхідний для налаштування матриці, і покращило-стабільність вирізання.