


Практичний-посібник із усунення дефектів голографічного лазерного тиснення на сигаретних пачках
Голографічний папір для лазерних карток завдяки своїм унікальним динамічним оптичним ефектам і видатній ефективності захисту-від підробок широко використовується в продуктах харчування, медицині, тютюні, алкоголі та-сувенірах високого класу, як показано на малюнку 1. Ця технологія використовує процес лазерного голографічного тиснення для точного перенесення мікро-наноструктурованих голографічних зображень на поверхню плівки чи паперу. У поєднанні з алюмінієвим покриттям для створення металевого блиску упаковка створює барвистий тривимірний візуальний ефект під природним освітленням.
Оскільки процес голографічного лазерного тиснення включає кілька етапів, таких як фотолітографія та лазерне тиснення з вакуумним алюмінієвим покриттям, на виробництво можуть легко вплинути властивості матеріалу, налаштування обладнання та фактори навколишнього середовища, що призведе до проблем із якістю, таких як розмитість зображень, невирівняні візерунки та розтягнуті чи спотворені дизайни. У цій статті систематично розглядаються ключові моменти контролю якості паперу для голографічної лазерної картки та пропонуються рішення для оптимізації параметрів і онлайн-інспекції для поширених дефектів у процесі голографічного лазерного тиснення з метою надання теоретичної підтримки та практичних вказівок для підвищення продуктивності та зниження виробничих витрат.
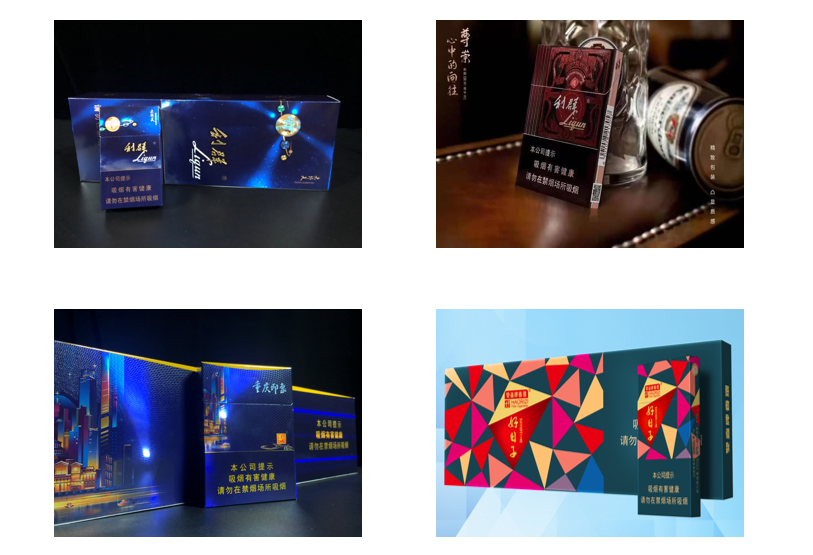
Малюнок 1 Ефект застосування лазерного картону в сигаретних пачках
Ключові моменти контролю якості голографічного лазерного тиснення на картоні
Через оптичні та матеріальні властивості лазерного картону, а також налаштування обладнання та фактори навколишнього середовища складно відстежувати та контролювати якість продукту під час процесу тиснення, що підвищує ймовірність лазерних дефектів. Щоб забезпечити постійну якість однієї партії або навіть різних партій лазерної продукції, зменшити відходи лазерної плівки та скоротити витрати, заходи контролю якості необхідно впроваджувати на кількох етапах, як показано на малюнку 2.
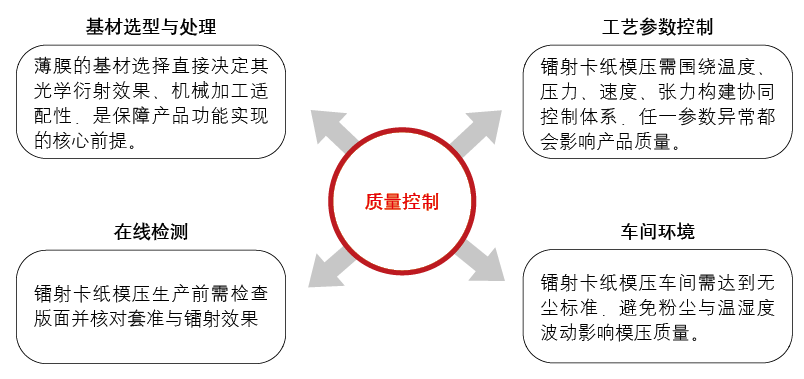
Малюнок 2. Ключові моменти контролю якості в процесі формування паперу з голографічної лазерної картки
01/ Вибір та обробка субстрату
Наразі для більшості лазерних картонів на ринку в якості основної плівки використовується плівка BOPET (біаксіально орієнтований поліестер). Порівняно з BOPP (біаксіально орієнтованою поліпропіленовою плівкою), BOPET має відносно вищу щільність і забезпечує відмінну хімічну стійкість, термостійкість, стійкість до стирання, вологостійкість і водостійкість, а також адаптованість для вторинної обробки. Оскільки плівки BOPET мають високу адсорбцію на поверхні, під час зберігання слід звертати увагу на пил та інші домішки. Крім того, щоб плівка не деформувалася під впливом температури навколишнього середовища, температура і вологість під час зберігання на складі повинні бути помірними.
Якість плівкового покриття безпосередньо впливає на якість і ефект після формування, тому під час процесу покриття товщина покриття повинна відповідним чином контролюватися на рівні 2~3 мкм. Часто використовуваний керамічний анилоксовий валик має розмір вічка 150 меш, стільниковий отвір під кутом 60 градусів і U--подібні сторони; Якщо використовуються металеві анилоксові валики, розмір сітки має становити 150–160 меш, а кількість сухого покриття слід контролювати в діапазоні 1,0–2,0 г/м², коли вміст твердої речовини в рідкому матеріалі становить 16%. Серед них металеві анилоксові валики мають такі переваги, як низькі початкові витрати на придбання, короткі цикли обробки та зручне обслуговування, але їх зносостійкість, точність друку, стійкість до корозії та термічна стабільність є відносно слабкими; Керамічні анілоксові валики відрізняються стійкістю до зношування, точністю перенесення фарби, стійкістю до корозії та довгостроковою-стабільністю, що робить їх придатними для високо-сценаріїв високошвидкісного друку. Однак вони мають такі недоліки, як високі початкові витрати на закупівлю та довгі цикли обробки.
02/ Контроль параметрів процесу
У процесі формування беруть участь такі виробничі фактори, як температура, натяг, тиск і швидкість, кожен з яких має вирішальний вплив на якість готової плівки. Таким чином, під час виробництва необхідно виконувати точні налаштування відповідно до фактичних умов виробництва з діапазоном регулювання, наведеним у таблиці 1.
Таблиця 1. Таблиця параметрів процесу формування
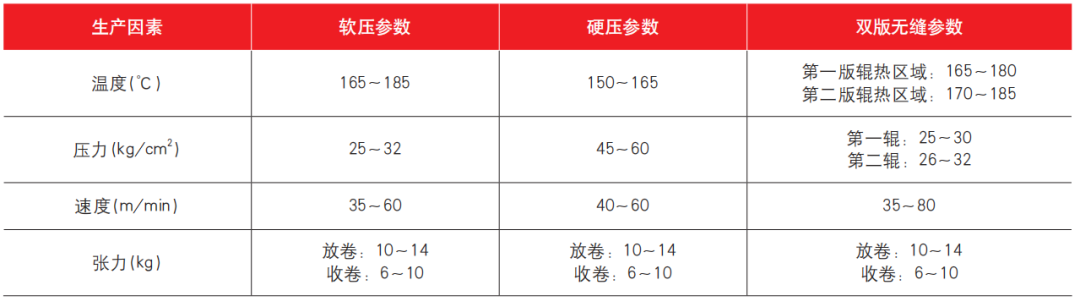
Для процесу голографічного формування температура, швидкість, тиск і натяг не є незалежними параметрами, а скоріше «системою спільного керування», сформованою навколо точного копіювання мікро-наноструктур, забезпечення стабільної роботи плівки та збалансування ефективності виробництва. Будь-яке коригування або зміна будь-якого параметра призведе до відповідних змін інших параметрів. Надмірна температура може спричинити тріщини покриття, вигоряння пластини та випалювання, що призведе до розмитих лазерних графічних і текстових ефектів; Якщо температура надто низька й не досягнуто точки розм’якшення смоли, покриття не розм’якшиться, перенесення мікро-наноструктури буде неповним, а ефект лазера буде слабким. Надмірний тиск викликає деформацію плівки та пошкодження валика пластини; Якщо тиск надто низький, зображення й текст можуть не надрукуватися повністю. Якщо швидкість надто висока, це може призвести до розмитості зображень і тексту, злипання пластин або заплутування плівки; Якщо швидкість занадто низька, плівка деформується через нагрівання, змінить колір і знизить стійкість до зношування. Надмірний натяг викликає деформацію плівки, погіршення фізичних властивостей і навіть розрив арматури; Якщо натяг занадто низький, плівка буде ковзати та зморщуватися, безпосередньо впливаючи на ефект лазера. Отже, ці чотири фактори разом визначають ефективність «контролю закриття плівки».
03/ Онлайн тестування
Перед виготовленням формовки керівник машини, IPQC і технічний персонал повинні провести само{0}}інспекцію, взаємну перевірку та патрульні перевірки. Перед тим, як запускати машину, переконайтеся, що поверхня пластинчастого валика вільна від сторонніх предметів; Після ввімкнення живлення шматок формованої лазерної плівки потрібно видалити, розташувати та зафіксувати на пластині плівки, а також перевірити голографічний лазерний ефект, щоб переконатися, що він відповідає вимогам замовника. Якщо виникають відхилення, слід негайно відрегулювати швидкість і натяг, щоб запобігти пошкодженню плівки. Виробництво може продовжуватися лише після підтвердження відсутності проблем.
У процесі виробництва формувальної машини кожні 10-15 хвилин слід використовувати стробоскоп для перевірки або уповільнення для перевірки якості продукту. Для повноформатних-продуктів зосередьтеся на перевірці якості зовнішнього вигляду, щоб перевірити наявність таких проблем, як витік тиску або білі плями; Для позиціонування продукції особливу увагу слід звернути на деформацію плівки. У разі виявлення будь-яких проблем слід негайно внести корективи. Після кожної зміни рулону пластинчастий ролик слід протирати, щоб запобігти потраплянню пилу та спричиненню дефектів формування.
04/ Середовище майстерні
Під час-високошвидкісної роботи плівка поглинає частинки пилу та вологу з навколишнього середовища, що опосередковано впливає на якість формування. Щоб гарантувати, що виробниче середовище відповідає стандартам без-пилу та-порошку, працівники повинні спочатку пройти через кімнату з повітряним душем, перш ніж увійти в майстерню, щоб видалити пил зі своїх тіл. Великі коливання температури та вологості можуть спричинити деформацію плівки або навіть змінити внутрішні властивості. Таким чином, цех формування повинен підтримувати відносно стабільне робоче середовище з температурою 20~25 градусів і вологістю 55%~65%.
Загальні проблеми якості та рішення в процесах формування паперу з голографічними лазерними картками
Процес формування паперу з голографічної лазерної картки залежить від багатьох факторів, таких як властивості матеріалу, параметри обладнання та умови навколишнього середовища, що призводить до дефектів якості. Базуючись на фактичних виробничих умовах, узагальнено причини, характеристики та цільові рішення для чотирьох типів основних проблем якості, балансуючи між практичністю та працездатністю.
01/ Голографічний текст і інформація про зображення зазвичай розмиті
У готових зображень і тексту немає чіткої текстури, 3D-ефектів і тривимірного-відчуття, а під високо-потужними мікроскопами мікро-/наноструктури можуть бути заповнені не повністю. Ці дефекти в основному викликані чотирма ключовими факторами:
(1) Недостатня температура. Покриття не досягло температури розм’якшення, має погану текучість і не може заповнити глибоку мікроструктуру лазерної пластини.
(2) Pressure too low. Insufficient filling driving force, especially affecting 3D graphics and text at depths >0.5μm.
(3) Надто висока швидкість. Час контакту між плівкою та лазерною пластиною становить < 0,08 с, і мікро-наноструктура від’єднується до завершення заповнення.
(4) Зараження цвіллю. Мікро-наноструктура лазерної пластини заблокована пилом і плівкою, що унеможливлює передачу зображень і тексту.
Для усунення вищевказаних причин необхідні точні заходи:
(1) Належним чином підвищте температуру пластинчастого валика, щоб досягти високого потоку в основному плівковому покритті, забезпечуючи повне заповнення глибокої мікроструктури лазерної пластини.
(2) Збільште тиск між пластинчастими роликами, щоб повністю віддрукувати графічну інформацію лазерної пластини на основній плівці з достатньою рушійною силою, особливо підходить для 3D-графіки та тексту з глибиною > 0,5 мкм.
(3) Зменште швидкість розмотування та перемотування, подовжте час контакту між основною плівкою та роликами пластини та забезпечте повне відтворення мікро- та наноструктур.
(4) Перед ламінуванням уважно огляньте лазерну пластину, щоб переконатися, що немає пропусків і чітких зображень і тексту. Негайно протріть поверхню, щоб видалити пил і відкладення, запобігаючи блокуванню конструкції.
02/ Частково незавершені зображення та текст
Явище, коли готові продукти демонструють горизонтальні та вертикальні фіксовані смуги або відсутню графіку на краях, тоді як інші області залишаються нормальними, в основному викликано чотирма ключовими факторами:
(1) Ненормальний стан притискного валика, який проявляється як опуклість посередині валика, що спричиняє бічні порожні місця, або відхилення паралельності ліворуч-праворуч понад 0,02 мм, що призводить до нерівномірного контакту ламінування.
(2) Неналежний контроль температури з відхиленням осьової температури притискного валика понад 3 градуси, недостатнє розм’якшення плівки в областях із низькою-температурою, неможливість повної передачі графіки та тексту.
(3) Зношення прес-форми: локальні мікро-наноструктури лазерної пластини зношуються внаслідок тривалого-ламінування, що впливає на точність копіювання графіки та тексту.
(4) Дисбаланс у регулюванні натягу, недостатнє натягнення краю широкої плівки, що спричиняє місцевий помилковий збій тиску.
Щоб усунути вищевказані причини, слід виконати наступні процедури: спочатку огляньте лазерну панель, щоб переконатися в відсутності відбитків або локальному зношенні, і негайно протріть і очистіть виявлені плями; Потім перевірте площинність притискних роликів, перевірте наявність будь-яких опуклих дефектів і одночасно перевірте теплопровідність притискних роликів і робочий стан системи передачі, щоб забезпечити однорідність температури та стабільність обладнання; Якщо після вищевказаної перевірки не буде виявлено жодних відхилень, буде встановлено, що корпус притискного ролика зношений і деформований, і притискний ролик слід негайно замінити, щоб відновити точність пресування та вирішити проблему відсутності графіки та тексту.
03/ Графічний розтяг і деформація
Розмірні відмінності між зображеннями та текстом готової лазерної плівки та розмірами конструкції, а також спостережуване збільшення періоду мікро{0}}текстури під великим збільшенням спричинені в основному трьома основними факторами:
(1) Контроль надмірного натягу. Поздовжній натяг перевищує межу пружності плівки, спричиняючи розтягування та деформацію плівки, що, у свою чергу, змінює розміри графічного тексту.
(2) Встановлена занадто висока температура. Наприклад, коли температура обробки ПЕТ-плівки перевищує 230 градусів, плівка стає надмірно пом’якшеною, що спричиняє розтягування молекулярних ланцюгів під впливом зовнішніх сил, що призводить до ненормальних розмірів графіки та мікро-текстури.
(3) Дисбаланс у узгодженні швидкості. Швидкість намотування вища за швидкість плівки, створюючи силу розтягування на плівці, спричиняючи поздовжнє розтягування та, зрештою, призводячи до розмірних відхилень між зображеннями та текстами.
Для усунення вищезазначених причин можна вжити наступних цілеспрямованих заходів:
(1) Зменште поздовжній натяг під час обробки плівки, гарантуючи, що значення натягу зберігається в межах діапазону пружності плівки, щоб запобігти деформації графіки, спричиненій надмірним розтягуванням.
(2) Належним чином знизити температуру притискного ролика; наприклад, температура обробки ПЕТ плівки повинна бути нижче 230 градусів, щоб запобігти надмірному розм'якшенню плівки та розтягуванню молекулярного ланцюга.
(3) Відрегулюйте швидкість намотування та розмотування, щоб забезпечити відповідність швидкості намотування швидкості руху плівки, усунути натяг, спричинений різницею швидкості, уникати поздовжнього розтягування плівки та гарантувати точність розмірів графіки та тексту.
04/ Невідповідність тексту та зображень
Неузгодженість між голографічною графічною та текстовою інформацією та іншими позначками на плівках, неточне вкладення або розбіжність між шарами багато{0}}кольорової голографії в основному виникають через три типи проблем:
(1) Зміщення плівки. Нестабільний натяг спричиняє нерівномірне зусилля на плівці або відхилення в паралельності притискного валика, що може спричинити бічні відхилення плівки та спричинити неправильне розташування графіки.
(2) Відхилення позиціонування форми. Якщо лазерна пластина та притискний валик нещільно з’єднані, лазерна пластина схильна до позиційного зміщення під час процесу формування, що призводить до неточного розташування зображення та тексту.
(3) Коливання швидкості. Швидкість фільму коливається між швидкою та повільною, порушуючи вертикальну синхронізацію тексту та придушення зображення, спричиняючи зміщення.
Щоб усунути вищевказані причини, необхідно спочатку порівняти плівку зі зразками, щоб точно виміряти відхилення, а потім застосувати цілеспрямовані заходи:
(1) Якщо це бічне відхилення, відрегулюйте стабільність швидкості плівки, щоб усунути вплив коливань швидкості, водночас оптимізуючи температуру ролика, щоб допомогти покращити зміщення плівки.
(2) Якщо це поздовжнє відхилення, зосередьтеся на регулюванні натягу плівки, щоб забезпечити стабільність натягу та уникнути поздовжнього зсуву, спричиненого коливаннями натягу.
(3) Якщо має місце відхилення позиціонування прес-форми, повторно -виправте підгонку між лазерною пластиною та притискним роликом, виправте паралельність ролика та вирішіть проблему з неточним позиціонуванням у джерелі, забезпечуючи точність процесу розміщення голографічної графіки.
Резюме та прогноз
У майбутньому процес формування голографічного лазерного паперу для карток може досягти прориву в матеріалах, процесах і захисті навколишнього середовища: з боку матеріалу розробляти та використовувати більше поновлюваних і біорозкладаних підкладок, створювати тонкі високо-міцні плівки та покращувати їх сумісність із процесами формування; Оптимізуйте формовані ролики та високошвидкісне широко-обладнання для підвищення-ефективності великомасштабного виробництва; Для захисту навколишнього середовища використовуються покриття-на водній основі, УФ-світлодіодні покриття та інші матеріали з низьким рівнем викидів ЛОС. Ця технологія, яка об’єднує оптику, матеріали та поліграфічне мистецтво, розвивалася шляхом, який не лише приносить візуальні інновації та промисловий прогрес, але й унікально збагачує виміри людського сприйняття та вираження світу.
Досліджуючи можливості процесів формування голографічного лазерного паперу для карток, ця стаття торкається лише поверхні цієї величезної галузі, і слід визнати, що поточні дослідження все ще мають обмеження. Будь то прориви в матеріалознавстві, поглиблення екологічно чистих процесів або бездоганна інтеграція з інтелектуальними цифровими системами, все вимагає глибшого та більшого міждисциплінарного дослідження.