


28 Динамічні зображення! Ось як виготовляються банки!
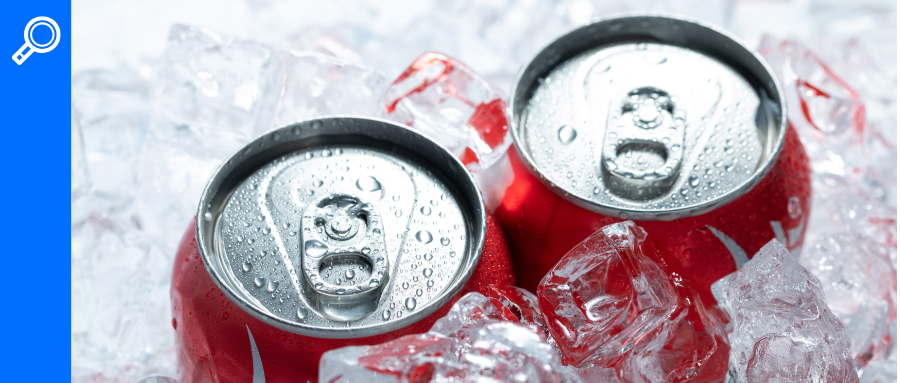
У повсякденному житті існують різні види напоїв, які можуть зустріти смакові рецептори різних груп людей. Серед цих напоїв пиво та газовані напої завжди були далеко вперед у продажах. Не важко спостерігати, що ці два види напоїв часто упаковуються та продаються в банках на ринку. Це також через популярність цих двох видів напоїв, які банки поширилися по всьому світу. І саме це можна побачити скрізь у нашому повсякденному житті, але його маленьке тіло приховує велику мудрість.
фон
У 1940 році в Європі та Америці почали продаватися банки з пивом з нержавіючої сталі, а поява алюмінієвих банок за той самий період також відзначила стрибок у технології консервування. У 1963 році в Сполучених Штатах винайшов банку, що успадковує дизайнерські характеристики традиційних форм банки та демонструє легку вкладку вгорі. У 1980 році європейські та американські ринки здебільшого прийняли цю алюмінієву банку як упаковку для пива та газованих напоїв. Технологія виробництва банок поступово оновлювалася та вдосконалена з часом, але цей винахід досі використовувався, і його практичність очевидна.
Поширений алюміній сьогодні може складатися з кузова та кришки CAN, також відомої як "двоскладна банка". Серед них дно і сторони резервуара з'єднані між собою, утворюючи однакову частину, тоді як кришка і тіло резервуара згортаються разом без швів або зварювання.
Виробничий процес
01/Підготовка алюмінієвої пластини
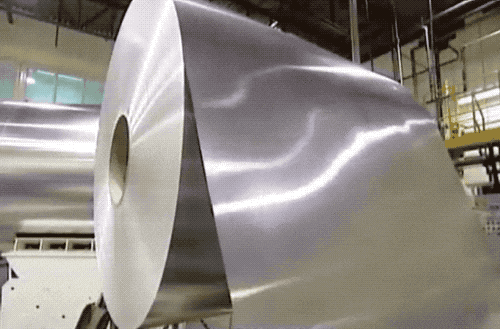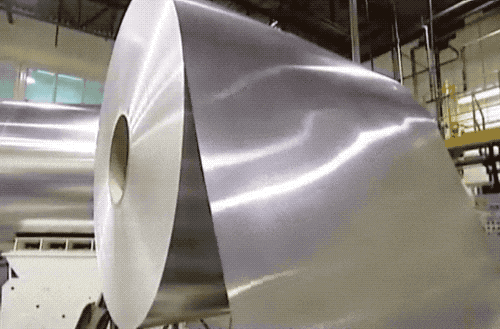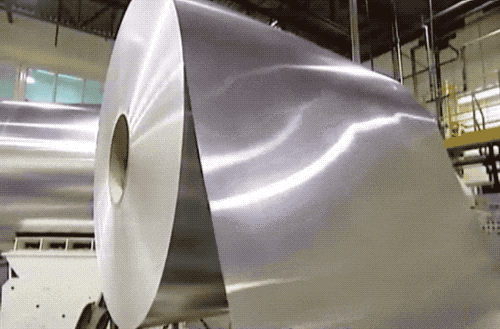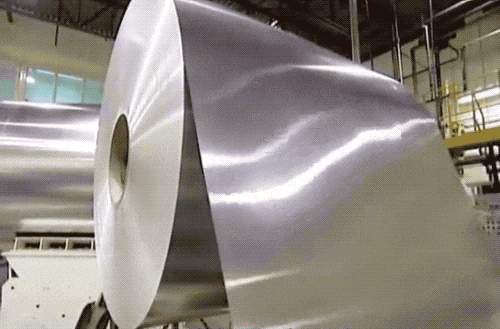
Виберіть котушку з алюмінієвого сплаву з товщиною приблизно 0,27-0,33 мм і шириною 1,6-2,2м, відкрийте розгорнуту алюмінієву пластину через розмотаючу машину та нанесіть тонку мастило через машину змащення для подальшої обробки.
02/круглий чашка штамп
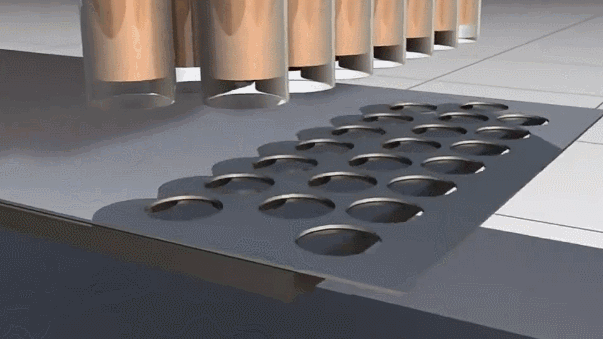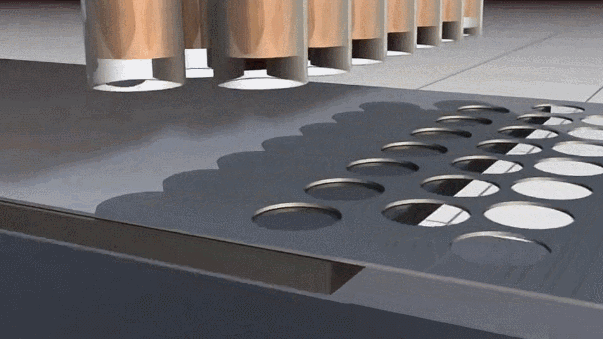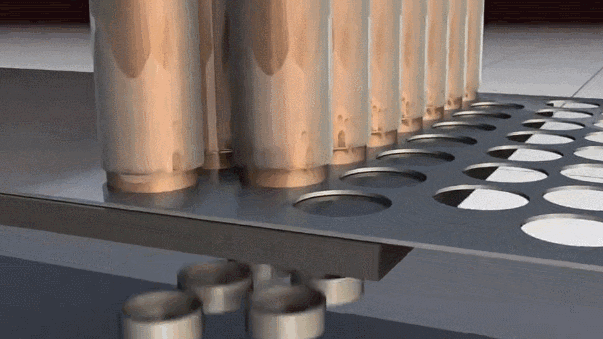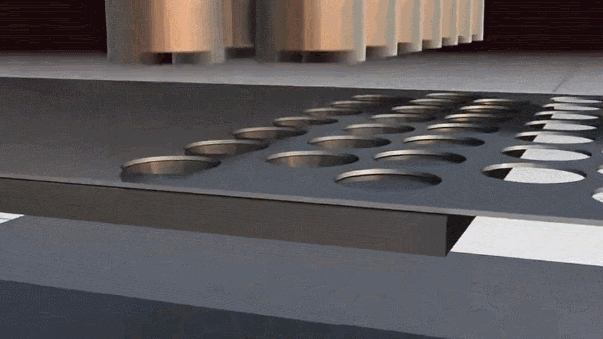
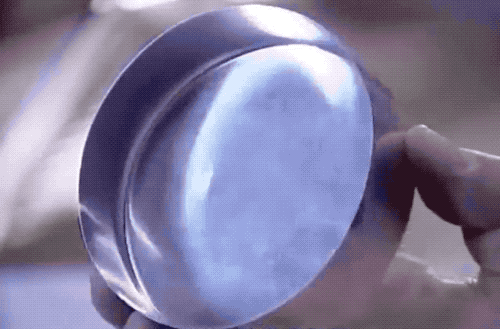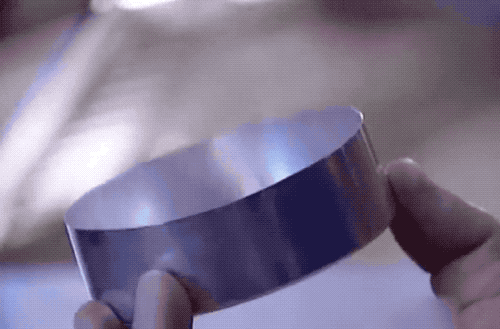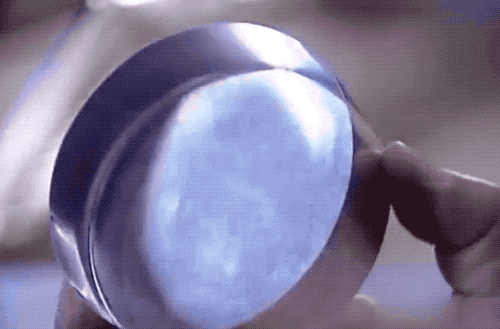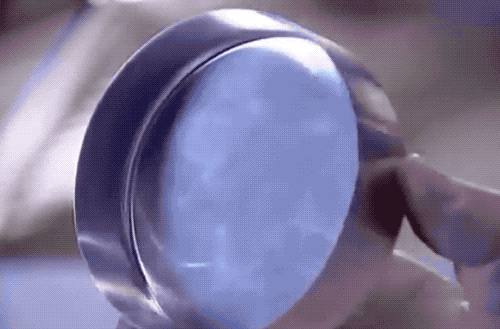
Тонкі алюмінієві смужки пробиваються в круглі чашки за допомогою чашки, що схоже на перфоратор. Верхній штамп працює разом з нижньою штампом під тиском машини, щоб натиснути через алюмінієвий лист, пробиваючи.
03/утворення резервуара
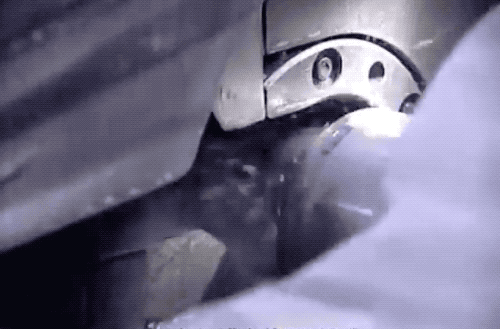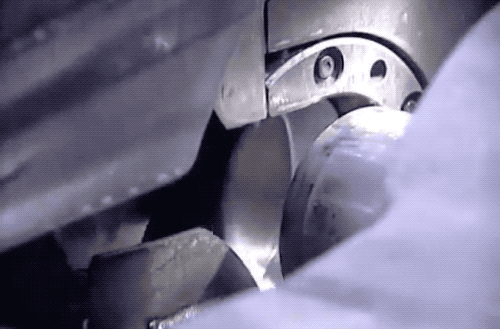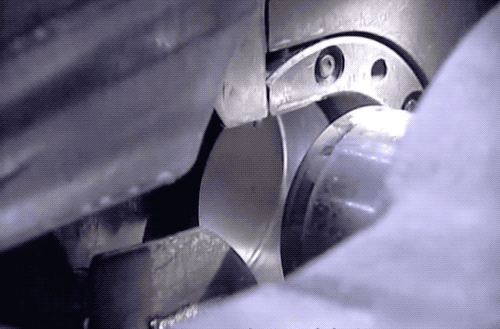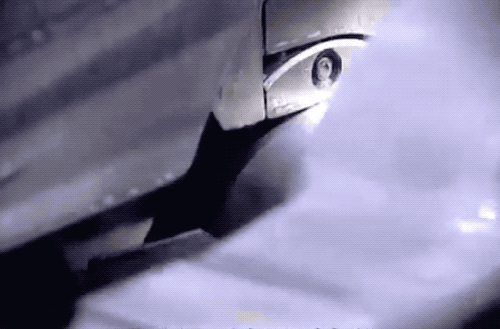
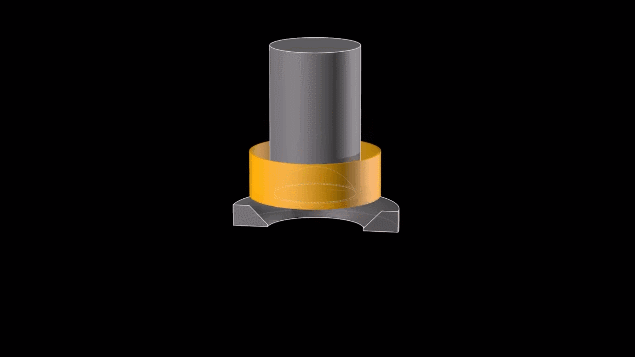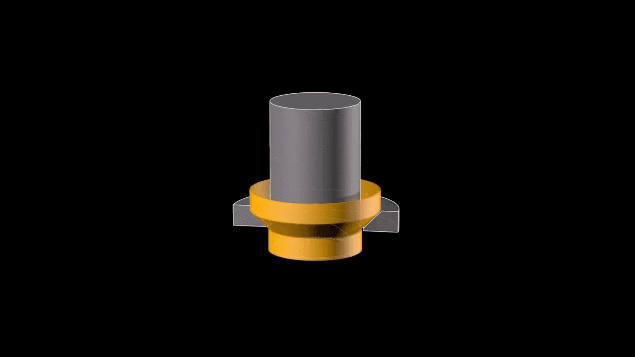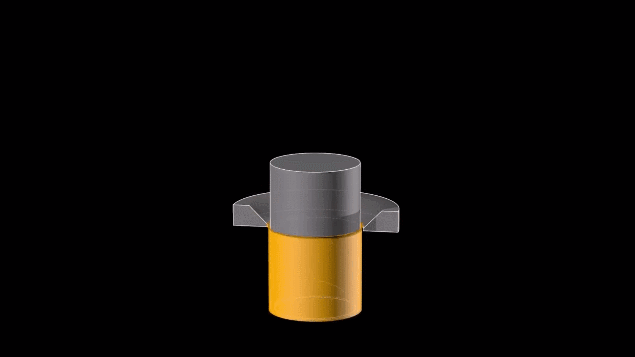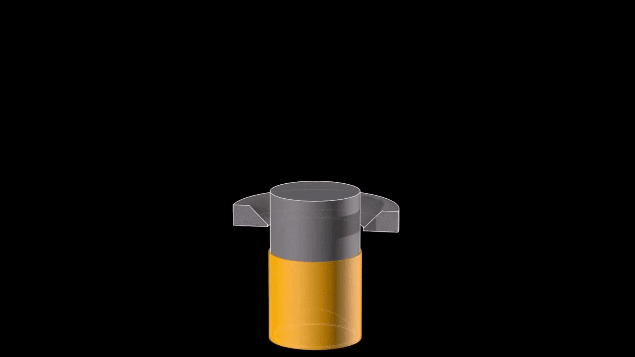
► Глибокий малюнок
Кругла чашка штампована у формі звичайної високої алюмінієвої банки за допомогою розтяжної машини.
29/1000
Довідкові знання 29/1000 Довідкові знання 29/1000 Переклад перекладу машин: струнка алюмінієва може у загальному полі продовжує витягуватися глибоко, викликаючи бічні стінки алюмінію, щоб стати тоншими, в кінцевому підсумку утворюючи високу і тонку кузов. Машина з перекладом · Загальне поле Видовжені алюміній може продовжувати бути глибоко намальованим, стоншуючи бічні стінки алюмінієвої банки і в кінцевому підсумку утворюючи високу і тонку кузов.
划译
机翻 · 通用领域
Витягнутий алюміній може продовжувати бути глибоким, стоншуючи бічні стінки алюмінієвого балончика і в кінцевому підсумку утворюючи високий і тонкий може тіло.
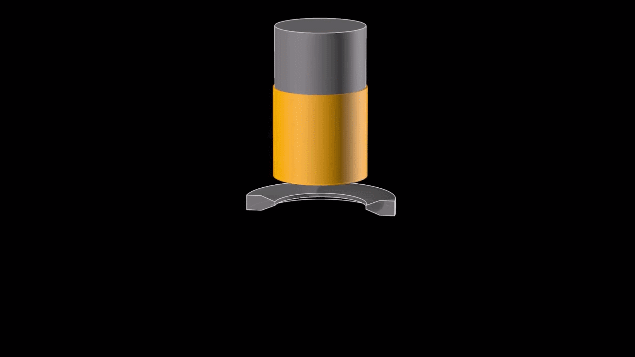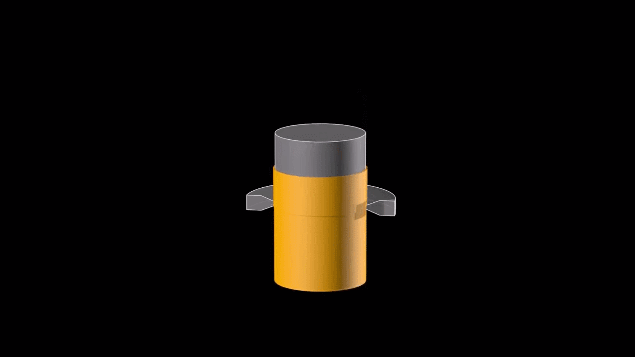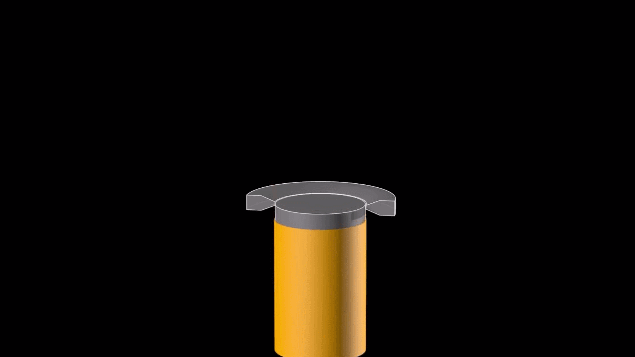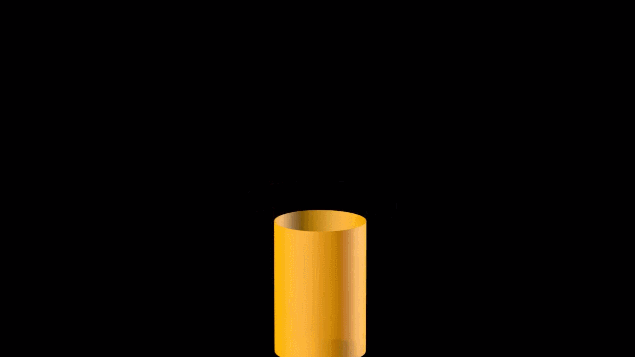
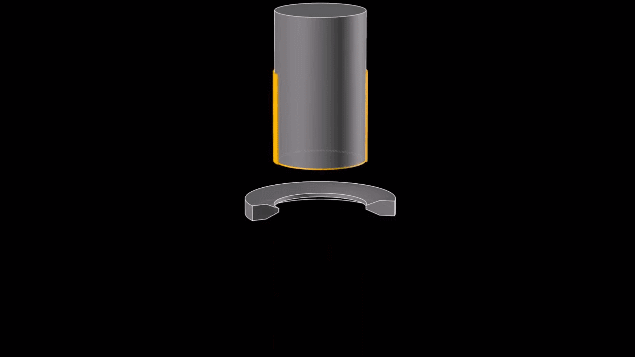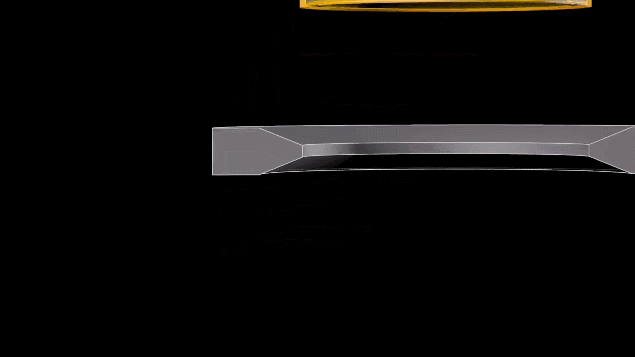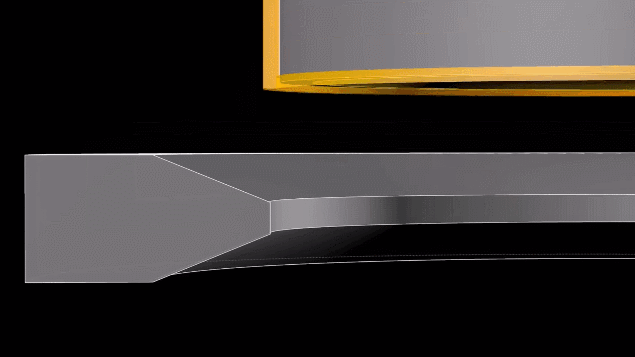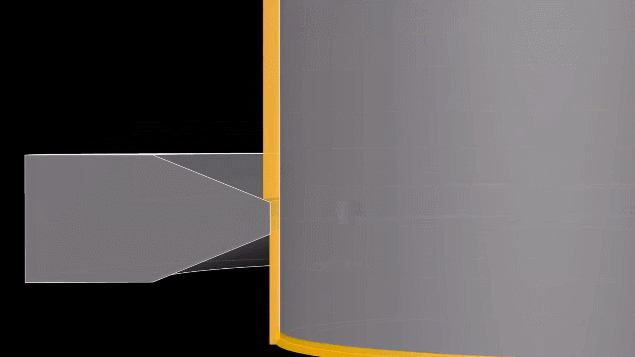
У промисловості операція з глибоким малюванням зазвичай завершується в одній проходженні декількох форм із поступово зменшуючими розмірами.
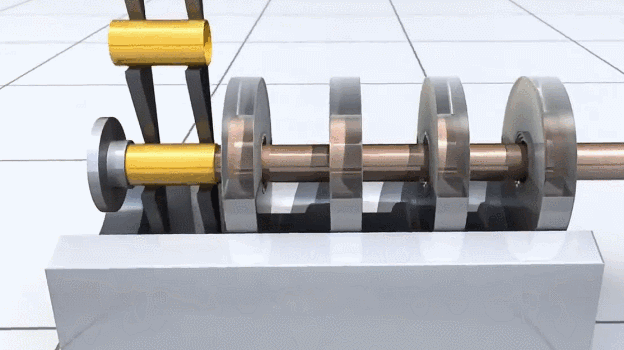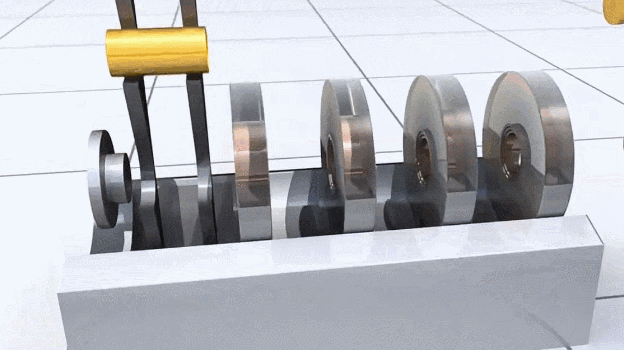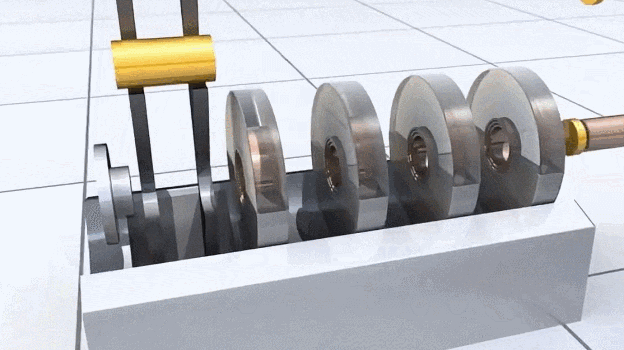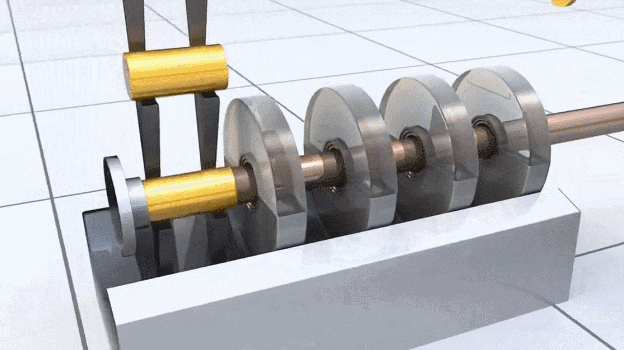
► КОНТОМ УВИЛКУВАННЯ та вирізання верхнього краю
Дно часто придбаних содових банок зазвичай має увігнуту конструкцію, головним чином для розповсюдження газового тиску газованих напоїв на бік, завдяки чому тіло може рідше розширити або лопнути.
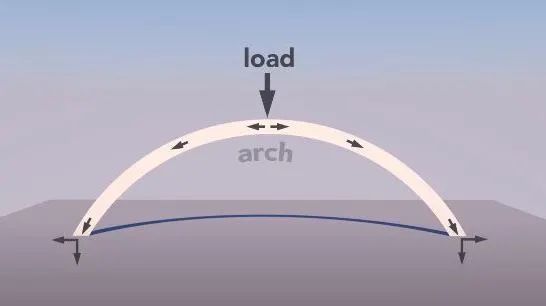
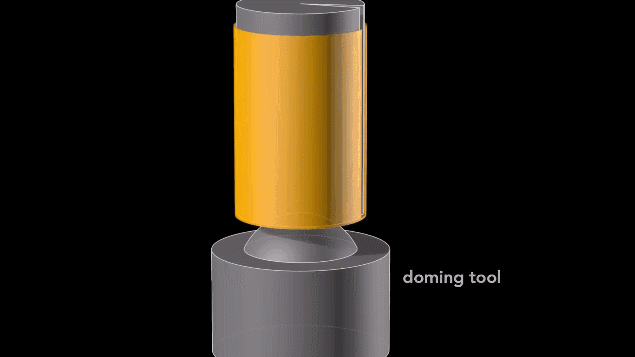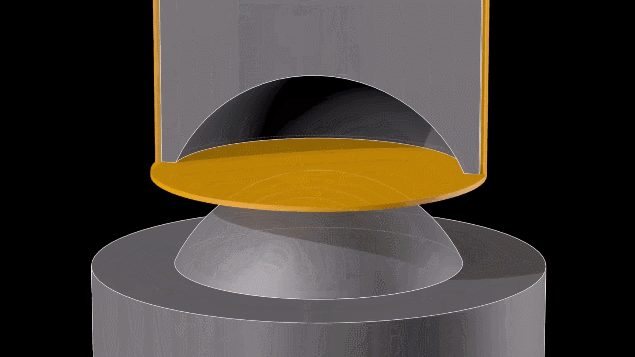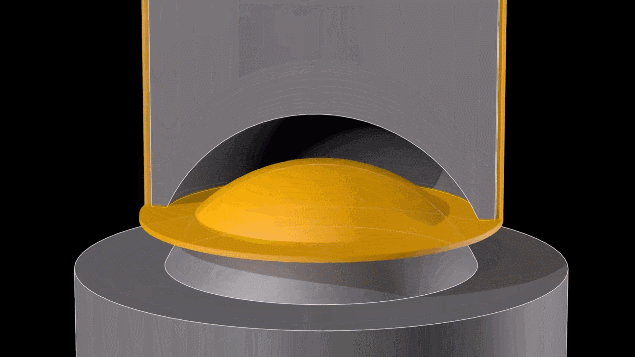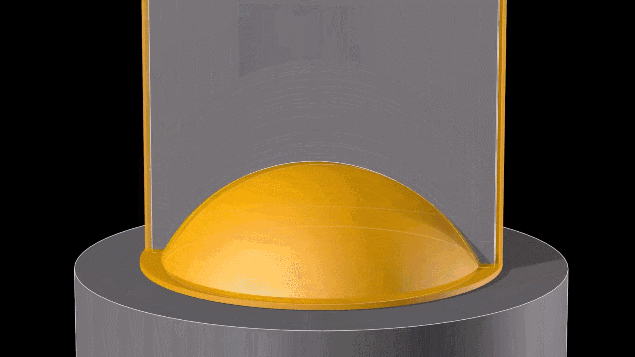
Увігнута обробка в основному завершується штампуванням інструментом купола.
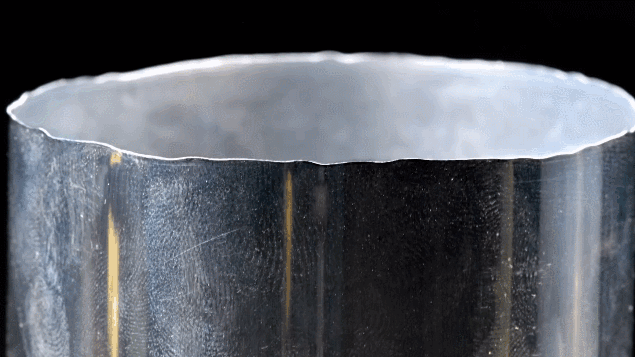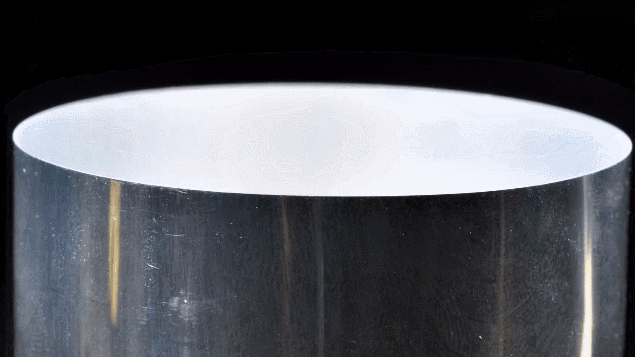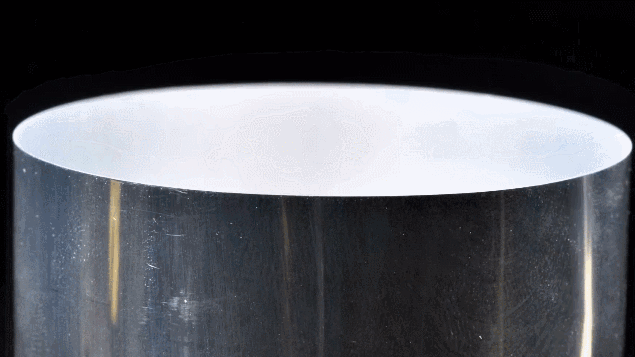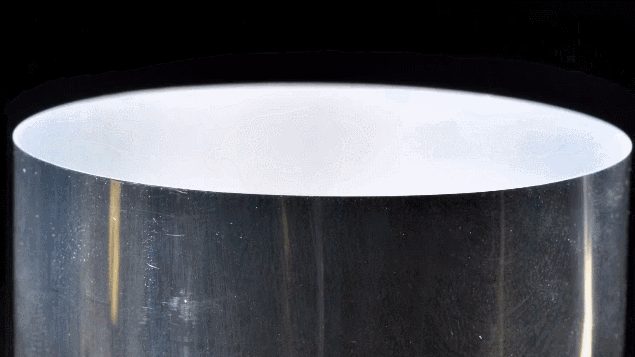
Після цього необхідно вирізати нерівномірний верхній край після глибокого малювання.
04/прибирання та промивання
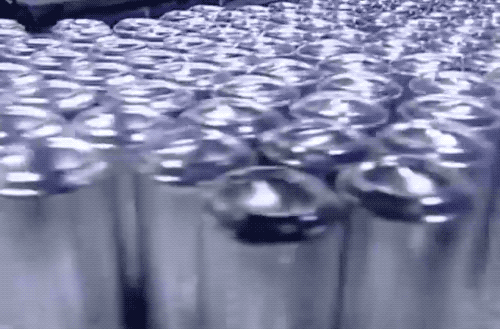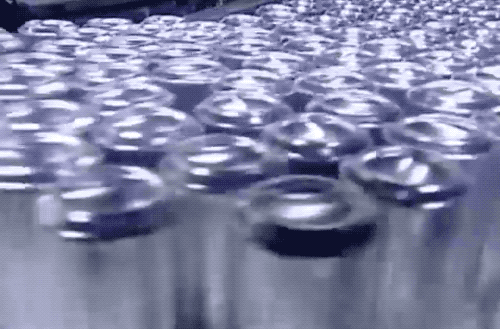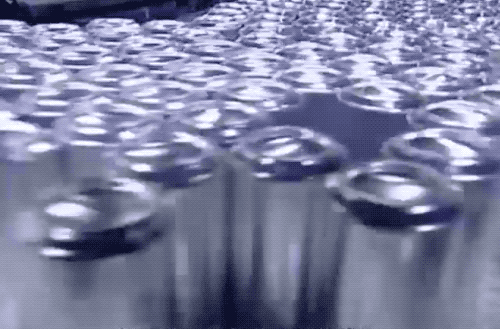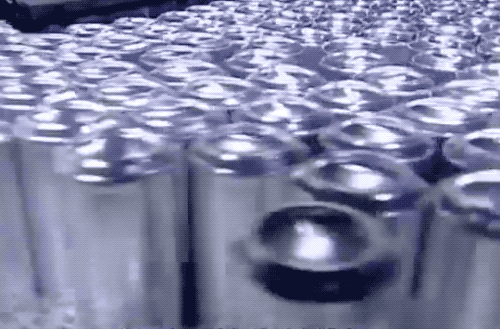
Очистіть і промийте алюміній може вниз. Під час очищення та промивання необхідно очистити як масляні плями, так і залишки на поверхні алюмінієвого листа під час штампування, щоб забезпечити дотримання гігієни та безпеки алюмінію. Основні етапи очищення та промивання включають очищення оксидної плівки на поверхні алюмінієвого моря з гідрофторною кислотою при 60 градусах та промиванням нейтральною деіонізованою водою на 60 градусів.
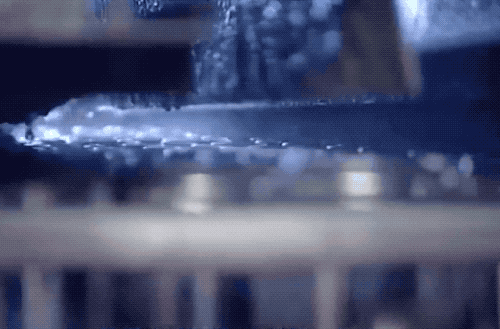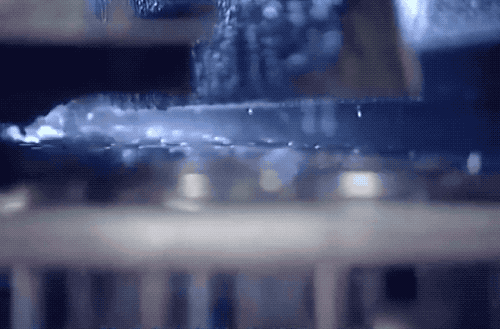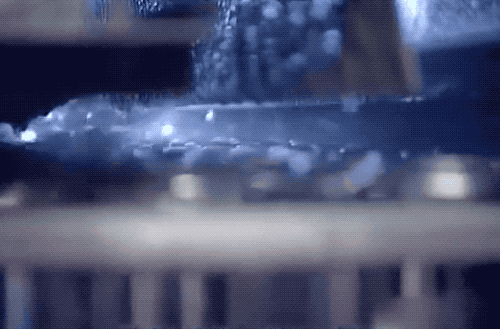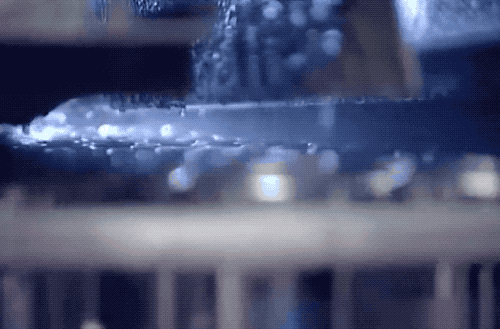
Після очищення відправте його в сушарку, щоб висушити поверхневу вологу.
05/друк танків
По -перше, нанесіть шар прозорого лаку, щоб запобігти швидкому окисленню алюмінію у повітрі. Потім друк проводиться на поверхні алюмінієвого може, як правило, використовуючи вигнутий друк (також відомий як сухий зміщення друку). Після друку нанесіть ще один шар прозорого лаку для захисту поверхні друку.
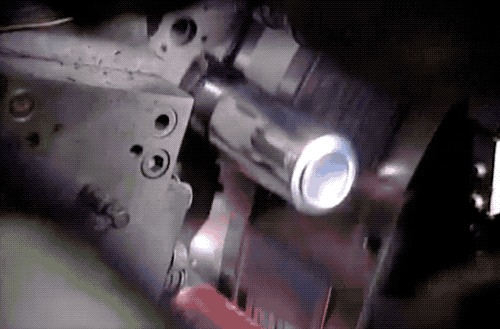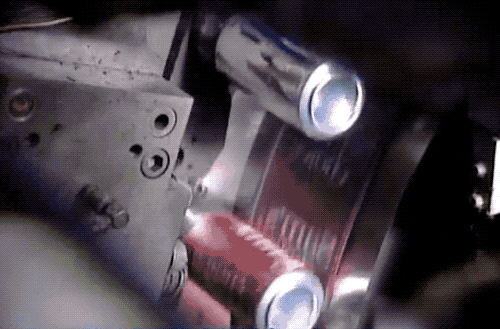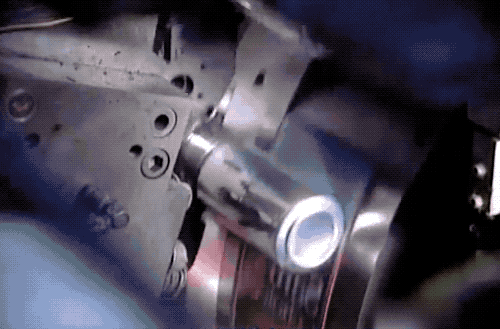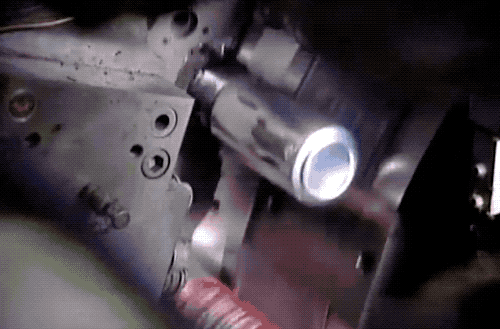
Далі, алюмінієва банка швидко пропускається через духовку, щоб затвердити чорнило і висушити лак.
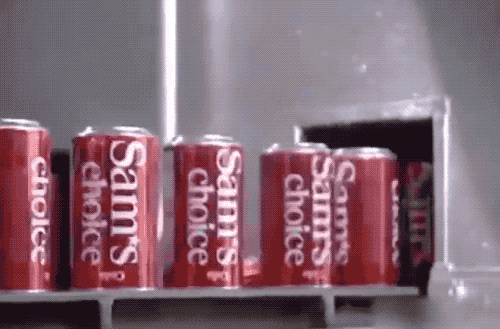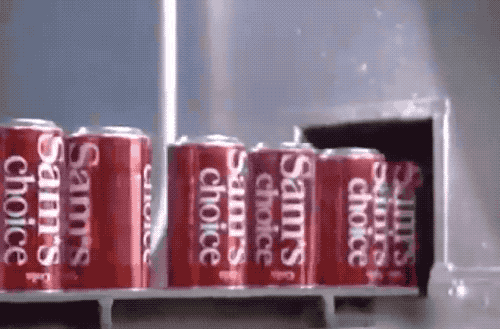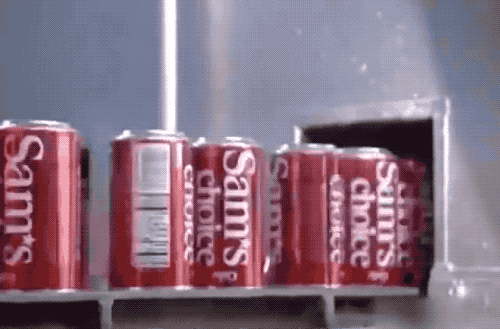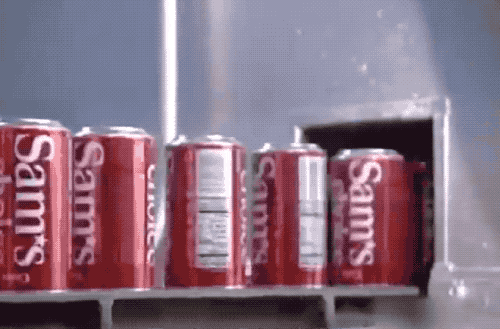
Нарешті, розпорошіть складну фарбу на внутрішню стінку алюмінію може утворити захисну плівку, щоб запобігти колодному алюмінію газованими напоями, гарантуючи, що напій не мав металевого смаку.
06/cankou.
Захист рота банки також досягається через штамп. Зазвичай машина для занять використовується для зменшення алюмінієвої банки, генеруючи «шию» діаметром 5 сантиметрів. Процес може здатися швидким, але насправді він вимагає 11 кроків, при цьому кожна сила застосовується лише незначно, щоб обережно і поступово формувати шию.
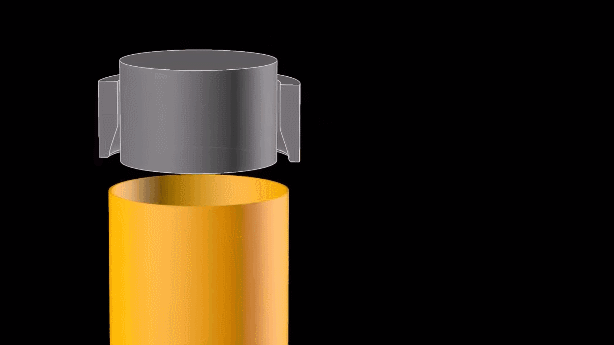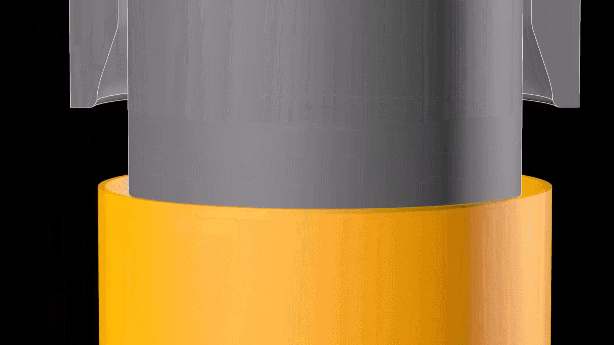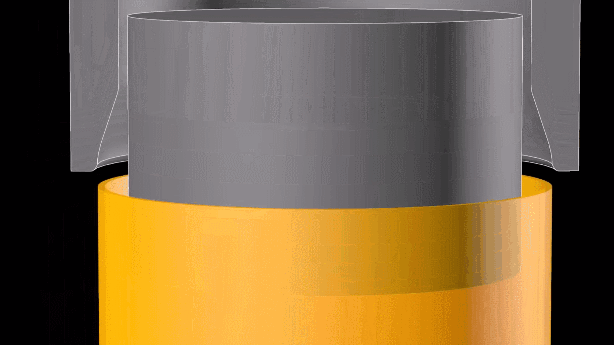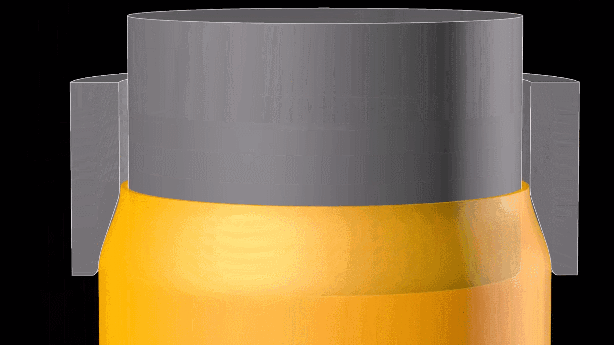
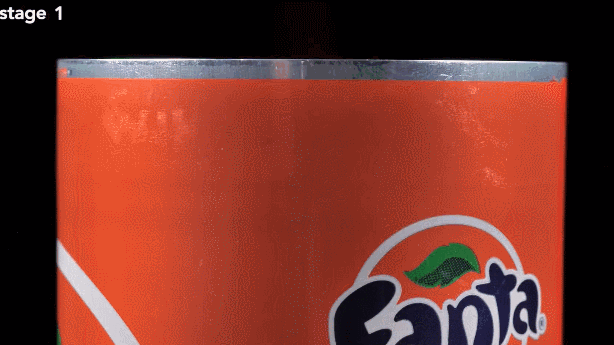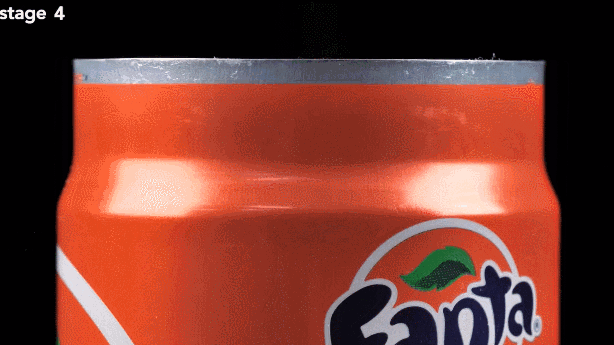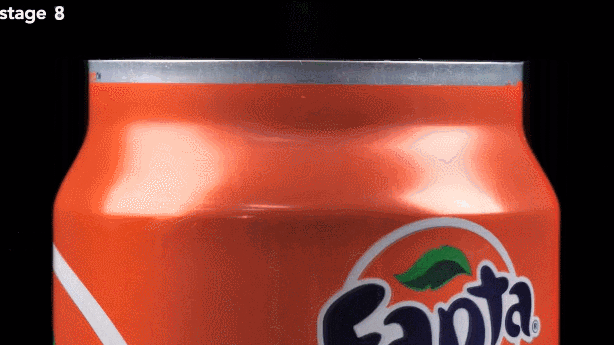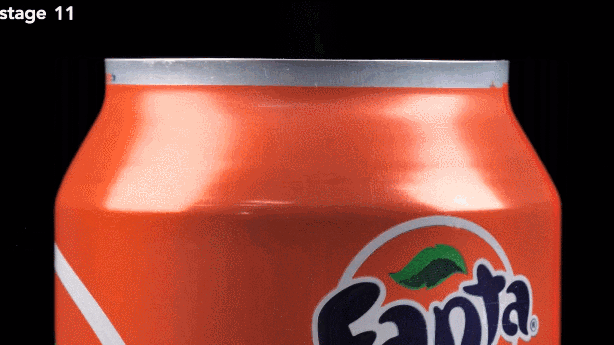
Для того, щоб щільно з'єднати верхню частину алюмінієвої банки до кришки вкладки в майбутньому, край верхів повинен бути піднятий до трохи плоского положення.
07/Інспекція якості
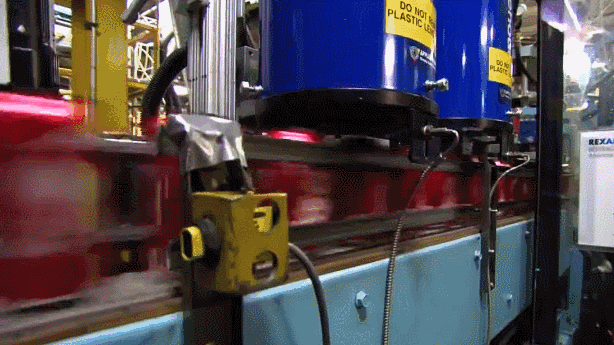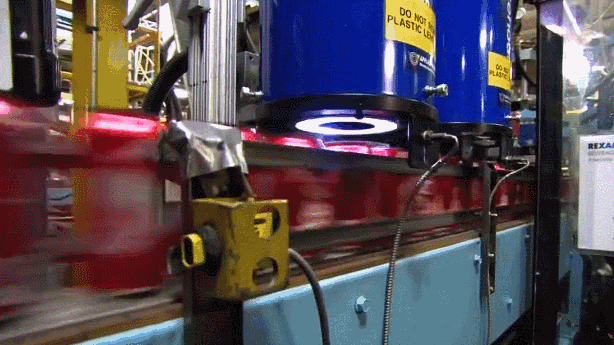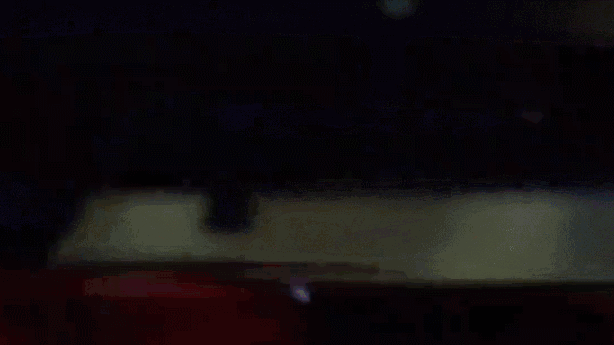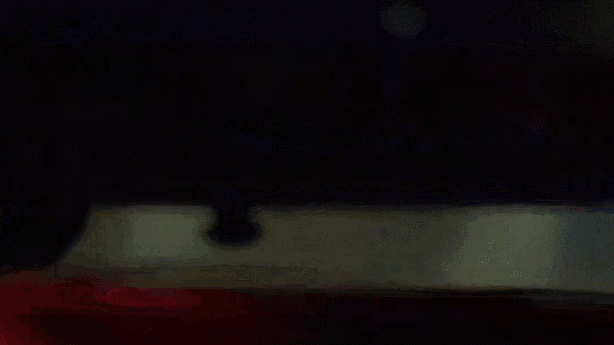
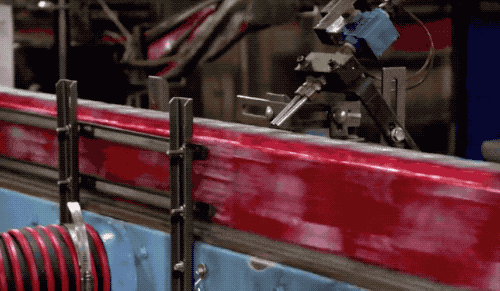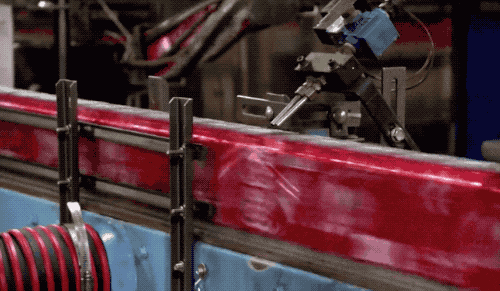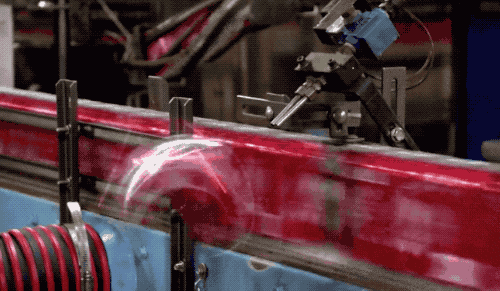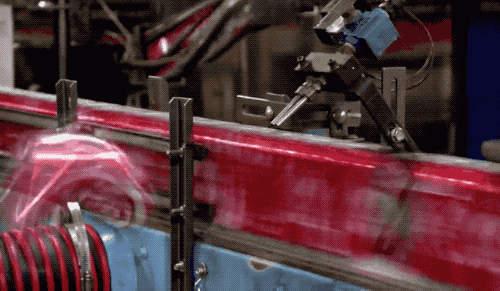
Завдяки суворої координації камер та високошвидкісного повітряного потоку некваліфіковані банки видаляються по одному, щоб забезпечити високу якість банок.
08/Закрильне лиття
Очищення котушки: Виберіть котушки, виготовлені з сплавів, таких як 5182, і очистіть їх спочатку, щоб видалити плями та домішки поверхневого масла.
Панчування та окантовка: Використовуйте ударний прес, щоб вдарити котушку у форму кришки банки та виконати обробку окантовки, щоб зробити край кришки Can гладкою, полегшуючи герметизацію та отвір.
Живопис: Нанесіть шар фарби на поверхню кришки CAN, щоб підвищити її корозійну стійкість та естетику, і висушити її після малювання.
Поєднання кільця: Кільце, виготовлене з сплаву 5052, поєднується з кришкою CAN для формування заклепки за допомогою обробки. Потім зовнішнє кільце клепає щільно і позначається, щоб утворити повну кришку.
09/Наповнення напоїв
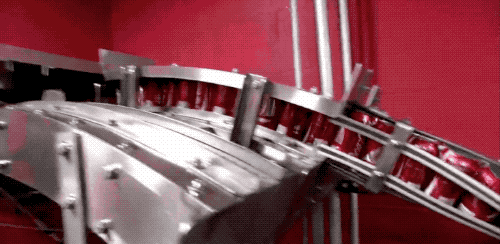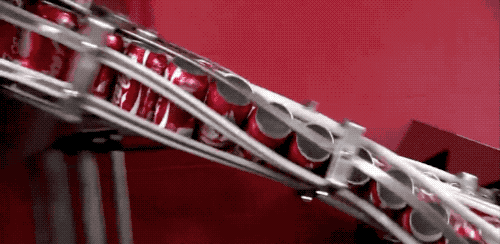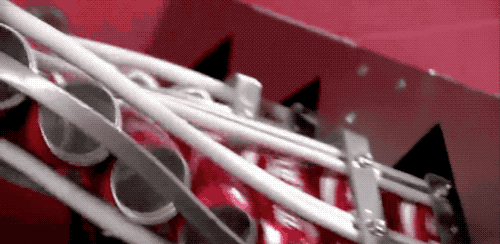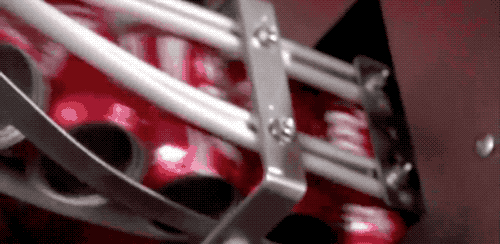
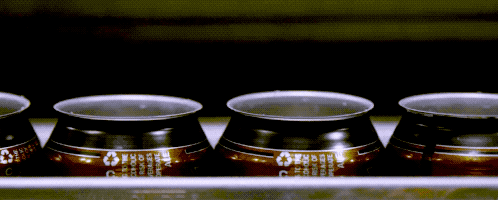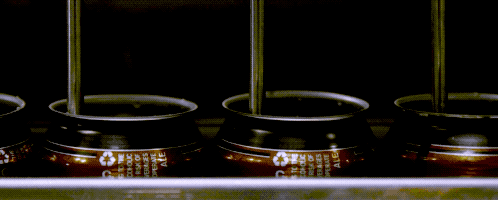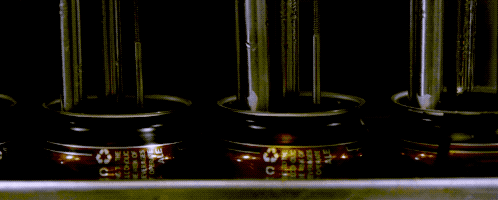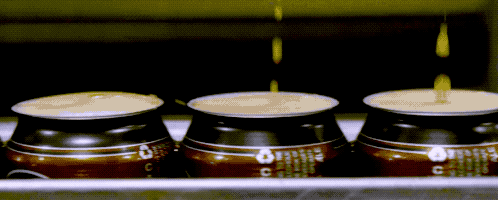
Фабрика CAN несе відповідальність лише за виготовлення непокритих банок, а решта процесів "наповнення напоїв" та "може герметизація тіла" повинні бути завершені компанією напоїв. Перед наповненням алюмінію можна промивати та сушити перед наповненням напоями та бульбашками
10/герметизація танків
Рівень автоматизації фабрик наповнення напоїв дуже високий, як правило, вимагає лише однієї людини, яка відповідає за розміщення ковпачків для пляшок на конвеєрі, і машина може автоматично розміщувати ковпачки для пляшок по одному на корпус пляшки.
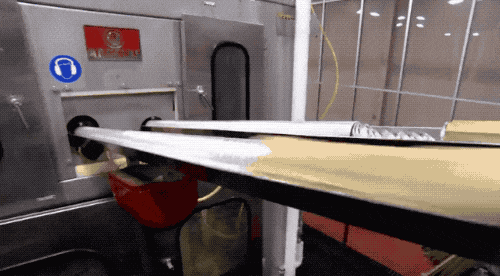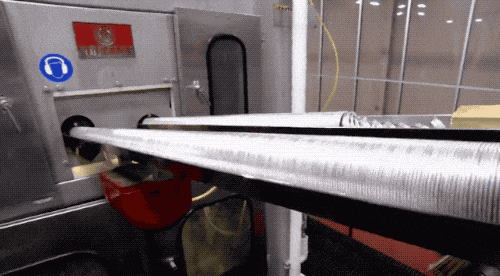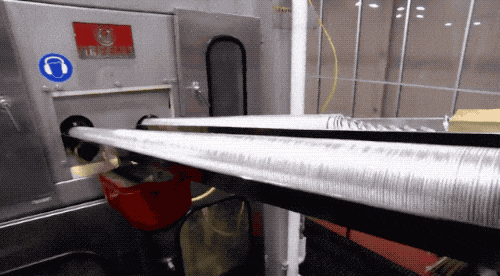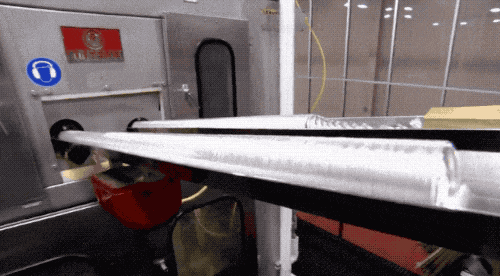
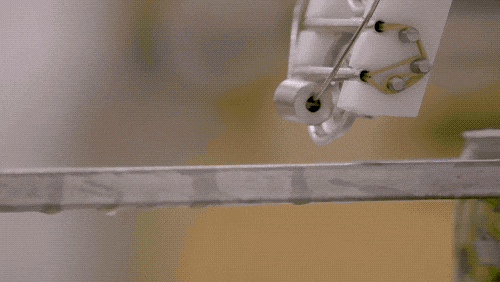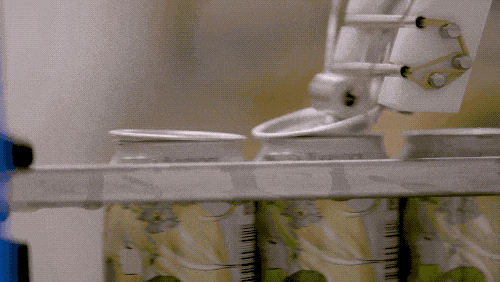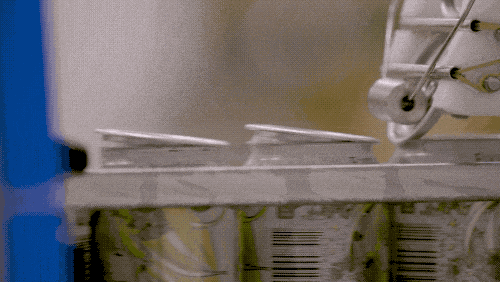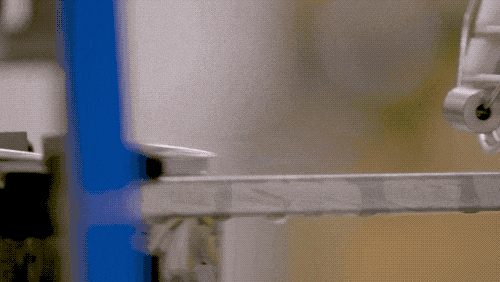
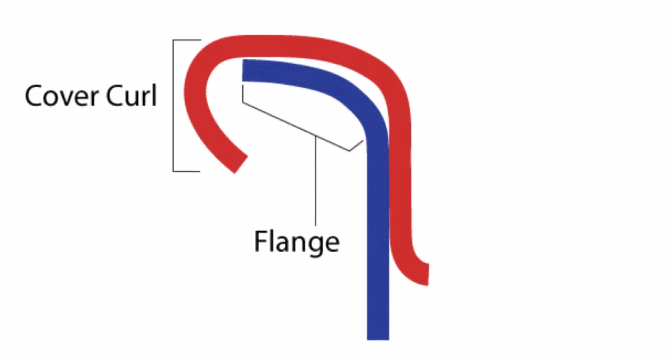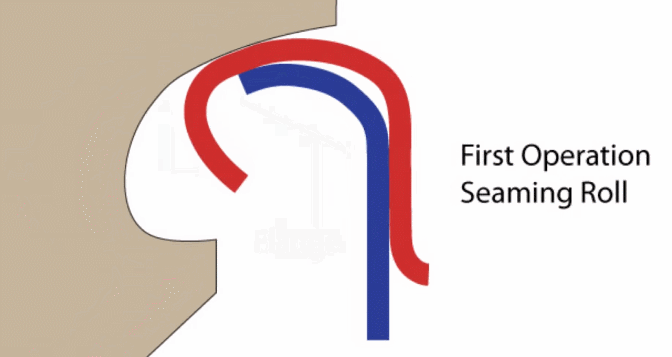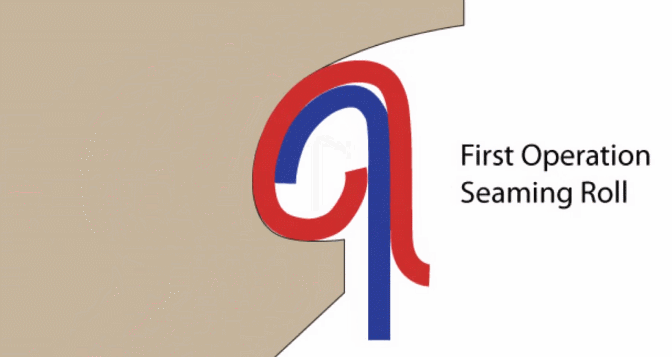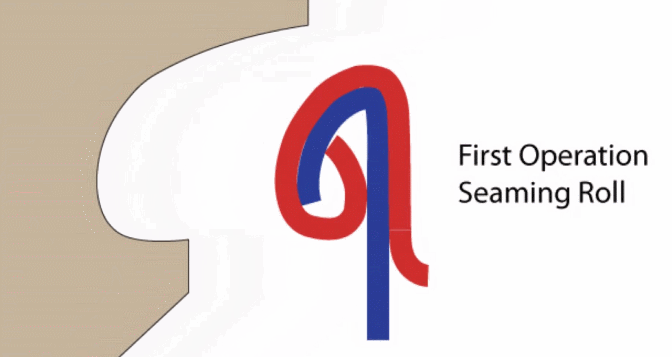
Використовуючи спеціалізовану ущільнювальну машину для прокатки та ущільнення, кузов CAN і кришка згортаються разом, а потім стискаються, щоб утворити щільно перекриті розгорнуті краї (також відомі як "подвійні котичні краї"), запобігаючи входу та виїзду повітря.
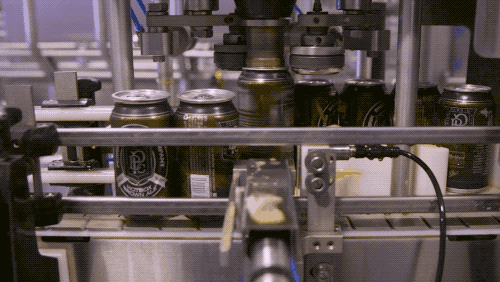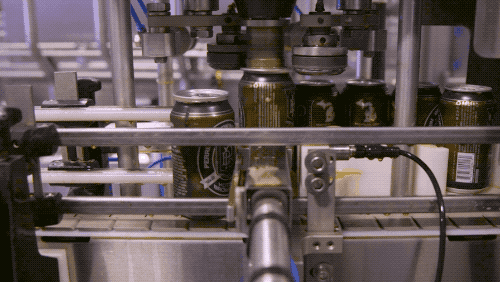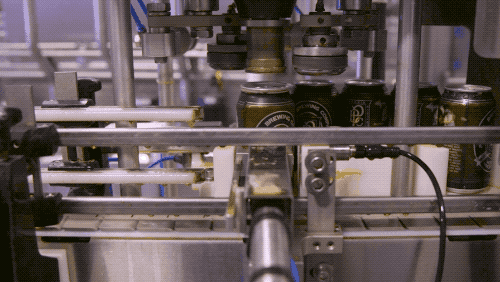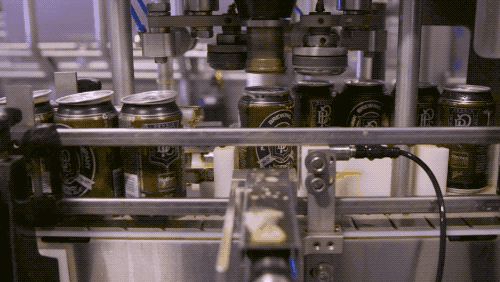
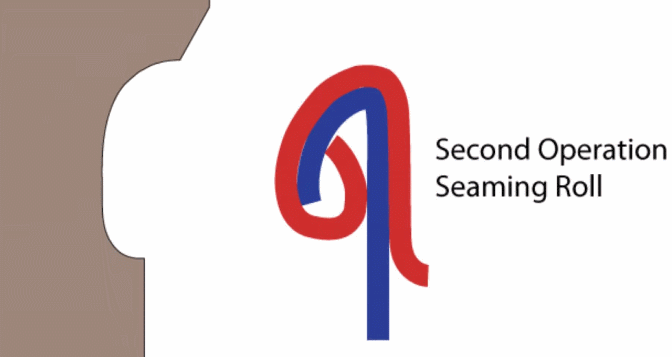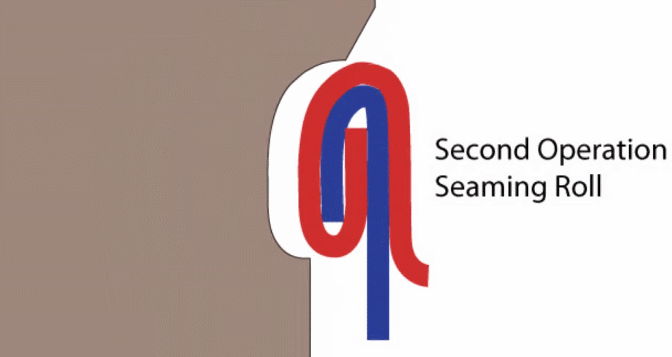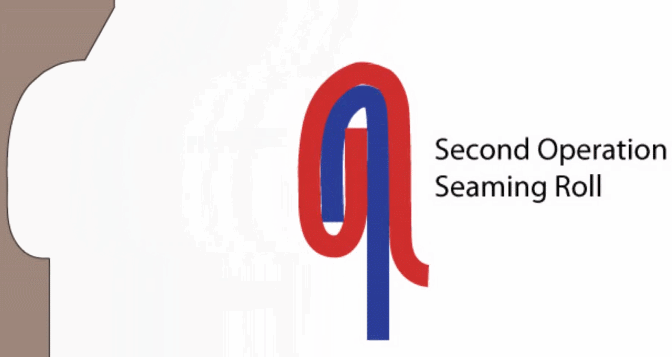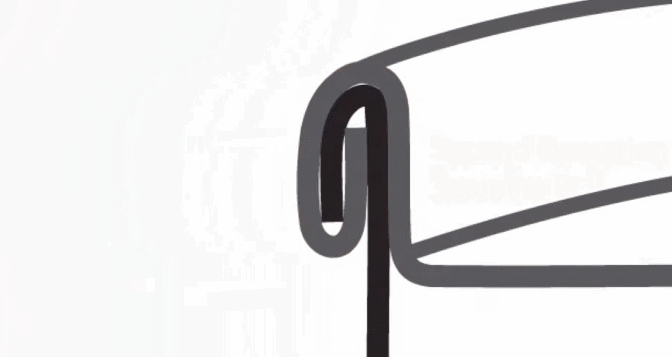
Після стільки кроків виробництво банки було завершено. Хіба не дивно, що невелика банка має стільки знань?