


Як успішно пройти оцінку C9? Індійським компаніям потрібно освоїти ці ключові моменти технології контролю на місці!
В даний час багато внутрішніх книг та журналів друкованих підприємств пройшли оцінку C9 Китайської академії друкованих наук та технологій. Відповідно до вимог оцінки C9, компанії, які пройшли оцінку, повинні подати зразок оцінки стабільності якості С9 в кінці кожного кварталу. Через те, що, чи може оцінка стабільності якості С9, передбачає обгрунтованість сертифіката С9 та чи можна його поновити нормально в наступному році, підприємства повинні надати йому велике значення.
Через відсутність програмного забезпечення для оцінювання Pressign у багатьох підприємствах управління друком можна контролювати та проаналізувати дані за допомогою вимірювання одиночної точки за допомогою спектрофотометра. Автор поділяє технічні моменти контролю на місці для оцінки стабільності якості C9 на основі практичного досвіду надання технічних рекомендацій С9 для декількох підприємств.
Оцінка стабільності якості C9 завершується шляхом оцінки інформації, пов’язаної з вимірювальною та контрольною смугою C9, як показано на малюнку 1.
 Рисунок 1 C9 Вимірювання та контрольна смуга
C9 Вимірювання та контрольна смуга оцінки стабільності якості
Вимірювання та контрольна смуга C9 складається з множинних одиниць вимірювання та контролю, включаючи розділ оцінки кольорів, логотип Star, розділ оцінки відновлення малих крапки, розділ оцінки рівномірності чорнила, розділ оцінки накладки, розділ візуальної оцінки сірого балансу, інформацію про підприємство тощо.
01
Розділ оцінки даних про кольори
Як показано на малюнку 2, розділ оцінки кольорів є найважливішою частиною вимірювальної та контрольної смуги, що складається з трьох розділів. Результати оцінки вимірюються та діляться за програмним забезпеченням Pressign, а найнижчий показник приймається як показник стабільності якості. Оцінка нижче 80 балів вважається некваліфікованою.

Рисунок 2 сегмент оцінки кольорів
02
Логотип Star, відновлення малі мережі та розділ візуальної оцінки сірника
Вимірювання та контрольна смуга C9 розміщує блоки вимірювання та контрольні блоки, такі як наддрукування, маркування зірки, контроль відновлення малих крапки та візуальна оцінка сірого балансу в одному розділі вимірювання та контролю, як показано на малюнку 3.
 Малюнок 3 Розділ вимірювання та управління
Зоряні маркери використовуються для візуального визначення наявності деформації DOT та привидів. Розділ контролю від реставрації невеликих гілок в основному залежить від того, чи можна нормально відновити 2% та 98% гілок. Завдяки включенню оцінки сірого балансу до розділу оцінки кольорів, розділ візуальної оцінки сірого балансу мало впливає на цей розділ вимірювання та контролю.
03
Розділ оцінки однаковості кольорів чорнила
У оцінці стабільності якості С9 потрібно, щоб максимальне осьове відхилення твердої щільності кожної кольорової чорнила повинно було бути менше 0,1. Тому в оцінці стабільності якості все ще встановлено два чотириколірні розділи оцінки твердих блоків. Додавання суцільних кольорових блоків із 3 -х кольорів оцінювання даних, кожен первинний колір має 5 областей в осьовому напрямку для оцінки рівномірності кольору осьової чорнила.
Окрім розділу вимірювання та управління для оцінки якості друку, згаданої вище, вимірювальна та контрольна смуга також включає QR -код, що містить інформацію, таку як назва компанії та час.
Аналіз даних
Аналіз та судження зіркових маркерів, відновлення малі крапки, рівномірність щільності та інші сегменти вимірювання та контролю в вимірюванні та контрольних смугах C9 відносно прості. Ця стаття не повторюватиме їх, але зосередиться на даних та методах управління сегментом оцінки кольорів.
У оцінці стабільності якості С9 вимоги до даних про відтворення кольорів були запропоновані, як показано в таблиці 1. Розділ оцінки кольорів складається з трьох частин, а саме з цільовими значеннями хроматичності та різницею кольорів для семи суцільних кольорів, цілі та толерантності до приросту тону та різниці хроматичності сера.
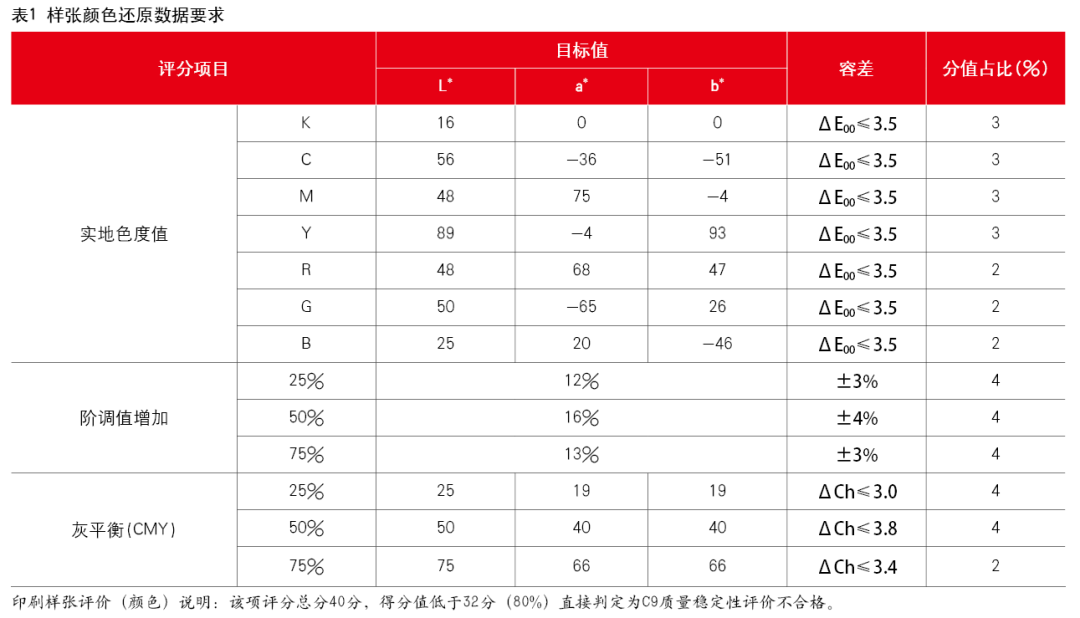
01Фактична цінність хроматичності
Фактичне значення хроматичності первинного кольору чорнила пов'язане не лише з формулою пігменту чорнила, але й впливає на колір паперу та товщину шару чорнила (фактична щільність). На значення хроматичності R, G та B вторинні кольори додатково впливають на наддруку чорнила. Значення хроматичності чорнила на землі буде змінюватися залежно від комбінації друкарських матеріалів. Тому фактичне значення хроматичності чорнила на землі слід оцінювати фактичним вимірюванням під час машинного друку, щоб визначити, чи відповідає він стандарту.
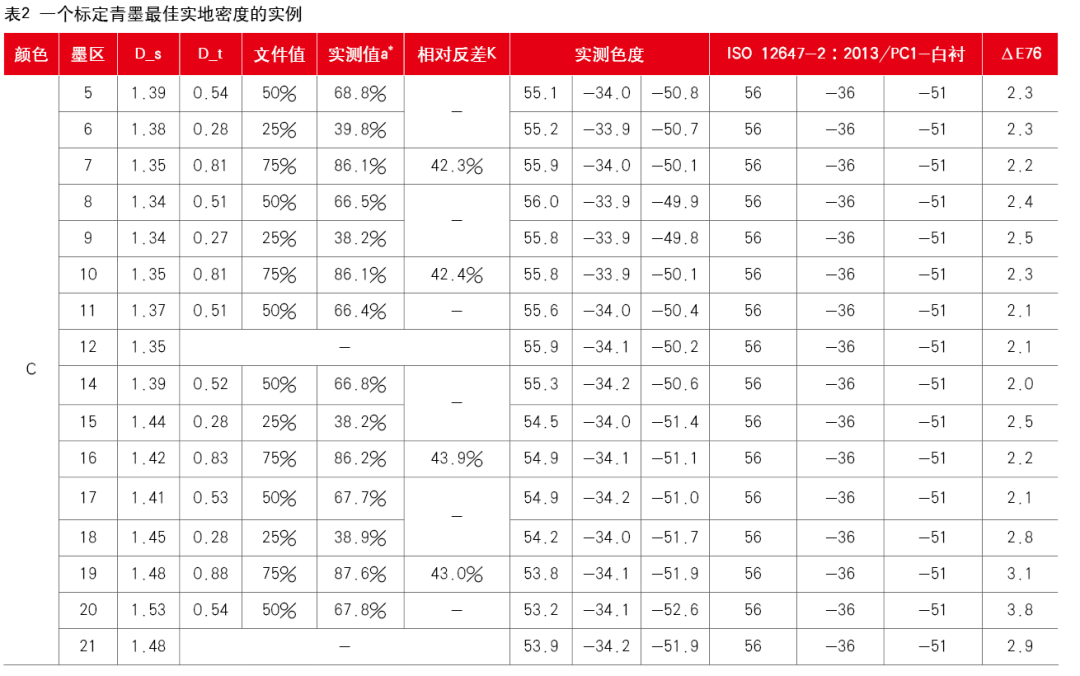
Крім того, використання даних про хроматичність для визначення обсягу чорнила в контролі друку недостатньо інтуїтивно. Щільність досі зазвичай використовується для контролю виробництва, але необхідно спочатку випробувати та калібрувати оптимальну тверду щільність для виробничого паперу та комбінації чорнила. Під час тестування оптимальної твердої щільності в умовах виробництва, C, M, Y, K тверді та вторинні кольорові блоки (R, G, B) можна надрукувати з різними кількостями чорнила. Вимірюються лабораторні значення C, M, Y, K при різній щільності та обчислюється різниця кольору між ними та стандартне значення. Тверда щільність, що відповідає мінімальній різниці кольору, є оптимальною суцільною щільністю для цього кольору.
У таблиці 2 наведено приклад калібрування оптимальної твердої щільності зеленої чорнила. Дані показують, що різниця кольору є найменшою, коли тверда щільність зеленої чорнила становить 1,39, а різниця кольору збільшується, коли щільність вища або нижча. Тому оптимальна тверда щільність зеленої чорнила для комбінації паперу та чорнила в цьому прикладі становить 1,39. Якщо чорнило не може відповідати вимогам різниці в кольорі оцінки стабільності якості C9 для суцільного кольору незалежно від щільності, чорнило можна замінити та перевірити лише знову.
Після калібрування оптимальної щільності поля для кожного кольору чорнило потрібно додати лише відповідно до розміру щільності у виробництві, що буде інтуїтивно зрозумілим та простим.
02
Значення збільшення градієнта (швидкість збільшення крапки)
Поступове значення градієнта зазвичай називають темпами росту DOT. Фактори, що впливають на швидкість збільшення DOT у традиційному зміщеному друку, включають друкарське середовище, стан обладнання, чорнило, розчин, тиск друку, гумова ковдра, підкладка, товщина шару чорнила тощо, які важко точно контролювати. Тому будуть різниці в швидкості збільшення DOT між різними машинами та між різними кольоровими групами однієї машини.
Чим товстіший шар чорнила, тим більша швидкість збільшення крапки і навпаки. У друкованому виробництві товщина шару чорнила, як правило, змінюється шляхом регулювання подачі чорнила, тим самим впливаючи на глибину тону. Однак діапазон зміни об'єму чорнила обмежений. Коли об'єм чорнила досягає межі допуску, швидкість збільшення крапки все ще не може відповідати вимогам. У цей час необхідно відрегулювати криву публікації CTP для регулювання швидкості збільшення DOT. Це причина, чому криві компенсації друку зазвичай використовуються в програмному забезпеченні для публікації.
Оцінка стабільності якості C9 визначає діапазон цільової та толерантності для швидкості розширення мережі, і легко визначити, чи відповідає він вимогам за допомогою простого вимірювання.
03
Різниця у хроматичності сірого балансу
Різниця хроматичності сірого балансу є важким моментом контролю відновлення кольорів, з двох причин: По -перше, сірий баланс є результатом комбінованого ефекту значення твердого хроматичності чорнила та швидкості збільшення крапки. Контролюючи, необхідно збалансувати досягнення значення суцільної хроматичності та збільшення тону, окремо, а також координують взаємозв'язок між значенням суцільної хроматичності та значенням збільшення тону. Метод управління є більш складним; Друга полягає у освоєнні методу визначення напрямку регулювання щільності поля та збільшення тону за допомогою лабораторного відхилення хроматичності. Якщо ви не знайомі зі значенням лабораторії, це значно збільшить труднощі судження та обробки.
04
Значення лабораторії
Значення l * являє собою яскравість кольору, а формула обчислення різниці хроматичності не включає значення l *, тому його можна ігнорувати; Існують позитивні та негативні значення для A * і B *. Коли * позитивний, він представляє червоний; Коли * негативний, він представляє зелений; Коли B * позитивний, він представляє жовтий; і коли B * негативний, він представляє синій фіолетовий. Абсолютні значення A * і B * можна розуміти як насичення кольору, який вони представляють. Чим більше абсолютне значення, тим насиченим кольором є. Коли значення A * і B * 0, він представлений як сірий. Відтінок червоного, зеленого, жовтого та синього кольору, представлених значеннями A * і B *, можна побачити на малюнку 4. З рисунку 4 видно, що+A * - це трохи жовтуватого пурпурового кольору, - A * - трохи зеленуватого зеленого кольору,+B * - яскраво -жовтий колір, а - B * - синій колір з більшими від тіней Cyan і менших тіней магненти.
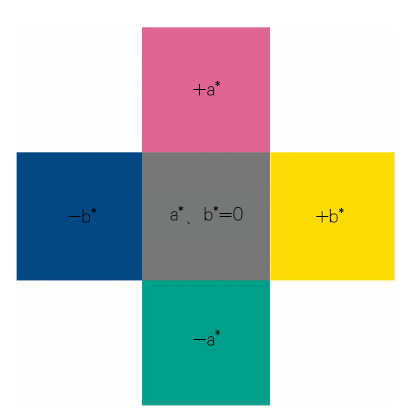
Рисунок 4 Ситуація з відтінком
05
Визначення різниці хроматичності
Якщо припустити, що вимірювані кольорові блоки балансу є * 1 і b * 1, а цільові значення сірого балансу - A * 2 і b * 2, різниця хроматичності - δ ch.
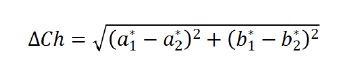
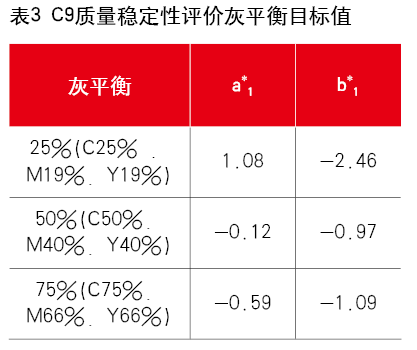
Цільові значення сірого балансу A * 1 і B * 1 для поточної оцінки стійкості якості С9 показані в таблиці 3.
C9 Метод управління якістю стабільності якості
Під час друку зразків стійкості якості C9 фактична цінність хроматичності, збільшення тону та різниця в сірці балансу повинні відповідати стандартам. Серед них фактичне значення кольорів безпосередньо пов'язане з обсягом чорнила, і його можна контролювати відповідно до оптимальної фактичної щільності та її діапазону толерантності. Після встановлення друкованої пластини об'єм чорнила можна лише трохи відрегулювати, щоб регулювати швидкість збільшення крапки в обмеженій мірі. Сірий баланс пов'язаний як з фактичною хроматичністю, так і з швидкістю збільшення мережевих точок, і необхідно координувати взаємозв'язок між ними. Тому управління на місці повинно починатися з простих змінних. Порядок полягає в тому, щоб спочатку з’ясувати щільність, а потім відрегулювати швидкість посилення DOT і нарешті відрегулювати сірий баланс.
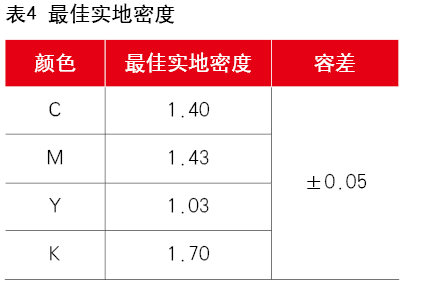
Ми все ще будемо проілюструвати прикладом контролю на місці. Умови друку: Heidelberg CX920, 175 Line No Prinse Printing Plating, Sun 157G/M2 мідний папір, чорнило Toyo TJS, як показано в таблиці 4 для оптимальної суцільної щільності.
01Знайдіть щільність плоского ґрунту
Щодо вимірювання та контрольної смуги стабільності якості, існує 5 кольорових блоків C, M, Y та K, розташованих у різних областях вісь ролика. Щоб вирівняти фактичну щільність, просто відрегулюйте відкриття чорнила в межах ± 0,05 оптимальної щільності. Слід зазначити, що близько 150 аркушів паперу потрібно годувати від чорнильного бункера до стабільної презентації друку. Для того, щоб встановити відносно стабільний баланс чорнила, рекомендується регулювати об'єм чорнила та запустити машину для подачі не менше 250 аркушів паперу.
02
Відрегулюйте збільшення швидкості різних кольорових торгових точок
Після того, як щільність кожного кольору досягає оптимального діапазону щільності ± 0,05, перевірте швидкість збільшення точок 25%, 50%та 75%для кожного кольору. Через труднощі при точно контролю швидкості розширення гілки може виникнути проблема розширення гілки, що перевищує діапазон толерантності. У цьому випадку необхідно визначити проблему та встановити метод коригування. Два сценарії, як показано в таблиці 5:
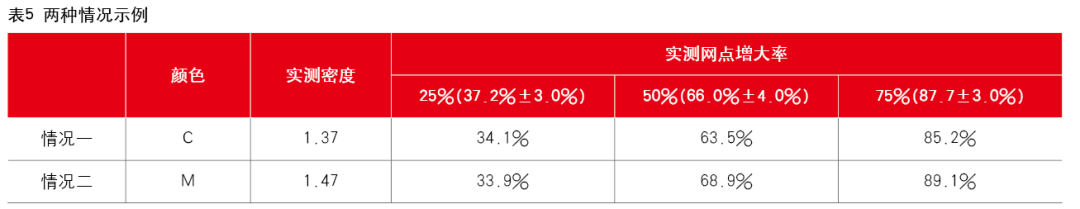
Чорнила C в ситуації 1 мають 25% збільшення крапки, нижчу, ніж нижнє відхилення, і його фактична щільність порівняно невелика порівняно з оптимальною щільністю. Існує також значне місце для коригування відносного верхнього відхилення значень 50% та 75% крапки. Зі збільшенням постачання чорнила швидкість збільшення DOT також збільшується. Тому в цьому випадку ми можемо збільшити постачання чорнила C належним чином перед друком. Таким чином, швидкість збільшення 25% DOT може відповідати стандарту, а фактичне кольорове значення C, а також 50% та 75% частоти збільшення DOT не перевищуватимуть стандарту.
M M Ink у ситуації 2, хоча також має 25% збільшення крапки, нижчу, ніж нижнє відхилення, і все ще є можливість коригування між його 50% та 75% збільшенням крапки та верхнім відхиленням, його фактична щільність близька до верхньої межі оптимальної щільності. Якщо постачання чорнила M збільшується, хоча 25% крапок можуть відповідати стандарту, фактична щільність перевищить межу. Коли виникає така суперечність, необхідно коригувати криву компенсації видавництва та друку версії M, збільшуючи 25% видавничого значення на 4% до 5%.
03
Відрегулюйте дані сірого балансу
Коли фактична щільність та коригування кроку збільшують значення для вимірювання стійкості та контролю якості, відповідають стандартам, а потім перевірте, чи відповідає сірий баланс стандартам. Сірий баланс є результатом комбінованого ефекту щільності суцільного кольору та швидкості збільшення крапки. Коли і суцільна щільність, і швидкість збільшення крапки відповідають стандарту, але певна різниця кольору сірого балансу перевищує стандарт, проблему можна вирішити лише шляхом регулювання подачі чорнила або швидкості збільшення крапки у відповідній області. Ми все ще будемо використовувати набір даних як приклад для аналізу та розробки рішень, як показано в таблиці 6.
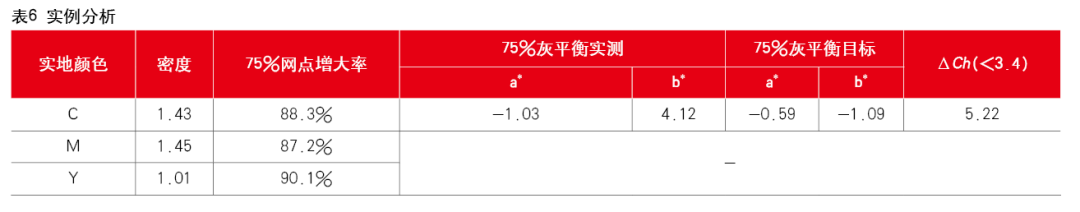
Дані в таблиці 6 показують, що щільність на місці та 75% швидкість розширення DOT знаходяться в межах діапазону толерантності, але 75% різниці хроматичності сірника перевищує вимоги.
∆ a *=a * фактичне вимірювання - a * ціль =-0.44
75% сірого до зеленого, можливо, через більший акцент на зеленому або жовтому, або менший акцент на пурпуті.
∆ b *=a * фактичне вимірювання - a * ціль =5.21
75% сірий до жовтого, що вказує на те, що жовтий колір занадто великий або зелений колір занадто малий.
На основі вищезазначеного аналізу давайте подивимось на щільність поля та швидкість збільшення крапки. Щільність поля пурпурової становить 1,45, що має місце для коригування порівняно з верхньою межею 1,48. Збільшення крапки пурпурки на 87,2% також має місце для коригування порівняно з верхньою межею 90,7%. Тому кількість m чорнила в цій області може бути належним чином збільшена; Існує місце для коригування між жовтою твердою щільністю 1,01 та нижньою межею 0,98. Швидкість збільшення точок жовтої сітки близька до верхньої межі, а вниз є великий простір регулювання. Тому об'єм чорнила y може бути належним чином зменшено. Після додавання M та віднімання Y для пробного друку дані показані в таблиці 7.
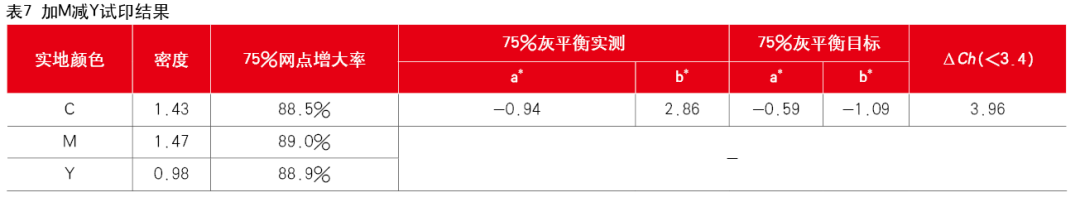
Після першого коригування друку умова пожовкувало 75% сірого балансу, але він все ще не відповідав стандарту. У цей момент виникла ще одна проблема. Жовтий був близький до нижньої межі оптимальної щільності, а пурхента була близькою до верхньої межі оптимальної щільності. На даний момент вдосконалити сірий баланс за рахунок зменшення y та додавання М. Об'єм чорнила не можна було скорегувати, і проблему пожовтіння сірого кольору можна зменшити лише за рахунок зниження швидкості збільшення крапки на y75% через опубліковану криву компенсації друку. Тому крива жовтої публікації була скоригована, щоб зменшити кількість торгових точок на 2% на 75% для перевидання та друку, як показано в таблиці 8.
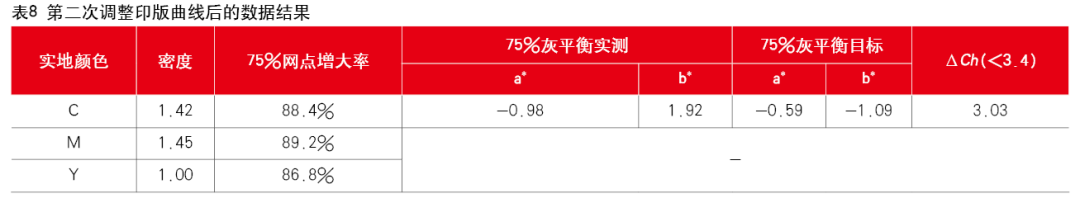
Після другого регулювання кривої друкарської пластини було опубліковано друк, що ще більше покращило проблему 75% сірого балансу пожовтіння та досягла необхідних результатів.
У цьому прикладі використовується 75% сірого контролю балансу, щоб проілюструвати метод управління. Насправді, змінюючи обсяг чорнила, це також вплине на швидкість збільшення DOT та дані сірника на рівні 25% та 50%. Тому все ще необхідно всебічно розглянути вплив цих двох змін. На щастя, баланс попелу на 25% та 75% відносно стабільний і простий у проході. Крім того, коли швидкість збільшення крапки три кольору відносно близька (розширення середнього класу<2%), the gray balance is often easier to improve through ink volume adjustment.
Вище - це наш практичний досвід оцінки стабільності якості С9, сподіваючись бути корисним для однолітків.