


Як усунути повітряні бульбашки в ідеально{0}}зв’язаних продуктах? Вичерпний підсумок досвіду досвідченого експерта з досконалої палітурки!
З безперервним розвитком технологій друку бездротове палітурування займає важливе місце в підручниках, навчальних посібниках і палітурці книг завдяки високій ефективності палітурки та низькій вартості. Однак проблема порожнистих зворотів у -виробах у книжкових палітурках давно хвилює різні поліграфічні компанії. Ця проблема не тільки знижує міцність і термін служби книги, але й серйозно впливає на її зовнішній вигляд, що призводить до скарг клієнтів і повернень, спричиняючи економічні збитки для компанії.
Маючи багаторічний досвід експлуатації ліній з’єднання скоб, я постійно вивчаю та глибоко аналізую весь процес зв’язування скобами. Я досліджу причини кавітації з різних точок зору, включаючи обладнання, процеси, матеріали та операції, у поєднанні з реальними виробничими випадками, і запропоную пропозиції щодо оптимізації процесу скоб. Мета полягає в тому, щоб надати практичні рішення для поліграфічної промисловості та покращити загальну якість скоб.
Форми кавітації в клейових палітурних виробах
Порожнечі в палітурних виробах здебільшого виглядають як явні стільники-як маленькі дірки чи бульбашки у верхній і нижній частині книги, а сильне натискання створює відчуття нерівності на корінці. Конкретні прояви наступні:
01/ Нерівномірний розподіл клею-розплаву
Як показано на малюнку 1, у затверділому клейовому шарі можна побачити очевидні порожнечі-утворені бульбашками, або в деяких місцях взагалі немає порожніх плям, покритих клеєм-розплавом. Бульбашки спричиняють недостатню площу склеювання в цій зоні, тоді як порожнисті ділянки повністю втрачають міцність склеювання. Розкривши книгу з середини корінця, можна побачити, що частини корінця або не вкриті термоклеєм, або нестабільні, з пустотами.
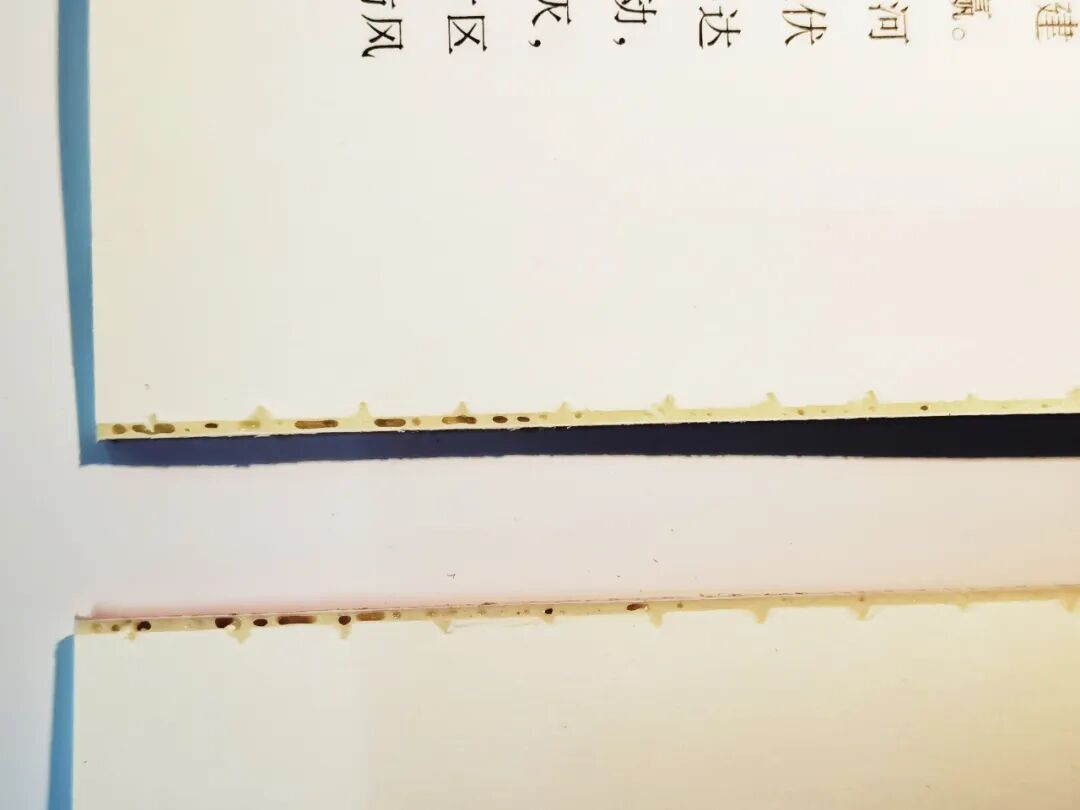 Малюнок 1: клей на деяких ділянках корінка книги тонкий, із пустотами.
02/ Невідповідна товщина шару клею
Ця проблема призводить до того, що поверхня корінка книги стає нерівною (хвилястою), що проявляється у вигляді неправильних опуклостей, нерівностей або западин на виправленому корінці книги замість гладкої та однорідної поверхні (як показано на малюнку 2). Також можуть бути помітні відмінності в товщині шару клею на верхньому та нижньому краях (як показано на малюнку 3).
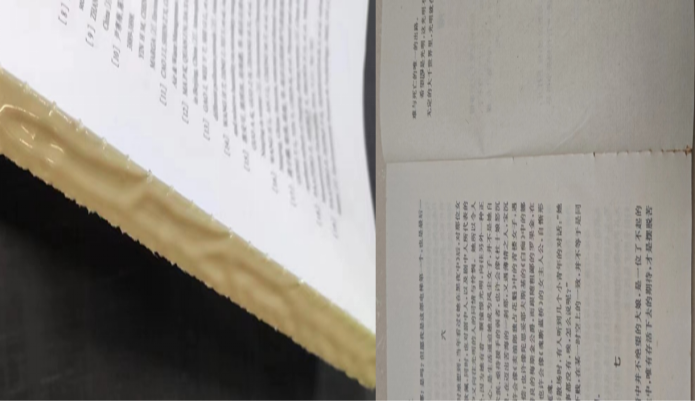
Рисунок 2 Нерівна поверхня корінка книги
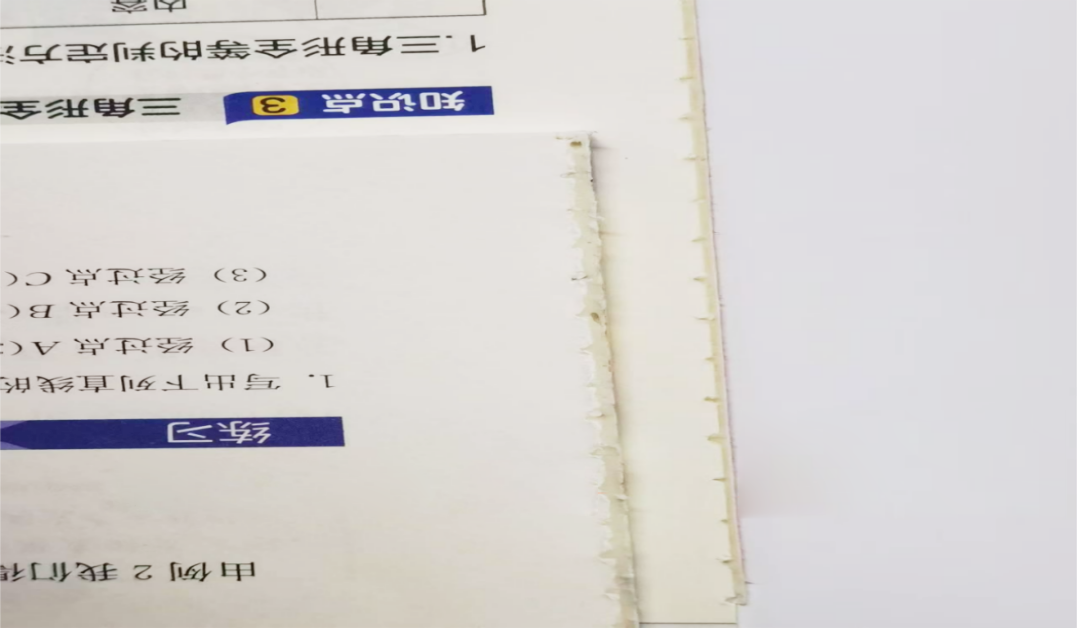 Малюнок 3: Існує значна різниця в товщині шару клею на голові та хвості.
Вплив повітряних бульбашок на якість склеєних виробів
01/ Вплив на зовнішній вигляд продукту
По-перше, це призводить до того, що корінець книги стає нерівним або локально заглибленим, що впливає на його площину та загальну естетичність. По-друге, повітряні бульбашки в голові та хвості впливають на досвід читання клієнтів або читачів.
02/ Великі бульбашки повітря впливають на твердість
Сильні бульбашки повітря створюють порожнисті ділянки клею, полегшуючи розділення сторінок, знижуючи твердість, не проходячи випробування на розтягування, а в серйозних випадках спричиняючи поломку корінця книги, розшаровування сторінок та інші серйозні проблеми з якістю.
03/ Спричиняє повернення та скарги клієнтів
Повітряні бульбашки розміром понад 1 мм у голові та хвості можуть призвести до повернення клієнтів або скарг і навіть штрафів, що вплине на репутацію компанії. У випадках особливо серйозних бульбашок повітря продукти можуть бути визнані некваліфікованими під час вибіркової перевірки якості, завдаючи серйозної шкоди довірі до компанії.
Аналіз причин появи бульбашок повітря в клеєних виробах
01/ Неправильне регулювання механізму нанесення клею
(1) Неправильний контроль температури клею: надто висока або надто низька температура клею безпосередньо впливає на текучість і адгезивність клею-розплаву, що призводить до нерівномірного нанесення та погіршує якість клею для книжкових блоків. Різниця в кількості друкованих аркушів також впливає на час охолодження і застигання клею-розплаву, тому необхідно регулювати температуру клею відповідно до сезонних змін і змін температури навколишнього середовища.
(2) Невідповідна висота клейового валика: якщо клейовий валик надто високий або низький, розплавлений клей розподіляється нерівномірно, що призводить до утворення порожнистого клею та впливу на міцність склеювання книги.
(3) Невідповідна товщина та в’язкість клею-розплаву: товщину шару клею слід регулювати відповідно до товщини книги, як правило, у діапазоні 1,0±0,2 мм (коригується залежно від товщини книжкового блоку, як показано на малюнку 4, де шар клею надто тонкий). Невідповідна в’язкість клею-розплаву також впливає на рівномірність нанесення клею та міцність з’єднання.
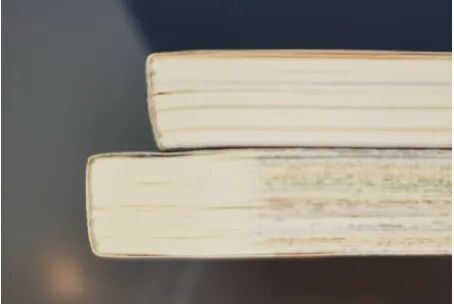
Малюнок 4 Шар клею занадто тонкий
(4) Якщо клейовий валик розміщено неправильно, на корінці книги не буде клею (як показано на малюнку 5).
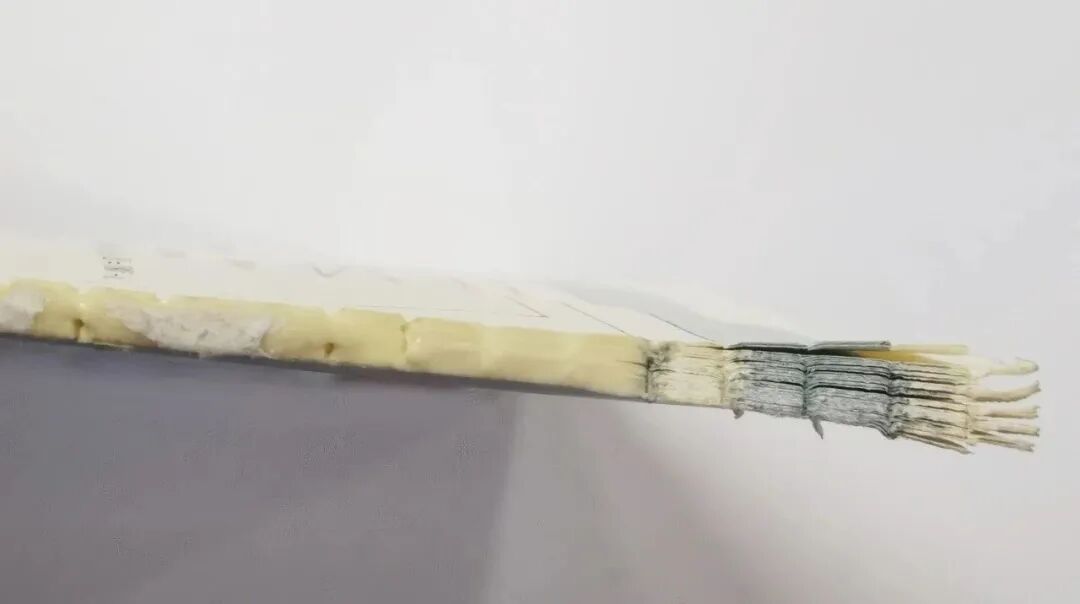 Малюнок 5 Позиція нанесення клею на валик є неточною, а на підніжжі немає клею
02/ Неправильне регулювання заднього фрезерного ножа
(1) Ріжуча кромка заднього фрезерного ножа сильно зношена. Якщо поверхня корінця книги після фрезерування неправильно відфрезерована, нерівна або має відфрезеровані фрагменти, це вплине на якість нанесення клею (як показано на малюнку 6).
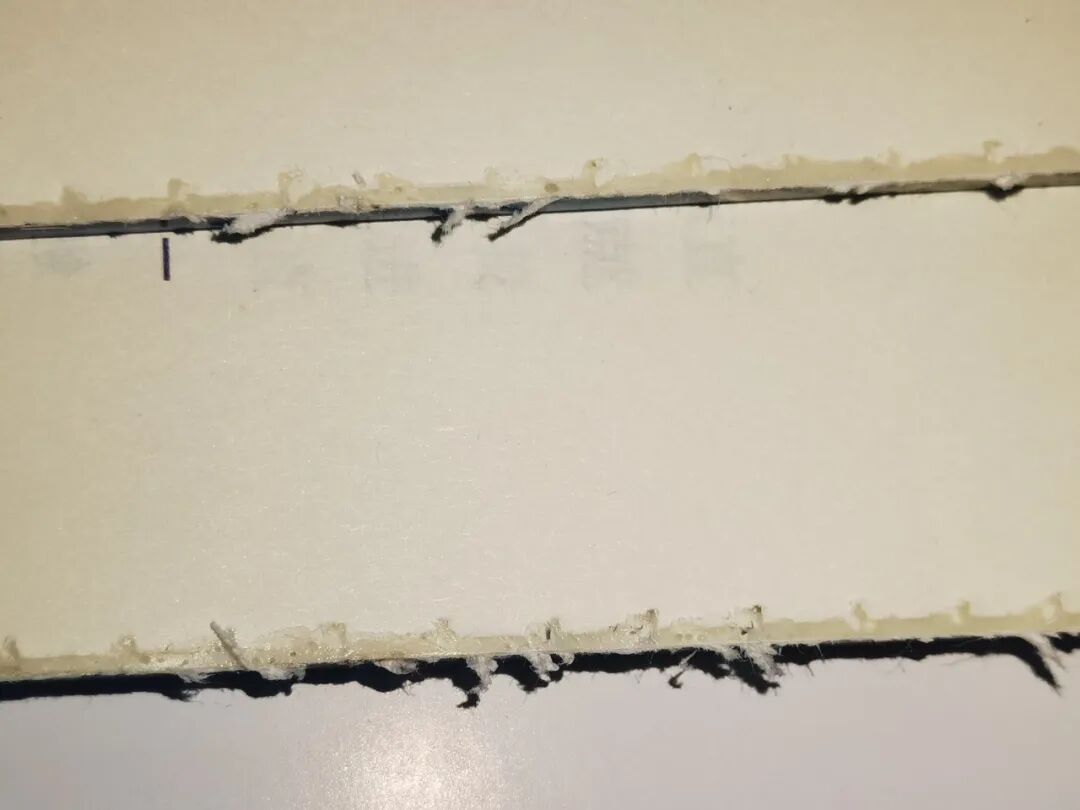 Малюнок 6: Поверхня корінця книги не повністю відфрезерована
(2) Якщо проміжок між задньою фрезою та притискною пластиною занадто великий, це може спричинити підйом краю ядра книги, що призведе до нерівномірного фрезерування основи.
(3) Неправильне вертикальне регулювання відстані від горизонтальної площини задньої фрези до краю затискача: якщо відстань надто велика, а відкрита частина скоби недостатньо натягнута, це спричинить розслаблення між паперами, збільшення глибини проникнення клею-розплаву та збільшення товщини хребта, що призведе до товщини, яка перевищує виріз, що призведе до таких проблем, як бульбашки, смуги та дуги. зморшки, що також ускладнює нарізку готових виробів; Якщо відстань занадто мала, це вплине на глибину проникнення клею-розплаву та міцність з’єднання.
03/ Неадекватне регулювання механізму формування опори
(1) Невідповідна висота або баланс механізму формування опори: якщо на корінці книги з’являються всі бульбашки, необхідно відрегулювати висоту механізму формування опори; Якщо у верхній або нижній частині землі з’являються бульбашки, відрегулюйте рівновагу опори за допомогою рівня.
(2) Час затискання книги опорним і ударним механізмом не збігається: «Спочатку натисніть, а потім затисніть», «Підніміть домкратом одночасно». Якщо час не збігається, також можуть виникнути бульбашки. У таких випадках необхідно відрегулювати час дії затиску книги опорно-ударного механізму.
04/ Неправильний вибір та складання паперу
(1) Легкий папір: легкий папір м’якший за звичайний офсетний папір. Якщо сторінки не повністю розплющені, можуть утворитися повітряні кишені, які можуть легко спричинити вдавлення на звороті книги.
(2) Значна різниця в кількості обкладинки та основного паперу: щільність обкладинки повинна бути вище 200 г/м2, а основного паперу — менше 65 г/м2, через що обкладинка буде тягнутися за текстом після формування, а тильна сторона стане порожнистою.
(3) Неправильне згортання та укладання: неправильне згортання чи укладання сторінок може призвести до згинання або нерівності поверхонь (особливо скручених корінців), через що розплавлений клей не прилипає рівномірно, що призводить до поглиблення на корінці.
05/ Неправильне регулювання слота
(1) Якщо відстань і глибина прорізів не відповідають стандартним вимогам, клей на звороті книги може бути неправильно заповнений, що призведе до утворення пустот.
(2) Сильне зношення ножа для канавок, нерівномірна глибина канавок на звороті книги, а розплавлений клей важко заповнити, що впливає на якість нанесення клею (як показано на малюнку 7).
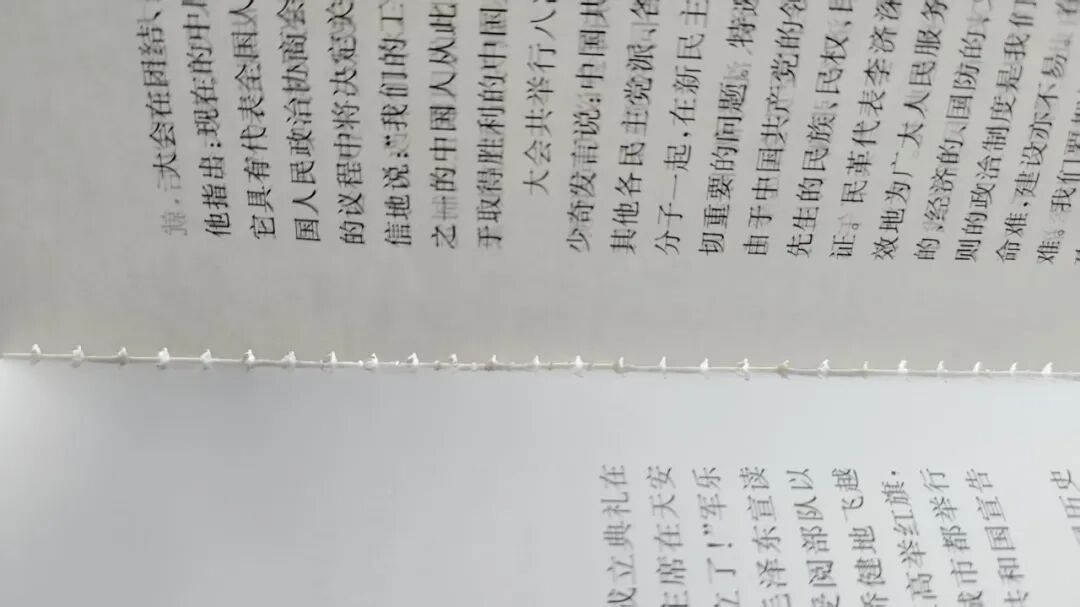 Малюнок 7: Лопатки для прорізів сильно зношені, з неоднаковою глибиною прорізів на звороті книги
(3) Якщо кут між різальним ножем і зворотною стороною книги неправильний, обрізки паперу та паперові волокна можуть блокувати отвір після прорізування, запобігаючи проникненню клею-розплаву в паз, що призведе до недостатнього та нерівного клею на звороті та спричинить бульбашки на корінці.
06/ Непостійне регулювання сили затиску для книжкових кліпс
Коли сила затиску кожної кліпси на палітурній машині непостійна, серцевина книги всередині кліпси із занадто низьким тиском може бути перетягнута фрезерною пластиною через фрезерну опорну станцію, спричиняючи нерівність фрезерування зворотної сторони (нахилену). Після проходження через прорізи глибина передніх і задніх прорізів серцевини книги та корінка стає нерівномірною, що призводить до нерівномірної опори та опорної сили, що призводить до порожнистих корінців.
07/ Неправильне використання клею-розплаву
(1) Вибрано неправильну модель клею-розплаву на основі типу паперу: слід використовувати різні типи паперу, наприклад крейдований папір, який має бути відповідного типу. Не змішуйте різні моделі клею-розплаву (під час заміни клею ємність для клею необхідно ретельно очистити), інакше клей на звороті книги буде нерівномірним, що призведе до утворення бульбашок.
(2) Швидкість машини не відповідає термоклею: час затвердіння для високошвидкісного клею становить 3~5 секунд, час відкриття — 5~7 секунд; Низькошвидкісний клей твердне протягом 8–13 секунд і відкривається протягом 9–15 секунд. Неправильний вибір клею-розплаву, а також занадто швидке або занадто повільне затвердіння та час відкриття також можуть вплинути на якість нанесення клею та спричинити утворення бульбашок.
(3) Нестабільна якість клею-розплаву: деякі клеї-розплави мають низьку якість і містять багато домішок, які можуть призвести до прилипання домішок до нагріваючого стрижня ємності для клею або закупорювання гумової труби чи гумового колеса, що призводить до нерівномірного нанесення клею та утворення кавітації.
Рішення для кавітації в клейових палітурних виробах
01/ Оптимізація та налаштування стандартів механізму нанесення клею
(1) Відрегулюйте температуру клею: відрегулюйте температуру клею відповідно до температури навколишнього середовища, щоб різниця температур контролювалася в діапазоні ±5 градусів. Наприклад, влітку температуру клею можна встановити на 160 градусів, а взимку підвищити до 170 градусів.
(2) Відрегулюйте висоту гумового колеса: перевірте та відрегулюйте висоту гумового валика та вирівнюючого ролика, щоб забезпечити рівномірний і відповідний тиск на гумове колесо, уникаючи надмірного або низького тиску.
Рекомендовано для ґрунтувального горщика №1: немає . 1 відстані між гумовими колесами з серцевиною книги 0,50~0,80 мм; Немає. 2 відстані між гумовими колесами з серцевиною книги 0,80~1,00 мм; рівномірна відстань між гумовими колісами та серцевиною книги 0,85~0,90 мм.
Рекомендовано для базового гумового горщика №2: відстань між гумовими колесами не. 1 становить 0,80–1,00 мм; Ні. 2 відстань між гумовими колесами становить 1,80~2,00 мм; рівномірна відстань між гумовими колесами становить близько 2,00 мм.
(3) Optimize the thickness and viscosity of the hot melt adhesive: adjust the adhesive thickness according to the thickness of the book, select a stable quality of the adhesive, and adjust the glue roller breaking point. Book thickness, adhesive layer thickness, and explanation references are as follows: Book thickness < 10mm, recommended adhesive layer thickness 0.6~1.0mm; thin books should avoid spine hardening caused by excessive adhesive thickness; book thickness 10~30mm, recommended adhesive thickness 1.0~1.5mm; medium thickness books should balance hot melt adhesive penetration and strength; book thickness >30 мм, рекомендована товщина клейового шару 1,5–2,0 мм. Для товстих книг збільште кількість клею, щоб заповнити прорізи, а також використовуйте технологію витягування прорізів (глибина канавки більше або дорівнює 1,5 мм).
02/ Удосконалення процесу зворотного фрезерування
(1) Регулярно перевіряйте задню фрезерну кромку: стандарт перевірки полягає в тому, що на ріжучій кромці немає зовнішніх дефектів і пасивації, а ефект фрезерування (рівність основи, шорсткість) і параметри процесу (постійність глибини) всебічно перевіряються. Якщо необхідно, слід виконати заточування або заміну (як показано на малюнку 8).
Малюнок 8 Регулярно перевіряйте фрезерне лезо корінка книги
(2) Відрегулюйте зазор між фрезерним лезом і притискною пластиною: відрегулюйте зазор між переднім і заднім ріжучими дисками та фрезерним лезом до 0,1–0,3 мм (виміряно щупом), що не перевищує 0,3 мм, щоб гарантувати, що корінець книги буде гладким після фрезерування (як показано на малюнку 9).
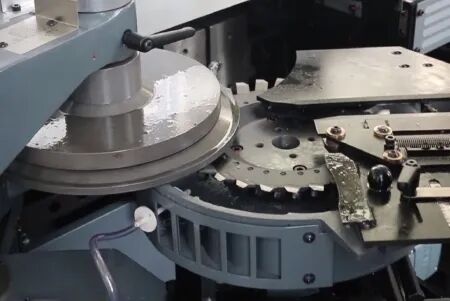
Рисунок 9 Регулювання зазору між фрезерним заднім ножем і пресовою плитою
(3) Відкоригуйте вертикальну відстань від горизонтальної поверхні фрезерного заднього ножа до нижнього краю затиску книги: правильно відрегулюйте частину затиску книги, яка відкрита на палітурці корінця книжкового блоку; зазвичай рекомендується 10 мм. Відкрита частина при зв’язуванні=розмір фрезерування + 10 мм. Якщо відкрита частина при зв’язуванні становить 13 мм, то величина фрезерування становить 3 мм.
(4) Глибина фрезерування: загальна товщина паперу становить 1,5–3,0 мм (папір 80 г/м² має товщину приблизно 2,0–2,5 мм). Використовуйте блок книжки відходів для пробного фрезерування та перевірте, чи є рівномірною глибина фрезерування (різниця в глибині менше або дорівнює 0,1 мм вважається прийнятною).
03/ Налагодження механізму формування книжкового блоку
(1) Регулювання висоти механізму формування книжкового блоку: відрегулюйте висоту механізму формування книжкового блоку відповідно до величини виступу книжкового блоку. Взявши як приклад прецизійну модель Cambridge 12000, зупиніть фрезерований книжковий блок у нульовому положенні над машиною для обшивки. У цей час обсадний стіл знаходиться у найвищій точці, а відстань від робочої поверхні вставки напрямної рейки до пластини низького тиску обсадного столу становить 138,5 мм з похибкою в межах 0,1 мм. У цей момент висота механізму формування просто міцно підтримує корінець книги після нанесення клею.
(2) Регулювання балансу механізму формування: відрегулюйте баланс механізму формування відповідно до бульбашок повітря в голові та хвості книги, щоб переконатися, що корінець книги формується рівномірно, з похибкою від-до-звороту 0,1 мм (див. Малюнок 10).
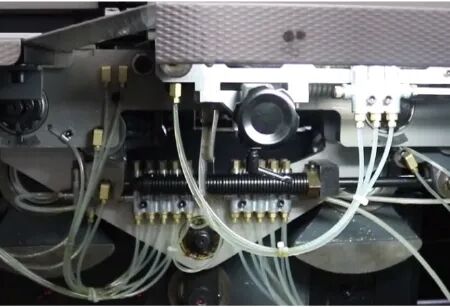 Рисунок 10 Регулювання балансу механізму формування сполучного
04/ Заходи з оптимізації паперу
(1) Заходи з оптимізації для легкого паперу: легкий папір потрібно ущільнити та зв’язати перед зв’язуванням і помістити на більш ніж 8 годин; вибрати відповідний термоклей; належним чином відрегулюйте швидкість, тиск та інші параметри ідеальної зв’язувальної машини, щоб забезпечити рівномірний розподіл клею-розплаву та його повне проникнення.
(2) Контроль площинності книжкового блоку: відрегулюйте верхню книжкову платформу, щоб забезпечити рівність фрезерованої задньої сторони та глибину канавок, гарантуючи, що книжковий блок буде акуратним, без зморшок і скручувань.
(3) Спілкуйтеся з видавцем заздалегідь. Розробляючи та вибираючи матеріали, намагайтеся уникати використання паперу для обкладинок і книжкових блоків із великою різницею в базовій масі. Якщо необхідно під час проектування, спробуйте додати вставки або прокладки, щоб перенести напругу між ними.
05/ Налаштування механізму оцінки
(1) Збільште глибину надрізу приблизно до 1,2 мм і переконайтеся, що клей-розплав повністю проникне в канавку.
(2) Контролюйте відстань між надрізами 5,0–7,0 мм.
(3) Регулярно перевіряйте та вчасно замінюйте фрезерний ніж і ріжучий блок для фрезерування.
(4) Стандартні вимоги до нарізної канавки: відстань між канавками 5,0–7,0 мм; глибина канавок 1,5±0,5 мм.
06/ Регулювання сили затиску книжкового затискача
(1) Визначте співвідношення між товщиною книги та силою затиску за еталонними стандартами, як показано в таблиці 1.
Таблиця 1 Зв’язок між товщиною книги та силою затиску
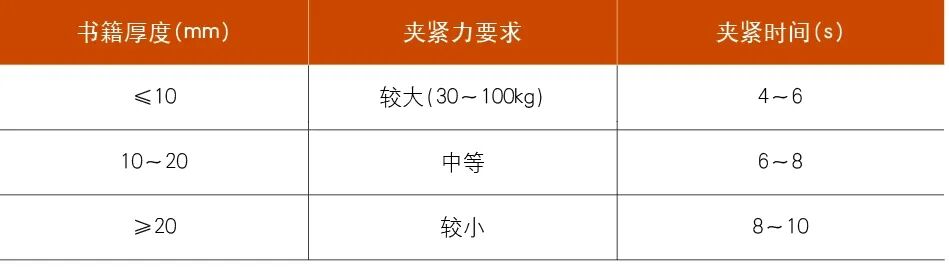
(2) Різні пристрої можуть визначати дані про товщину книги за допомогою датчиків товщини, а контролер автоматично узгоджує зміщення затискних пластин, щоб точно контролювати затискний зазор. Наприклад, коли виявлено товщину книги 15 мм, затискна пластина переміщується до зазору=15 мм плюс компенсація шару клею (приблизно 0,5 мм). Крім того, силу затиску кожного затискача для книжок можна зробити узгодженим, регулюючи тиск торсійної пружини кожного затискача на головній машині.
(3) Після затискання, якщо усадка книжкового блоку менше або дорівнює 2,5 мм, це вважається кваліфікованим. Довільно перевірте корінець книги на наявність таких дефектів, як зморшки, бульбашки, відкритий клей або перетікання клею.
Вирішення проблеми порожнечі в ідеально{0}}зв’язаних продуктах вимагає розгляду багатьох аспектів, зокрема обладнання, процесу, матеріалів і експлуатації. Завдяки систематичному аналізу та оптимізації стабільність ідеальної-зв’язаної якості продукту може бути ефективно покращена. Рішення, описані в цій статті, були перевірені на фактичному виробництві та призначені для надання ідей для однолітків щодо вирішення проблем у процесі бездротового ідеального зв’язування, а також пропонують еталонну цінність для операторів машини для ідеального палітурування та інженерів з якості.