


Як вибрати друкарську фарбу для плівкових клейових матеріалів? На що слід звернути увагу під час друку? Пам’ятайте про ці ключові моменти!
Плівкові клейкі матеріали - це різновид полімеру, поверхня якого не вбирає друкарську фарбу. Методи висихання друкарської фарби на поверхні плівкових клейових матеріалів включають випаровування, коалесценцію, поперечне -зшивання та затвердіння майже без проникнення, що суттєво відрізняється від клейових матеріалів на основі паперу. Поверхнева енергія плівкових клейових матеріалів низька, тому перед друком потрібна попередня обробка, щоб відповідати вимогам щодо змочування та вирівнювання чорнила; інакше можуть виникнути такі проблеми, як погане зчеплення чорнила. Вибір і застосування друкарської фарби01 Використовуйте чорнило, лаки та добавки, спеціально призначені для друку на плівках. Існує багато типів чорнил, а деякі з них спеціально розроблені для матеріалів, що клеять плівку, або навіть для певного типу матеріалу, що клеїть плівку. Тому чорнило має бути спеціалізованим і використовуватися з сумісними лаками та добавками; в іншому випадку невідповідність між чорнилом і основою може призвести до проблем із якістю друку та спричинити відшаровування шару чорнила.02 Використовуйте чорнила, які збігаються з покриттям плівкового матеріалу, щоб підвищити адгезію шару чорнила. Для плівкових матеріалів із покриттям слід вибирати чорнила з сумісними властивостями; інакше чорнило може відшаруватися. Якщо чорнило вибрано правильно, смоли в чорнилі міцно з’єднаються зі смолами в покритті, і навіть якщо чорнило не повністю висохне, шар чорнила не відшаровується. Наприклад, компанія з друку етикеток виявила погані результати при використанні чорнила Hanghua 161 для певного продукту, але після переходу на чорнило VP тієї самої марки результати покращилися, а проблему відшарування чорнила було вирішено.
03
Контролюйте товщину шару фарби та, якщо необхідно, використовуйте метод накладання. Деякі друковані матеріали вимагають певної товщини шару фарби. Якщо шар чорнила товстий, неповне висихання чорнила може спричинити розтікання чорнила. Оптимальним рішенням буде використання трафаретного та глибокого друку. Для друкарень, де немає цих умов, можна розглянути можливість використання чорнила того самого-кольору для подвійного друку. Зазвичай спочатку друкують дуже тонким шаром чорнила, а після його повного висихання знову друкують на поверхні. Після двох друків він не лише покращує товщину шару чорнила, але й вирішує проблему адгезії чорнила, відповідаючи вимогам процесу.04Контролюйте швидкість висихання чорнила Зверніть увагу на термін придатності чорнила. Коли чорнило висихає повільно, можна додати невелику кількість осушувача, щоб збільшити швидкість висихання.05 Забезпечте енергію висихання або затвердіння чорнила. Регулярне очищення пристрою затвердіння чорнила та періодична заміна УФ-лампи є ключовими для забезпечення повного затвердіння УФ-чорнила. Регулярно перевіряйте ефективність і стан пристрою УФ-затвердіння за допомогою інструментів або контрольного паперу та регулюйте товщину шару чорнила та швидкість друку відповідно до цих даних, щоб досягти найкращих результатів друку.06Контролюйте швидкість друку для багатоколірного друку та переконайтеся, що шар чорнила повністю висох. Для багатоколірних друкованих етикеток високо-швидкісний друк не рекомендується. Рекомендується контролювати швидкість друку в межах 30–50 м/хв, щоб забезпечити повне висихання шару чорнила та зменшити кількість відходів. Усунення статичної електрики Статична електрика є одним із основних факторів, що спричиняють проблеми з якістю під час друку на плівкових само-матеріалах. Усунути статику та тримати її під контролем необхідно для друку плівкових самоклеючих матеріалів. Усунення статики має дві вимоги до поліграфічних компаній: одна стосується навколишнього середовища, а інша – додавання до обладнання відповідних пристроїв для усунення статики.01 Контроль температури та вологості Низька температура та сухість є основними причинами статики. Коли температура в друкарській майстерні становить близько 22 градусів, а відносна вологість вище 50%, статична електрика на поверхні плівкових самоклеючих матеріалів зникає або зменшується до мінімуму. Тому у виробничому цеху необхідно контролювати температуру і вологість. Цех повинен бути обладнаний приладами постійної температури і вологості. Компанії, у яких немає таких умов, можуть розглянути можливість ізоляції друкарського обладнання, наприклад створення невеликої скляної кімнати для створення ідеального середовища для друку. Наразі деякі малі та середні-компанії з друку етикеток у північному Китаї зазвичай використовують цей метод для контролю статики з хорошими результатами.02Установіть пристрої для усунення статики. Існує два типи пристроїв для усунення статики. Перший тип — електричний, який використовує велику кількість іонів, що утворюються в електричному полі, для поглинання, нейтралізації та усунення вільних електронів на поверхні плівки для видалення статики. Другий тип – це розрядний тип, який може працювати без живлення, як показано на малюнку 1. Коли плівка проходить через металевий дріт (також званий анти-статичним тросом), надлишок електронів на поверхні плівки розряджається в землю через металевий дріт. Оскільки потенціал металевого дроту нижчий, ніж потенціал вільних електронів на поверхні плівки, розряд, що проходить через металевий дріт, може усунути статичну електрику на плівці.
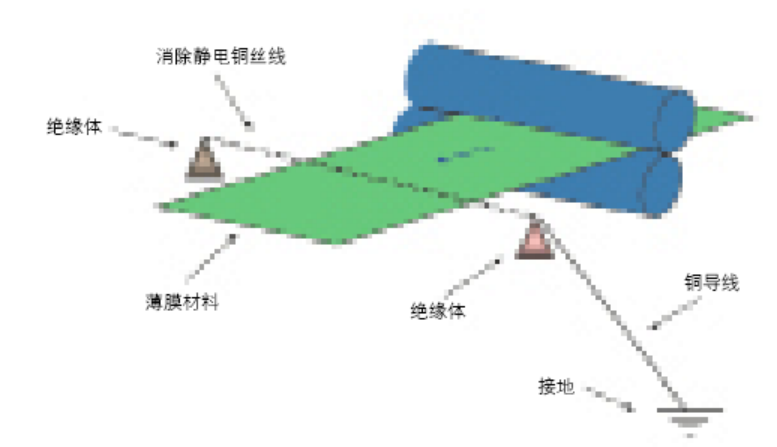
Малюнок 1. Принципова діаграма елімінатора статичної електрики розрядного-типу Статичні елімінатори — це дуже практичні пристрої, які використовуються в процесі друку тонкоплівкових самоклеючих-матеріалів. За потреби їх можна розмістити в кількох місцях на друкарському обладнанні. Як показано на малюнку 2, статичні елімінатори встановлено до та після станції вирізання-. При установці статичної електрики на друкарській машині слід звернути увагу на наступне: обладнання має бути заземлено, оскільки заземлення дозволяє статичній електриці проводитися в землю; сам електростатичний елімінатор також повинен бути заземлений, і його необхідно заземлити окремо для досягнення кращого ефекту елімінації статичної електрики; оскільки статична електрика генерується безперервно, якщо дозволяють умови, для досягнення найкращого результату на всіх робочих станціях друкарської машини, включаючи станцію подачі паперу, кожну станцію друку та обробки, а також станцію збору паперу, слід встановити елімінатори статичної електрики; ефективність усунення статичної електрики слід регулярно перевіряти, щоб переконатися в надійності усунення статичної електрики.
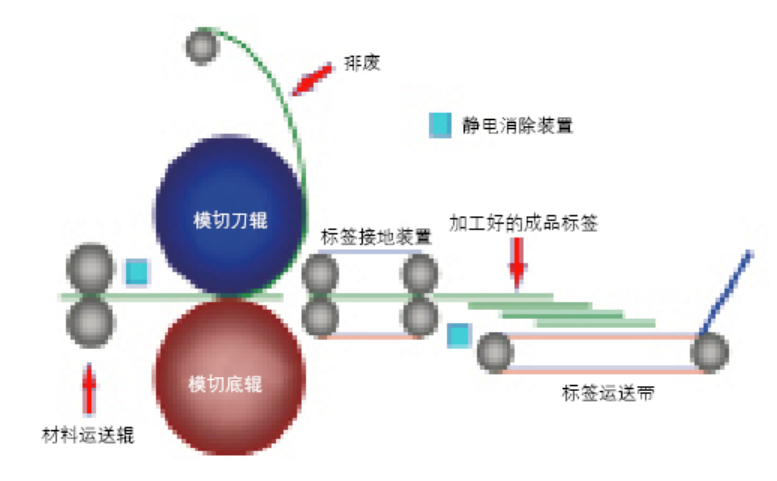
Малюнок 2 Висікальні-блоки та утилізація відходів із встановленими пристроями для електростатичної обробки. Застереження щодо друку на плівкових адгезивних матеріалах01Належний контроль натягу друку Для друкарського обладнання з періодичною та зворотно-поступальною подаванням паперу-легко контролювати натяг-подавання паперу. Приклади включають японську машину для друку етикеток B-100 і машину для друку етикеток типу 300-циліндр--циліндр. Ці типи обладнання є друкарськими машинами постійного-натягу зі стабільним натягом, який не впливає на реєстрацію друку. Однак для ротаційних друкарських машин-з безперервною подачею паперу, таких як флексомашини та машини для супутникового друку етикеток, необхідно суворо контролювати та регулювати натяг друку, інакше може статися неправильна реєстрація. Контроль натягу на друкарській машині включає контроль як натягу-подачі паперу, так і натягу перемотування. Щоб забезпечити нормальний друк, їх потрібно регулювати відповідно до різних типів і ширини матеріалів.(1) Папір-Контроль натягу подавання. Правильний натяг паперу-подавання забезпечує точну фіксацію клейових матеріалів плівки та запобігає деформації матеріалу під час друку, тобто краї матеріалу не нахиляються. Якщо краї матеріалу піднімаються під час друку, це означає, що натяг перемотування занадто слабкий або конус встановлено неправильно. Матеріал потрібно перемотати і передрукувати. Якщо обладнання для перемотування недоступне, тимчасовим рішенням є встановлення затискача на валу для розмотування, щоб запобігти підніманню країв матеріалу. Однак у цьому випадку все одно можуть виникнути проблеми з реєстрацією. (2) Контроль натягу перемотування Натяг перемотування також пов’язаний із реєстрацією друку та визначає акуратність перемотаних країв. Якщо натяг перемотування занадто низький, це впливає на реєстрацію та спричиняє нерівні перемотані краї, що може спричинити проблеми в наступних процесах. Надмірне натягнення при перемотуванні може призвести до просочування клею на краях матеріалу, зміщення етикетки або поломки вкладиша після друку, що вплине на ефективність друку. Тому відповідний натяг при перемотуванні має вирішальне значення, а оптимальне значення натягу, як правило, слід визначати шляхом експерименту. Для машин для етикеток безперервної{41}}подачі паперу необхідно добре контролювати натяг як при подачі, так і при перемотуванні. Після досягнення високоякісного друку з різними матеріалами та шириною ці дані слід негайно узагальнити та записати для підвищення ефективності та забезпечення якості. Як правило, натяг при перемотуванні має дорівнювати або перевищувати натяг розмотування, але не перевищувати подвійний натяг розмотування.02Використовуйте лакування замість ламінуванняКожен тип плівкового матеріалу має унікальні фізичні та хімічні характеристики; деякі не підходять для ламінування. Ламінування після друку може порушити властивості матеріалу. ПЕ матеріали мають м'яку поверхню, придатну для об'єктів з великим радіусом кривизни або сферичних поверхонь. Як правило, для ламінування використовуються жорсткі плівки BOPP, і коли ламінована етикетка поєднує PE та BOPP, її властивості змінюються, що робить її непридатною для вигнутих або сферичних поверхонь. Поєднання двох матеріалів також може призвести до невідповідності натягу, спричиняючи деформацію етикетки та проблеми, такі як підйом країв або відшарування під час нанесення. Тому для етикеток великої площі та етикеток, нанесених на вигнуті поверхні, замість ламінування рекомендується використовувати УФ-лакування. Лакування не тільки захищає шар фарби, але й максимізує ефективність матеріалу для оптимального нанесення.
03
Для друку кольорових напівтонових етикеток рекомендується використовувати 150 lpi, а 175 lpi не рекомендується.
Зрештою, етикетки привертають увагу споживачів через привабливість на полицях. Що стосується друкованих матеріалів, то чим вища частота напівтонового растра, тим чіткіші зображення та текст, але покриття чорнилом менше, що призводить до світліших кольорів; чим нижча частота напівтонів, тим більше чорнила використовується, що забезпечує кращий візуальний ефект, але зображення та текст виглядають грубішими.
Частота напівтонового растра також безпосередньо пов’язана з якістю друку, кількістю відходів, точністю друкарського обладнання та матеріалів для друку. Вища частота екрану вимагає гладкіших матеріалів і високо-точного обладнання, щоб відповідати вимогам якості; нижча частота екрана має набагато спокійніші умови. Тому найкращим вибором для плівкових етикеток є кольорові півтони 150 lpi. Це не тільки відповідає вимогам щодо візуальної привабливості та впливу на полицю, але й забезпечує якість друку, контролює споживання в межах розумного діапазону та досягає повного балансу.