


Невелике вдосконалення обладнання для глибокого друку може легко вирішити проблему контактного тиску у виробництві електронних міток RFID!!
З приходом ери мобільного Інтернету, де домінує технологія 5G, Інтернет усього та всюдисуще зондування поступово стають реальністю. Будучи важливим засобом для сприйняття зовнішнього світу Інтернетом речей (IoT), електронні мітки RFID, особливо ультра-високочастотні мітки RFID, будуть широко застосовуватися. У цій статті, спираючись на практичний досвід виробництва, автор знайомить читачів із застосуванням глибокого друку у виробництві електронних міток RFID і пропонує деякі рішення для покращення якості друку.
Технічні характеристики електронних міток RFID
Електронні мітки RFID — це мітки, які використовують технологію безконтактної автоматичної ідентифікації для ідентифікації цільових об’єктів і отримання відповідних даних за допомогою радіочастотних сигналів без необхідності втручання людини під час процесу розпізнавання. Будучи бездротовою версією штрих-кодів, електронні мітки RFID мають переваги, яких немає у штрих-кодів, зокрема водонепроникність, магніто{1}}стійкість, високу-температуру-стійкість, тривалий термін служби, можливість зчитування-відстаней, можливість шифрування даних, більшу ємність для зберігання даних і гнучке оновлення інформації. Методи кодування, зберігання та читання/запису електронних міток RFID відрізняються від традиційних міток (таких як штрих-коди) або ручних міток. Закодовані дані зберігаються на інтегральних схемах у форматах лише-читання або читання/запису. Зокрема, читання та запис здійснюється за допомогою бездротової електронної передачі, як показано на малюнку 1.
Загалом, основними технічними характеристиками електронних тегів RFID є: вони можуть ідентифікувати окремі, дуже специфічні об’єкти, на відміну від штрих-кодів, які можуть ідентифікувати лише категорію предметів; вони можуть зчитувати кілька об'єктів одночасно, тоді як штрих-коди потрібно зчитувати по одному; вони можуть зберігати великий обсяг інформації; а за допомогою радіочастот дані можна зчитувати через зовнішні матеріали, тоді як штрих-коди потребують лазерів або інфрачервоного випромінювання для зчитування інформації з поверхні матеріалів.
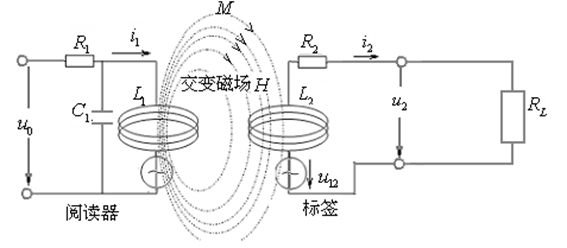
Рисунок 1. Принципова схема принципу роботи електронної мітки RFID. Загальні процеси виробництва електронних міток RFID Існує три основні процеси виробництва електронних міток RFID: процес випалювання мідного дроту, процес травлення металу та процес друку. Серед них процес друку переважно використовує технологію трафаретного друку (як показано на малюнку 2). Через обмеження провідності та провідного механізму провідної пасти можна використовувати лише електропровідну срібну пасту з високим-вмістом-срібла та низьку-сітку-сітку. Крім того, під впливом багатьох факторів, таких як в’язкість фарби, пластичність, текучість, тиск ракеля, натяг екрану та перешкоди сітки, структура проводки друкованої електронної мітки RFID схильна до таких проблем, як деформація, шорсткі краї, короткі замикання, розриви та значна різниця між фактичною та теоретичною ефективністю випромінювання, як показано на малюнку 3.
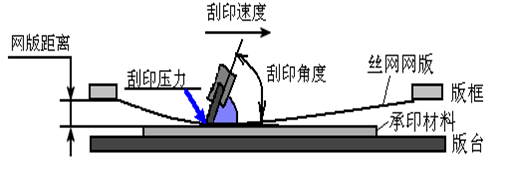
Рисунок 2. Принципова схема виготовлення електронних міток RFID методом трафаретного друку електропровідної срібної пасти
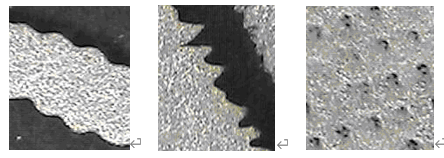
图3 丝网印刷RFID电子标签导线的局部放大图
目前,行业普遍使用铝箔蚀刻法制造超高频RFID电子标签,而普及应用超高频RFID电子标签的主要瓶颈是标签的价格,尺寸和环境适应性.铝箔蚀刻法制作日线的过程包括金属贴合,光阻印刷,金属蚀刻等,流程较为繁杂,成本偏高且不环保.其中,在印刷日线油墨方面,根据成分不同,包括银浆,铝浆,铜浆与碳浆等,以金属浆料印刷的日线效果最好.然而,目前铝,铜金属浆需高温脱氧烧结才能展现导电性,使得日线底材受到一定限制,而传统碳浆导电性未达日线应用的电阻要求,且银浆日线的制程繁琐,价格昂贵,导电性能会因弯折而降低,使得目前在市场上利用印刷方式来制作RFID日线的方式仍无法大规模生产并无法取代目前的铝蚀刻日线.而采用RFI D电子标签导电浆料制作日线,其制程环保,简单且无污染,价格便宜且质量轻,适合各种无线日线的印制,在市场上无论从性能方面,还是价格方面来说,都具备十足的竞争力.
凹版印刷在RFID电子标签制作中的应用
由于导电浆料具备导电性能高,兼容性强,性价比高等特点,越来越多的厂家采用石墨烯浆料印制RFID标签.由于凹版印刷精度高,速度快,生产效率高,石墨烯RFID电子标签的生产制造通常采用凹版印刷来完成.在印刷过程中,石墨烯浆料被填充到凹版滚筒的凹槽内,凹版滚筒表面多余的石墨烯浆料用刮刀刮掉,凹槽内的石墨烯浆料印刷至基材上.为适用于各种印刷场合,如不同粗糙度或不同型号的凹版滚筒,不同结构的石墨烯日线等,需要调整刮刀与凹版滚筒的接触角度,接触压力等参数,以防止所印制的石墨烯RFID电子标签日线出现结构变形,边界粗糙,短路,断路等问题. Під У звичайних умовах в існуючих пристроях для глибокого друку після регулювання кута ракеля робоче положення ракеля фіксується під час процесу друку та не може бути змінене. Якщо робоче положення ракеля відрегульовано, це може призвести до надмірного або недостатнього контактного тиску з циліндром для глибокого друку, або через високу точність підгонки між ракелем і циліндром для глибокого друку може виникнути проблема, коли вони взагалі не контактують. Крім того, для циліндрів для глибокого друку з низькою точністю округлення ракель може не постійно торкатися поверхні циліндра для глибокого друку, що унеможливлює чисте видалення надлишку графенової пасти. Крім того, якщо пристрій друку виходить з ладу, а циліндр для глибокого друку тремтить, це може спричинити удари по ракелю, піддаючи ракель і пов’язані з ним механізми ударному навантаженню, потенційно пошкоджуючи ракель або його з’єднувальний механізм, що, у свою чергу, погіршує здатність ракеля видаляти пасту. Щодо контактного тиску між ракелем і циліндром для глибокого друку, існуючі пристрої для глибокого друку не можуть його контролювати. Як правило, це попередньо встановлено на основі досвіду, що призводить до низької точності та адаптованості до різних продуктів. Це перешкоджає встановленню відповідного тиску ракеля відповідно до фактичного стану виробу, тим самим впливаючи на якість друку графенових електронних етикеток RFID. Щоб вирішити цю проблему, автор удосконалив пристрій глибокого друку, дозволивши регулювати циліндр глибокого друку, ракель, компоненти лінійного регулювання, компоненти регулювання кута, компоненти регулювання тиску та плаваючі компоненти, як показано на малюнку 4.
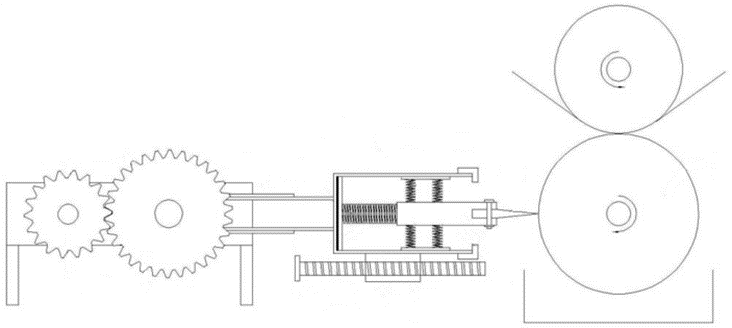
Рисунок 4. Принципова діаграма компонентів, пов’язаних із пристроєм для глибокого друку
Конкретний спосіб полягає в наступному: регулювальний компонент з'єднаний з ракелем і рухається лінійно вздовж радіального напрямку циліндра глибокого друку, змушуючи ракель зміщуватися разом із рухомим компонентом; компонент регулювання кута з'єднує ракель і компонент лінійного регулювання, дозволяючи ракелю і компоненту лінійного регулювання обертатися відповідно, щоб регулювати кут контакту між ракелем і циліндром глибокого друку; обертова частина з'єднана з ракелем і компонентом лінійного регулювання за допомогою рухомої секції, що дозволяє ракелю і компоненту лінійного регулювання рухатися радіально відносно циліндра глибокого друку.
Це рішення може регулювати кут контакту між ракелем і циліндром для глибокого друку, а також регулювати та вимірювати контактний тиск між ними, гарантуючи, що надлишок графенової пасти з поверхні циліндра для глибокого друку буде повністю зіскоблено, а паста в пазах друкується на підкладці. Електронні мітки RFID, надруковані за цією технологією глибокого друку, мають гладкі краї, відсутність зазубрин і фактичну ефективність випромінювання, що відповідає теоретичній ефективності випромінювання, ефективно вирішуючи проблеми, які виникають під час виготовлення електронних міток RFID за допомогою трафаретного друку, як показано на малюнку 5.
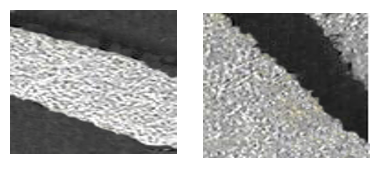
Малюнок 5 Локальний збільшений вигляд провідника електронної мітки RFID із -друком глибокого друку Цю технологію глибокого друку можна застосовувати до різних сценаріїв друку. Це запобігає структурній деформації, шорстким краям, а також коротким замиканням або розламкам у друкованих графенових антенах RFID-тегів, забезпечуючи якість друку електронних RFID-міток, виготовлених методом глибокого друку. Це забезпечує високу точність і ефективність, вирішуючи технічні проблеми, які існують у друку тегів RFID.