


Вичерпний посібник із коробок для упаковки алкоголю
Формовані з паперу пакувальні коробки утворюються шляхом з’єднання поверхневих матеріалів із формованими підкладками для створення різних компонентів, які потім збираються в багато-компонентні коробки. В даний час матеріали, що використовуються для паперових формованих пакувальних коробок, стають все більш різноманітними та складними. Матеріали для поверхні – це здебільшого папір, пластик, тканина, шкіра тощо, тоді як формовані підкладки – це переважно картон, ДВП середньої{4}}щільності, пластик, жерсть та інші матеріали.
Оскільки для цих типів пакувальних коробок використовується широкий спектр матеріалів, тривалі виробничі процеси, багато деталей і складні конструкції, вони переважно виготовляються вручну. Однак зі значним зростанням ринкового попиту, удосконаленням рівня промислового виробництва та автоматизації, а також загостренням ринкової конкуренції, структура цих ящиків значною мірою стандартизована. Для стандартних типів коробок, таких як коробки з верхнім-відром, що відкриваються,-коробки з двох-компонентів, коробки-у стилі книги та коробки з висувними ящиками, тепер реалізовано повно-автоматизоване виробництво.
Як показано на малюнку 1, коробка-відро, що відкривається-згори, відноситься до вертикально орієнтованої квадратної коробки, яка відкривається зверху, із безперервною шарнірною кришкою, прикріпленою до корпусу вертикальної коробки. Як показано на малюнку 2, коробка з двох- частин відноситься до пакувальних коробок, утворених об’єднанням верхньої та нижньої єдиної коробки, які не з’єднані одна з одною, закритих у форматі чохла, причому верхня коробка називається «верхньою», а нижня — «нижньою». Як показано на малюнку 3, коробка в стилі book-відноситься до коробки для упаковки, яка відкривається як книга справа наліво, зазвичай складається з обкладинки та внутрішньої коробки. Кришка обертає внутрішню коробку, причому частина кришки є рухомою, щоб служити кришкою.
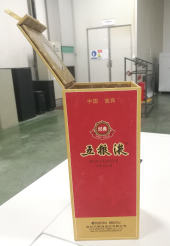
Малюнок 1 Відкриття коробки-типу ствол
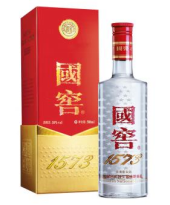
Малюнок 2 Коробка Небо і Земля
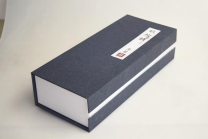
Малюнок 3 Книжкова коробка
Для вищевказаних трьох поширених типів коробок існує багато виробників обладнання у Веньчжоу, провінція Чжецзян і Дунгуань, провінція Гуандун, які займаються виробництвом і дослідженнями та розробкою пов’язаного обладнання для автоматизації, а деякі виробляють лише допоміжне обладнання на складальній лінії, наприклад машини для пресування пінопласту, машини для формування фальцювання країв тощо; деякі виробляють відповідне обладнання для автоматизації для певного компонента, наприклад, корпусна машина, машина для складання кришки, машина для формування корпусу бочки, машина для формування коробки неба та землі тощо; Невелика кількість підприємств розробила цілу лінію автоматизованого обладнання для одного типу коробки, тобто автоматичне формування кожного компонента, автоматичне підключення кожної робочої станції формування та автоматичне складання кожного компонента, включаючи корпус коробки, кришку коробки, анти-вібраційну прокладку, упаковку в мішки тощо, але не мають виробничих потужностей автоматичних виробничих ліній із кількома коробками.
Загалом автоматизована виробнича лінія для цього типу пакувальних коробок ще не розроблена, порівняно з традиційним друкарським і пакувальним обладнанням, таким як друкарські машини, машини для гарячого тиснення, машини для -висікання тощо, все ще існує значний розрив у швидкості, точності, стабільності та якості всієї машини, і попереду ще довгий шлях у майбутньому. На основі дослідження відображення виноробної продукції на полицях супермаркетів на ринку аналізується структура існуючої основної коробки для упаковки для формування вина, повідомляється про кількість виробників коробки для упаковки для формування вина та виробників шаблонів ножів, а також відвідуються та досліджуються виробники обладнання для автоматизації цього типу продукції.
Загальний вигляд
01
Увімкніть напрямок
Звичайна верхня{0}}ствольна коробка та коробка-у формі книги відкривають кришку справа наліво, а отвір для відкриття зазвичай розташований з правого боку; Однак за останні два роки тенденція відкривання кришки спереду назад стала більш очевидною.
Ящик небес і землі розділений на два основні методи: верхнє відкриття та нижнє відкриття, а внутрішні продукти залишаються в наземному ящику після відкриття. Якщо співвідношення розмірів типу коробки вертикальне, велика одиночна коробка може бути розроблена відповідно до методу формування стовбурної коробки.
02
Розташування шва
Поверхня відображення є передньою, а середня позиція шва зазвичай розташована збоку, ззаду, зліва, справа, а рот не повинен бути на основній поверхні відображення після формування.
Напрям-різання
Зазвичай лицьова сторона цигаркового паперу вирізається-, а зворотна частина кольорового пластикового паперу та шкіри —-вирізана. Крім того, дуже небагато продуктів із високими вимогами до правильності контуру мають поглиблення на кольоровій поверхні з V-канавками на звороті.
Структура лицьового паперу автоматичної формувальної машини
Найпоширеніша виробнича лінія формувальної машини в галузі базується на напрямку подачі паперу, нижня частина цигаркового паперу розташована праворуч, край середнього шва внапуск у передньому напрямку, а подача вперед є стандартною моделлю. Формування основної машини знаходиться зліва від напрямку паперу. Звичайно, є також кілька форм рота пакувальної коробки та диференційованих компонувань, які вимагають, щоб формувальна машина подавала папір у зворотному напрямку, тобто край середнього шва знаходиться на останній стороні.
Незалежно від того, чи нижній папір з’єднаний з корпусом коробки, і чи є велика площа краю рота, його можна сформувати. Під час формування задня частина цигаркового паперу приклеюється, а пластина вирівнюється вздовж напрямку середнього шва та краю рота, а задня частина цигаркового паперу прикріплюється до тильної сторони пластини, а схематична діаграма формування вирівнювання показана на малюнку 4.
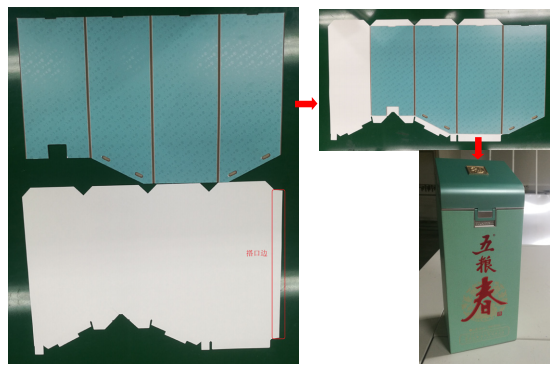 Малюнок 4. Діаграма вирівнювання
Розміри підгонки матеріалу поверхні
01
Діаметр отвору підходить
Після центрування отвору для матеріалу поверхні з отвором для плати зовнішній діаметр отвору для матеріалу поверхні становить 4 мм, внутрішній діаметр – 5 мм, а отвір у картоні такий самий, як внутрішній діаметр отвору для матеріалу поверхні. Якщо відкривати кришку коробки бочкоподібного-зверху, внутрішній і зовнішній розміри отворів матеріалу поверхні відповідають розміру промислового картону 6 мм.
02
Подвійні лінії згину
Ширина подвійних ліній згину має бути збільшена на 0,3 мм відповідно до товщини дошки.
03
Дизайн краю перекриття
Краї нахлеста поділяються на три типи: нахлест горловини, нахлест середнього шва та нижній нахлест, з шириною краю 15–20 мм. Лінії вирізу горловини та нижнього краю перекриваються на відстані 0,5 мм від найближчої точки рота та нижньої лінії згину.
Нахил краю горловини внахлест становить 90°, тоді як лінії вирізу-і лінії згину накладки горловини коробки-типу книги перетинаються, а нахил краю перекриття становить 45°. Ухил кромки перекриття середнього шва 10–15°. Ухил нижнього краю перекриття становить 90°.
04
Розміри сторони матеріалу поверхні
Розмір сторони середнього шва дорівнює розміру іншої сторони мінус 0,5–1 мм.
Промисловий картон
01
Усадка картону відносно поверхні паперу
Поверхневий папір, який легко вбирає воду та значно розширюється, відноситься до матеріалів, тильна сторона яких не має водо{0}}герметизуючого шару, як правило, легкий папір вагою 105–125 г. Ширина картону=відповідає ширині поверхні паперу - 0.3 мм, висота картону=відповідає ширині поверхні паперу - 1 мм.
Поверхневий папір із помірним розширенням після водопоглинання відноситься до матеріалів із водо-герметизацією на зворотному боці, як правило, 150–190 г спеціального паперу або білого картонного паперу для поверхневих аркушів. Ширина картону=відповідає ширині поверхні паперу - 0.5 мм, висота картону=відповідає ширині поверхні паперу - 1 мм.
Поверхневий папір із мінімальним розширенням після водопоглинання відноситься до матеріалів із водо-герметизацією на тильній стороні, як правило, 255–375 г золотого/срібного карткового паперу або високо-спеціального паперу. Ширина картону=відповідає ширині поверхні паперу - 0.7 мм, висота картону=відповідає ширині поверхні паперу - 1 мм.
Однак ширина сторони середнього шва промислового картону не враховує усадку і повинна збігатися з шириною іншої сторони. Після виявлення першопричини ми склали технічні вимоги на заміну ембосингових роликів. По-перше, перед заміною роликів виміряйте похибку діаметра на обох кінцях; якщо похибка перевищує 0,5 мм, валик не можна використовувати, його потрібно відшліфувати заново з належним визначенням більших/менших кінців. По-друге, уникайте того, щоб більші/менші кінці сусідніх роликів машини були звернені в одну сторону. Ці заходи в основному усувають зсув, спричинений різницею діаметрів на кінцях роликів.
02
Метод підгонки картону
Зазвичай існує два типи підгонки для середніх швів картону корпусу коробки: увігнутий-опуклий замок і зіткнення країв зі скошеною кутом 45°. Підгонка між нижньою частиною картону корпусу коробки та нижньою дошкою зазвичай здійснюється двома методами: увігнуте-опукло зчеплення та право-зіткнення країв під правим кутом.
Довготривала-перевірка показала, що незалежно від того, використовуються автоматичні формувальні машини чи традиційні ручні операції, увігнуті-опуклі з’єднання більш структурно стабільні та менш схильні до нерівномірної висоти. Увігнута-опукла глибина=товщина картону - 0.1 мм, з різницею в ширині 1 мм між увігнутою та опуклою частинами. Замок нижньої канавки коробки має трапецієподібну форму шириною 20–35 мм. Увігнуті-опуклі замки середнього шва призначені для поділу п’яти частин у межах 20 мм від обох кінців.
03
Лінії перфорації
Кришки коробок для склеювання блістерних подушечок або стрічок можуть мати перфорацію для позиціонування. На ділянках картону, які потрібно розірвати, мають бути нанесені лінії перфорації, щоб зменшити нерівні краї під час розриву.
04
Лінії перфорації
Ширина ротової смужки 18-25 мм, зазвичай 20 мм. Задню частину смужки ротової порожнини-типу ствола-розрізають наполовину, залишаючи 1/3 нерозрізаною відповідно до товщини картону.
05
Вимоги до прорізів
Файли для висікання мають чітко вказувати кути прорізів. Кути прорізів для різних продуктів у поточному процесі наведено в таблиці 1.
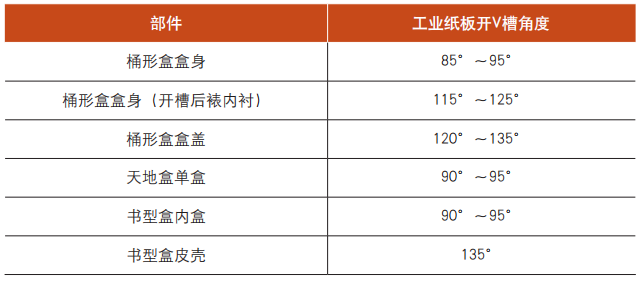 Таблиця 1 Кут щілин промислового картону
Накладення має значення
Традиційні розміри паперу в галузі становлять 787 × 1092 мм для позитиву, 889 × 1194 мм для щедрості та 787 мм і 889 мм для ширини рулону. Зазвичай перший розмір паперу — горизонтальний папір, а другий — вертикальний напрямок паперу, тобто напрямок волокон.
Під час накладення намагайтеся враховувати горизонтальний розмір паперу відповідно до стандартного розміру 787 мм і 889 мм, щоб заощадити папір, і виробникам паперу непросто змінити цей розмір, якщо тільки обсяг одного замовлення не досягає кількох сотень тонн. Налаштування поздовжнього розміру паперу дуже можливо.
01
Верстка коробки
Коли корпус коробки зібрано кількома-, голова-до-голови та голова-до-хвоста поєднується з накладанням, середня 1 є симетричною в центрі, а положення 3 частин є максимально вирівняним.
02
Верстка кришки ящика
Промисловий картонний хвіст кришки коробки з’єднується з хвостом у два ряди за допомогою проміжного зубчастого ножа або точки, а потім складається з кількох частин.
03
Накладення лайнера
Коли частка паперу для підкладки з низькою вагою в грамів велика за довжиною та шириною, Pinduo має зробити довгу сторону окремого шматка вертикальною, а довгу сторону — паралельною горизонталі паперу. Зазвичай першим розміром аркуша паперу є горизонтальне волокно паперу.
04
З’єднайте точки
Точкове з’єднання між накладкою та шириною точки становить 0,8 мм, що зручно для виробництва -штампування, а точка знаходиться на V-подібній лінії канавки або з обох боків від увігнутого та опуклого положення, а не в канавці, роті чи легко видимих частинах.
Завдяки розслідуванню, аналізу та виробничій практиці за останні два роки компанія відкрила низку виробничих ліній, таких як бочкові ящики, ящики для неба та землі, автоматичні лінії формування для книжкових ящиків та традиційні лінії ручного складання.
Поки уточнюється порядок відповідності розмірів, внутрішній розмір зовнішніх частин узгоджується із зовнішнім розміром внутрішнього компонента, а також враховується товщина матеріалу, товщина непресованого матеріалу та товщина рифленого матеріалу, новий проект може зменшити повороти виробництва та швидко перейти до стану масового виробництва.