


Простий трюк для вдосконалення традиційної машини гарячого тиснення, і ефективність тиснення зросла на 20%!
Як ми всі знаємо, гаряче тиснення може покращити якість паперової упаковки та збільшити додану вартість продуктів, що є популярним процесом після-пресування. Температура, тиск і швидкість є трьома основними елементами гарячого тиснення, і якщо вони не контролюються належним чином, вони сильно вплинуть на якість гарячого тиснення. У цій статті автор в основному вносить інновації та вдосконалює традиційну машину для гарячого тиснення з точки зору контролю температури, що покращує придатність паперової упаковки для гарячого тиснення.
Метод нагрівання традиційних машин гарячого тиснення
В даний час метод нагрівання, який використовується обладнанням для гарячого тиснення (машиною для круглого тиснення або машиною для плоского тиснення), є фіксація пластини для гарячого тиснення (дугова версія, плоска пластина для гарячого тиснення) на основі нагрівальної стільникової пластини для провідного нагріву (загальна температура становить 50 ~ 250 градусів, регулюється), а потім через температуру та тиск пластини для гарячого тиснення, щоб легкоплавкий термопластичний клей в електрохімічному алюміній прилипає до друкованого матеріалу, щоб завершити передачу електрохімічного алюмінію.
01 Недоліки традиційних методів обігріву
У фактичному виробничому процесі через різницю в продуктивності контролю температури самого обладнання, різницю в якості та стабільності електрохімічного алюмінію, зміну температури навколишнього середовища, коливання натягу поверхні друкованого матеріалу (наприклад, лаку та чорнила) та інших характеристик фактичний процес гарячого тиснення часто спричиняє проблеми з якістю, такі як розпускання та неповнота, спричинені поганим видаленням плівки електрохімічного алюмінію, що впливає на ефективність гарячого тиснення.
02 Традиційні рішення та існуючі проблеми
З огляду на вищезазначені проблеми, для їх вирішення зазвичай використовуються такі методи, як нагрівання пластини гарячого штампування, зниження швидкості виробництва та заміна електрохімічного алюмінію, але ці методи мають наступні обмеження, і їх неможливо повністю вирішити.
(1) Максимальна температура поточного обладнання для гарячого тиснення може досягати лише близько 250 градусів, і його складніше нагріти.
(2) Загальний метод нагріву версії гарячого тиснення не є гнучким, і він не може самостійно знайти та нагріти певну позицію, а деякі позиції, які просто підходять, матимуть нові проблеми гарячого тиснення через підвищення температури.
(3) збільшить споживання енергії, що, у свою чергу, збільшить витрати.
(4) Метою зменшення швидкості машини є подовження часу гарячого штампування та перенесення більшої кількості електрохімічного алюмінію, але це значно знизить ефективність виробництва.
(5) Метод заміни електрохімічного алюмінію має високі вимоги до якості електрохімічного алюмінію, і часта заміна призведе до багаторазових простоїв, що призведе до великої кількості відходів.
План благоустрою
З огляду на вищезазначені проблеми, автор вважає, що традиційний метод нагріву (нагрівається лише пластина для гарячого тиснення) можна порушити, а метод локального регульованого нагріву паперу для гарячого тиснення можна використовувати як інноваційне доповнення та вдосконалення традиційної схеми гарячого тиснення для вирішення проблеми недостатнього підвищення температури або нерівномірності температури пластини для гарячого тиснення.
Конкретний план
Зробіть набір онлайнових пристроїв для попереднього нагрівання, включно з 3~6 рухомими штекерами-в генераторах гарячого повітря, інфрачервоними датчиками зворотного зв’язку для вимірювання температури, 1 комплектом фіксованих кронштейнів і термостатами, а також контроль попереднього нагрівання положення паперу для тиснення перед тим, як друкований матеріал (папір) потрапить у валик для гарячого тиснення. Принципова діаграма пристрою попереднього нагрівання гарячого тиснення показана на малюнку 1. Структура пристрою попереднього нагрівання паперу показана на малюнку . 2.
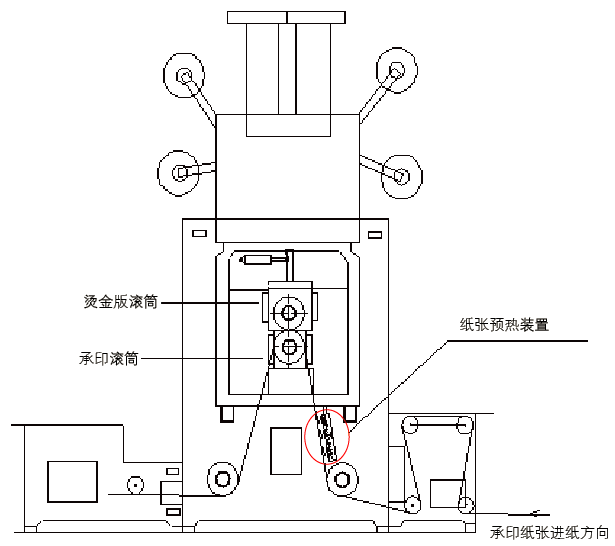
图1 纸张预热装置安装位置示意图
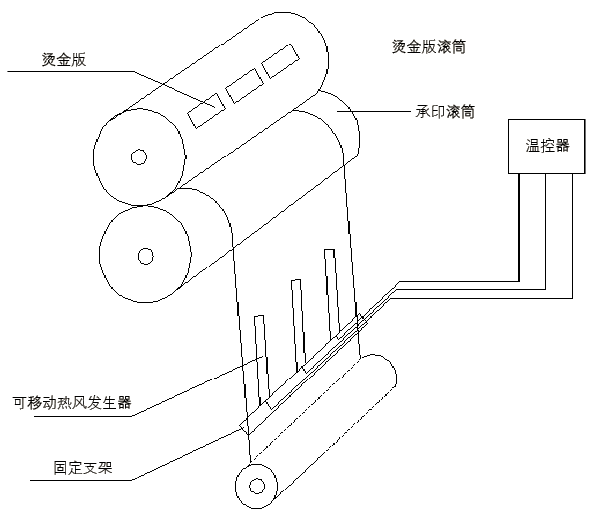
Рисунок 2 Структурна схема пристрою попереднього нагріву паперу
01 Призначення попереднього нагрівання
(1) Для підвищення температури поверхні паперу. Як правило, температура поверхні ненагрітого паперу становить 22–28 градусів, тоді як попередньо нагрітий папір може досягати температури поверхні 50 градусів. Це відповідає збільшенню приблизно на 0–20 градусів температури пластини для гарячого тиснення, що ефективно компенсує неможливість подальшого підвищення температури пластини для гарячого тиснення та місцеву нерівномірність температури.
(2) Попереднє нагрівання може змінити поверхневий натяг паперу для штампування. Коли підкладку переводять у положення гарячого тиснення, гальванічний алюмінієвий клейовий шар може краще прилипати до поверхні паперу, тим самим зменшуючи дефекти якості, такі як недостатнє відшарування алюмінію, плями або відсутні частини.
02 Застереження щодо попереднього нагрівання паперу
Зазвичай рекомендується, щоб температура попереднього нагрівання була близько 50 градусів або нижче, оскільки надмірно високі температури можуть спричинити деформацію паперу. Для гнучкого переміщення та вибору можна створити кілька незалежних пристроїв попереднього нагрівання. Кожен блок попереднього нагріву також можна індивідуально контролювати-температурою відповідно до фактичних умов, щоб прийнятно коригувати нерівномірні температури обладнання.
Ефект покращення
Після використання цього пристрою на ротаційній машині для гарячого тиснення Stora Web 820 у порівнянні з існуючим методом нагріву однієї пластини для гарячого тиснення вдалося подолати температурні обмеження пластини для гарячого тиснення, змінити характеристики поверхні підкладки, підвищити адгезію гальванічного шару алюмінієвого клею до паперу та зменшити проблеми плямистості гарячого тиснення. Розрахунки показують, що це може збільшити швидкість машини на 5–10 м/хв і підвищити ефективність на 20%.
Інновації безмежні; наведений вище метод є лише відправною точкою. Поки можна підвищити якість і ефективність продукції, оптимізацію та інновації можна проводити відповідно до фактичного обладнання для гарячого тиснення, матеріалів для тиснення та середовища гарячого тиснення, наприклад попереднього-контролю температури гальванічного алюмінію. Сподіваємося, що експерти та обізнані професіонали в галузі проведуть різноманітні дослідження та опублікують більш зрілі та передові ідеї.