


Що робити, якщо ви зіткнулися з цими проблемами під час флексографічного друку? Перегляньте ключові ідеї тут!
Флексографічний друк – це відносно -екологічний та ефективний метод друку, який швидко розвинувся в Китаї завдяки швидкому оновленню різних технологій і процесів. Однак компанії, які використовують флексографічний друк, часто стикаються з проблемами під час процесу друку, такими як неправильне зведення, шорсткі краї та порожнисті крапки, які можуть викликати багато головного болю. У цій статті наведено деякі поширені проблеми з флексографським друком і способи вирішення, сподіваючись бути корисною для читачів.
01
Шорсткі краї
Якщо краї надрукованого тексту та зображень нерівні, зубчасті або нерівномірно змащені, це називається шорсткими краями. Основною причиною шорсткості часто є проблеми,-пов’язані з чорнилом, як-от занадто в’язке чорнило або надто швидке висихання. Іноді частина чорнила може спершу засохнути на пластині, а потім перенестись разом із невеликими кірками навколо неї, спричиняючи нерівності країв. Навіть коли в’язкість чорнила низька, шорсткі краї все одно можуть виникнути, тому це потрібно відповідним чином вирішити. Як правило, відповідним підходом є контроль значення рН чорнила між 8,5 і 9,5 при кімнатній температурі 25 градусів.
Крім того, надмірне завантаження чорнила може збільшити накопичення чорнила навколо крапок і спричинити нерівності країв. У цьому випадку слід вибрати трафаретний ролик із більшою кількістю рядків або меншим завантаженням чорнила.
Іноді статична електрика під час друку також може вплинути на перенесення чорнила на точки, спричиняючи нерівності країв. За потреби можна використати анти{1}}антистатичний пристрій для зменшення або усунення статичної електрики.
Чистота поверхні підкладки також певним чином впливає на вирівнювання та розподіл чорнила. Особливо, коли на поверхні забагато паперових волокон або дрібних частинок пилу, це може призвести до появи нерівних країв. Таким чином, своєчасне очищення поверхні підкладки також може допомогти зменшити нерівності країв.
Швидкість висихання обладнання також може впливати на нерівності країв. Надто швидке висихання може погіршити вирівнювальні властивості чорнила. У цьому випадку додавання агента повільного-висихання може відповідним чином уповільнити швидкість висихання чорнила на поверхні підкладки, роблячи чорнило більш однорідним.
Якщо поверхневий натяг підкладки не підходить, іноді це може вплинути на проникнення чорнила, спричиняючи накопичення чорнила на поверхні та погане розтікання. Як правило, поверхневий натяг підкладки має бути трохи вищим за поверхневий натяг чорнила.
02
Порожнисті точки
Порожнисті крапки часто зустрічаються у флексографічному друку, в основному через надмірний тиск друку. З появою плоских-точкових друкарських форм це явище було ефективно зменшено. Поки тиск не надто великий, ви можете друкувати цілі крапки.
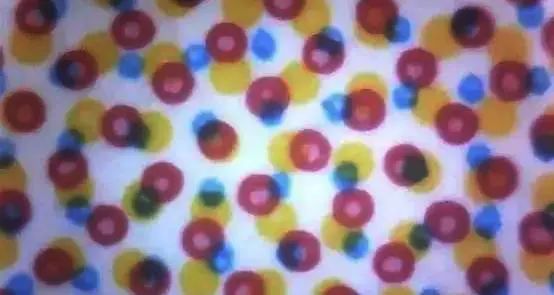
Крім того, якщо адгезія чорнила надто низька, звичайні напівтонові точки не будуть належним чином утримувати чорнило, створюючи відчуття порожнистості. Це можна відрегулювати, додавши відповідну кількість модифікатора чорнила. Низька в’язкість чорнила також може спричинити подібні проблеми, тому важливо стежити за в’язкістю чорнила, особливо коли температура в приміщенні висока. Щойно підготовлене чорнило матиме більшу зміну в’язкості порівняно з чорнилом, яке використовувалося деякий час, тому необхідні регулярні перевірки.
03
Відсутній друк
Відсутній друк є типовим прикладом поганого перенесення чорнила, коли деякі ділянки на друкованому фрагменті дуже світлі або зовсім відсутні. Основною причиною відсутності друку зазвичай є недостатній тиск друку, наприклад нерівномірний контактний тиск між анілоксовим валиком і формою або між формою та підкладкою, що перешкоджає ефективному переносу фарби. Існують приблизно дві можливості для нерівномірного контактного тиску: або було застосовано недостатній тиск, або між компонентами пристрою поганий боковий баланс. Просто перевіряйте їх регулярно.
Крім того, стан поверхні друкарської форми (наприклад, масляні плями на формі, вм’ятини на формі або недостатня товщина форми) також може спричинити витік чорнила. Якщо це масляні плями, їх можна відтерти спиртом; якщо це інші проблеми, вам потрібно буде замінити пластину.
Недостатній запас чорнила також може призвести до відсутності відбитків. В даний час більш просунуте обладнання використовує закриту чорнильну камеру. Якщо кількість закачуваного чорнила занадто мала, воно не зможе належним чином змочити анілоксовий валик, що, природно, спричиняє проблему відсутності друку. Крім того, якщо анилоксовий валик сильно засмічений, він не передаватиме чорнило належним чином, тому важливо підтримувати весь шлях чорнила чистим.
04
Помилка реєстрації
Помилкова реєстрація — це поширена проблема флексографічного друку, спричинена неточністю реєстрації кольорів, що призводить до розмитості або навіть спотворення друкованих зображень.
Причин неправильної реєстрації багато. Спочатку подивіться на друковану форму. Зараз плівка виходить досить добре, і кут спіралі під час її горизонтального та вертикального виведення не повинен мати великого впливу. Однак різні виробники мають різні стандарти калібрування, тому пластини від різних постачальників можуть не збігатися, включаючи лазерні пластини. Потім перевірте кріплення пластини. Зазвичай стартова реєстраційна лінія базується на групі біля центру таблички. Таким чином, під час монтажу ви регулюєте пластину назовні, зводячи до мінімуму великі помилки, за умови, що машину для монтажу пластини було відкалібровано заздалегідь.
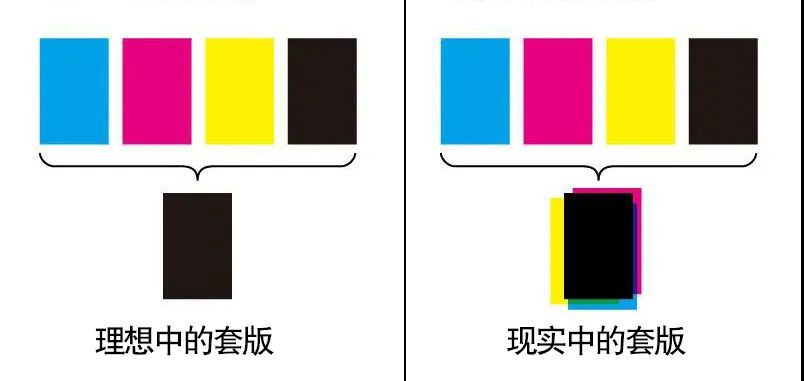
Належна реєстрація починається, коли друкарська форма та кріплення пластини в порядку. Різні типи машин мають різну заводську-точність реєстрації. Наприклад, типовий одиничний прес має точність 0,2 мм, тоді як супутниковий прес має точність 0,15 мм. Тому, коли мова заходить про реєстрацію, мова не йде про 100% точність. Звичайно, бути 100% точним краще, але цього дуже важко досягти.
Якщо все вищезазначене в нормі, а реєстрацію все ще вимкнено, то потрібно подумати, чи це проблема з обладнанням чи матеріалами. Проблеми з обладнанням стосуються в основному налаштувань системи приводу пластинчастого циліндра, налаштувань автоматичної корекції, контролю натягу тощо. Проблеми з матеріалами зазвичай стосуються діаметра рулону, розтягнення матеріалу та деформації від тепла. Потрібно лише внести відповідні налаштування в роботу.
Ось і все-Я поділився деякими поширеними проблемами у виробництві флексодруку та деякими рішеннями. Насправді ви зіткнетеся з багатьма іншими проблемами в процесі виробництва. Головне, про що потрібно пам’ятати, – правильно лікувати конкретну проблему та знайти першопричину.