


Це інноваційне рішення дійсно практичне.
Зі створенням і впровадженням китайської системи торгів пакування тютюнових виробів вітчизняна індустрія пакування сигарет поступово опинилася в скрутному становищі «зниження ціни з кожною пропозицією». Протягом більш ніж десяти років рентабельність промисловості постійно знижувалася, і наразі тютюнові друкарні працюють на лезі-ножа, стикаючись із збитками навіть через незначні помилки. На цьому тлі багато великих вітчизняних приватних підприємств поступово відмовилися від друку упаковки сигарет і перейшли до розвитку нових точок економічного зростання. У той же час професійні тютюнові друкарні під керівництвом інвестиційних компаній China National Tobacco прагнули вижити на ринку. На додаток до постійного зміцнення внутрішнього скорочення витрат і підвищення ефективності, вони також продовжили стратегію «зниження ціни з кожною пропозицією» у закупівлі сировини, що безпосередньо призвело до гострої внутрішньої конкуренції у вітчизняній промисловості пакувальних матеріалів для сигарет. Постійне зниження цін на матеріали безпосередньо спричинило приховане погіршення якості матеріалів, що робить інновації у виробничих процесах ключовим підходом до вирішення цієї проблеми. У відповідь на проблему скручування сигаретних коробок із глибоким друком, спричинену змінами характеристик матеріалу, наша компанія шляхом інноваційного дослідження розробила систематичне рішення, яким ми тепер ділимося з колегами галузі в надії спільно сприяти високо-якісному розвитку галузі.
Проблема скручування сигаретних коробок з глибоким друком
Для сигаретних коробок Furong (Soft Red), надрукованих нашою компанією, в якості основного матеріалу використовується папір з покриттям щільністю 97 г/м². Завдяки своїй відносно тонкій товщині (близько 0,09 мм) цей тип паперу має суворі вимоги до фізичних властивостей сировини під час процесу глибокого друку. Однак, під впливом принципу «зниження ціни з кожною пропозицією» системи ставок для упаковки тютюну, наш попередній постачальник паперу не зміг виграти тендер через низьку норму прибутку, і ми перейшли до нового постачальника.
Папір від нового постачальника має значні обмеження в процесі виробництва: з одного боку, фізичні властивості волокна недостатні, зокрема демонструють нерівномірний розподіл волокон по довжині та недостатню міцність зв’язку між-волокнами, що призводить до поганої внутрішньої структурної стабільності паперу; з іншого боку, процес обробки поверхні має недоліки, включаючи відхилення в дозуванні проклейки та нерівномірне покриття, що знижує здатність паперу регулювати вологість. Комбінація цих двох дефектів зрештою призводить до того, що папір, розрізаний на аркуші глибоким пресом, починає періодично хвилеподібно скручуватися вздовж горизонтального напрямку (як показано на малюнку 1), формуючи систематичний вплив на весь виробничий процес. Конкретні питання такі.
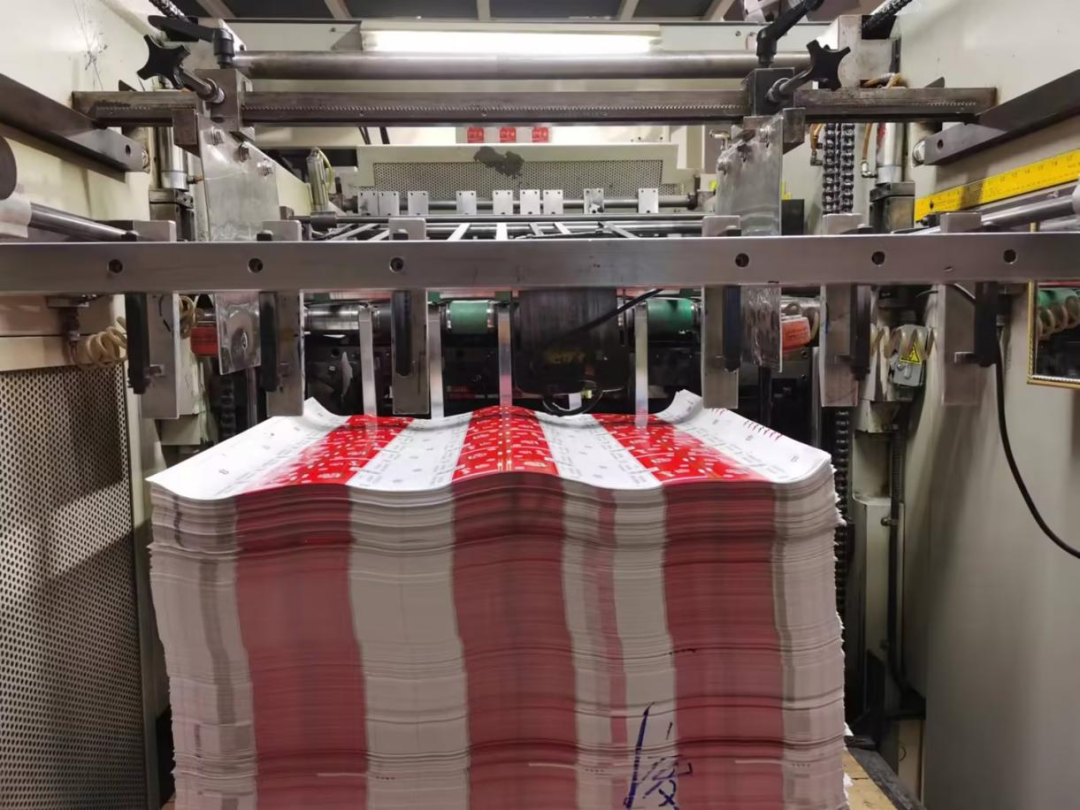
01/ Ефективність виробництва впала зі скелі, а рівень втрат матеріалу різко зріс
У процесі глибокого друку сильно скручений папір не може утворити плоский стан через підйом краю та деформацію хвилі в середині, що призводить до частого застрягання паперу в наборі: під час роботи на високій швидкості гофрований папір легко запускає ланцюгову реакцію «застою, перекосу та блокування паперу» збору паперу, при цьому загальна кількість блокувань паперу за один день перевищує 15 разів, і кожне очищення потребує бути зупиненим приблизно на 30 хвилин, і ефективність виробництва падає приблизно на 30%; У той же час напів{3}}папір вироблятиме незворотні дефекти, такі як складки та розриви в процесі закупорювання, а рівень втрат матеріалу однієї партії зріс із початкових 0,2% до 5,1%, а вартість матеріалу значно зросла.
02/ Рівень кваліфікації продукції різко знизився, а трудомісткість зросла вдвічі
Сигаретну пачку з м’якою упаковкою потрібно розрізати, а гофрований папір виявляє проблему втрати позиціонування в процесі різання: під час різання хвилястий завиток робить папір нездатним прилягати близько до ріжучої платформи, а відхилення між лінією ріжучого ножа та опорною лінією позиціонування становить 0,4 мм, що призводить до відхилення розміру різання. Кількість відходів і бракованої продукції зросла майже у 8 разів порівняно з нормальним станом. Для того, щоб зменшити кількість відходів, персонал для різання потрібно вручну сплющувати, а ефективність виробництва знижується; Процес перевірки готової продукції потрібно вирівняти вручну, що значно покращує трудомісткість перевірки.
03/ Можливість адаптації упаковки є абсолютно неефективною, а витрати клієнта на експлуатацію та обслуговування високі
Незважаючи на те, що готовий продукт був оброблений за допомогою контролю вологості та скобування, внутрішнє напруження волокон паперу не було повністю знято, і він все ще демонструє скручування та деформацію під час завантаження в пакувальну машину тютюнової фабрики. Коли гофрований папір потрапляє на конвеєрну доріжку пакувальної машини, це безпосередньо впливає на прогрес виробництва тютюнової фабрики. Щоб забезпечити нормальне використання паперу для товарних знаків, нашій компанії довелося направити 3 інспекторів на місце 24 години на добу для попередньої-обробки паперу для товарних знаків за допомогою методу «ручного зворотного згинання», що значно збільшило вартість експлуатації та обслуговування клієнтів, а довіра бренду зіткнулася з серйозними проблемами.
Випробування традиційних технологічних рішень
З метою систематичного вирішення вищезазначених виробничих проблем виявлено, що поліграфічна промисловість зазвичай має схожі проблеми з деформацією паперу при виробництві м’яких упаковок, і промисловість зазвичай використовує процес нанесення покриття на зворотну сторону м’якого аркушового паперу для регулювання. Виходячи з цього, наша компанія розробила три схеми процесу нанесення покриття для вдосконалення та тестування проблеми великого хвилястого скручування після глибокого друку маленької коробки сигаретної пачки «гібіскус (м’який червоний)», як показано нижче.
Схема 1: процес нанесення-покриття на водній{2}}лаковій основі
Налаштуйте спеціальний валик для нанесення лаку на водній- основі та скористайтеся блоком реверсивного друку існуючої машини глибокого друку, щоб нанести покриття на основі водного{1}} лаку на тильну сторону паперу, щоб покращити- водофіксацію паперу. Співвідношення системи покриття: лак на водній- основі BH3000 і змішаний розчинник змішуються відповідно до 1∶1 (змішаний розчинник — спирт: вода=1∶2), а температура сушіння контролюється на рівні 90~100 градусів.
Варіант 2: процес лакування на водній-основі спереду
Налаштуйте спеціальний валик для нанесення лаку на водній-основі, щоб наносити лак на водній{1}}основі (в’язкість фарби 16±2 с, температура сушіння 90~100 градусів) у першій групі кольорів глибокого друку та зменшіть різницю у водопоглинанні, регулюючи властивості поверхні паперу.
Схема 3: Процес нанесення композитного покриття
Вище-згаданий лак-на водній основі на тильній стороні та лак на водній-основі на передній частині одночасно впроваджуються, щоб сформувати подвійну систему керування: «водяний замок заднього покриття + контроль води спереду».
Після випробування вищенаведених трьох схем ступінь скручування паперу лише трохи покращився, і він все ще не відповідав нормальним виробничим вимогам, і був значний розрив із очікуваним ефектом. Аналіз показує, що звичайна галузева схема процесу досягла випробування повного покриття, але матеріал заднього покриття є єдиним (тільки лак BH3000), а основний матеріал покриття не було скориговано змінними в тесті. З цією метою команда додатково зосередилася на виборі матеріалів заднього покриття та розробила багато{3}}схему перехресного-випробування.
Схема 1. Випробування матеріалів зворотного покриття з однією змінною
Було вибрано два типи чорнил для заднього покриття, C205 (завод A) і Q2105I (завод B), щоб підтримувати стабільність кількості покриття, температури сушіння та інших параметрів, а вплив різних матеріалів на рівність колекції паперу було порівняно та перевірено.
Схема 2: Одноваріантне випробування матеріалу фронтального покриття
Було вибрано два передніх лаки з фабрики C і D, щоб підтримувати стабільність кількості покриття, температури сушіння та інших параметрів, а також незалежно перевірити ефект регулювання рівномірності водопоглинання та рівності збору паперу на поверхні паперу.
Схема 3: Композитне випробування матеріалів переднього та заднього покриття
Зразки з кращою площинністю під час випробування матеріалу заднього покриття були відібрані та об’єднані з лаком передньої частини фабрики C і D, щоб перевірити ефект інгібування композитної системи покриття на внутрішній баланс напруги та деформацію гофрування паперу.
Після-згаданого вище-перехресного-тесту перевірки заднього-покриття/основного-матеріалу покриття проблема хвилястого скручування паперу не була ефективно контрольована, і традиційна ідея «регулювання матеріалів заднього-покриття/основного-покриття» стала вузьким місцем. Це свідчить про те, що проблему скручування сигаретних пачок «Hibiscus (soft red)» неможливо повністю вирішити лише оптимізацією матеріалу покриття або параметрів процесу, тому необхідно прорвати традиційні технічні рамки та дослідити інноваційні рішення.
Мислення та аналіз інноваційних технологічних рішень
Перед обличчям технічних вузьких місць традиційної технології покриття та схеми регулювання матеріалів команда глибоко усвідомлює, що для вирішення проблеми глибокого скручування невеликої коробки сигаретної пачки «hibiscus (soft red)» необхідно вийти з традиційного мислення «оптимізації одного матеріалу» або «звичайного коригування процесу» та реконструювати структуру аналізу проблеми за допомогою інноваційного мислення. Прорив інновацій часто прихований у глибокій деконструкції деталей процесу друку та структурних характеристик продукту - шляхом відстеження даних усього виробничого процесу та повторного комбінування мікрозв’язків, ми виявили, що попередній аналіз ігнорував дві ключові системні кореляції: одна — неявний вплив дизайну шаблону на деформацію хвилі продукту, а інша — зв’язок динамічної адаптації між характеристиками чорнильних матеріалів і процесом друку параметри. На основі цього команда інноваційно побудувала дво{3}}модель двовимірного аналізу «структура візерунка + властивості матеріалу», щоб повторно-дослідити основні причини проблеми скручування на перетині логіки макродизайну та поведінки мікроматеріалу.
01/ Характеристика структури візерунка
Відповідно до характеристик структури візерунка цієї м’якої пачки сигарет, візерунок розподіляється смугами після великої версії, і існує певна подібність між законом хвильової деформації продукту та законом розташування візерунка, що забезпечує новий напрямок мислення для вирішення хвильової деформації продукту.
02/ Характеристики чорнила для паперу
Після аналізу типів паперу та чорнила, які використовуються в м’яких упаковках, виявилося, що існує велика проблема у відповідності фізичних властивостей паперу нового постачальника та існуючих чорнил. Чорнило великої площі, що безпосередньо контактує з поверхнею сигаретної пачки, складається переважно з червоного чорнила-на основі розчинника та лаку-на водній основі, і чорнила двох різних систем друкуються на гнучкому аркушовому папері, що спричинить різні деформації гнучкого аркушового паперу, що спричинить проблеми зі скручуванням.
Впровадження та ефективність інноваційних технологічних рішень
01/ Реалізувати конкретно
Завдяки-поглибленому аналізу двох вищезазначених факторів можна побачити, що основна причина проблеми хвилястого скручування м’яких пакетів для глибокого друку полягає в поєднанні фізичних властивостей паперу нового постачальника та характеристик двох типів чорнила. На основі цього ми розробили такі інноваційні технологічні рішення:
(1) З огляду на проблему хвилястої деформації завитків, спричинену різницею в деформації між чорнилом на-розчиннику та чорнилом на-водній основі в процесі глибокого друку, система спеціального червоного чорнила перетворюється з-на водну-основу, і виготовляється червона пластина для глибокого-на водяній основі.
(2) З огляду на проблему деформації вгору на обох кінцях збору паперу, процес зворотного покриття використовується для вирішення проблеми деформації та деформації, спричиненої зменшенням внутрішньої вологості паперу після проходження через піч.
Після виготовлення маленької коробки сигарет «Furong (Soft Red)» за новою технологічною схемою «спеціального червоного-на водній основі + заднього покриття» папір для глибокого друку є рівним, папір плоским, коли його ріжуть машинним ножем, і адаптивність упаковки тютюнової фабрики є нормальною. Нове технологічне рішення ідеально вирішує проблему скручування маленької коробки пачки сигарет «Hibiscus (soft red)» і може відповідати вимогам виробництва та пакування продукту та упаковки тютюнових фабрик.
02/ Аналіз економічної вигоди
Після впровадження нового процесу ефективність друку була збільшена більш ніж у 2 рази, ефективність різання досягла вимог до виробничої квоти, а рівень кваліфікації продукції перевищив цільовий рівень випуску на 2,96%. Після обліку економія однієї тисячі коробок продуктів становить близько 2960 юанів, а річний обсяг виробництва 50 000 великих коробок розраховується з річною економією 148 000 юанів, що забезпечує подвійне підвищення ефективності виробництва та економічної вигоди.
Крім того, новий процес повністю вирішує проблему частого заклинювання пакувальної машини, спричинену скручуванням сигаретних пачок, і площинність виробу краща, ніж у оригінальних звичайних продуктів поставки, і адаптивність упаковки значно покращена, що було визнано та високо оцінено на тютюновій фабриці цехом для рулонів та пакетів. Цей технологічний прорив не тільки забезпечує стабільні поставки, але й більш ефективно підвищує довіру клієнтів і значно підвищує репутацію бренду компанії в галузі друку сигаретних пачок.
У зв’язку з проблемою «гібіскус (м’яко-червоний)» невеликої коробки сигарет глибокої хвилі та скручування, спричиненої заміною сировини, ця стаття долає обмеження традиційного вдосконалення процесу та інноваційно використовує рішення «заміна системи чорнила + координація процесу зворотного покриття» через кореляційний аналіз характеристик структури малюнка та фізичних властивостей матеріалу, реалізує збір плоского паперу та точне розрізання сигаретних пачок, повністю вирішує низку проблем наприклад, низька ефективність виробництва та погана придатність пакування пачок сигарет на машині, і було визнано та високо оцінено майстернею пакування рулонів. Очікується, що ця інноваційна ідея надасть систематичні рішення та практичні приклади для вирішення подібних технічних проблем для галузі, забезпечить еталонний шлях для оптимізації процесу та технологічних інновацій у сфері друку сигаретних пачок, а також допоможе сприяти високо-розвитку галузі.