


Ефективність виробництва гарячого штампування для коробки із сигаретами "yuxi (Hard)" зросла, але ці секрети приховані!
Технологія гарячого штампування широко використовується в галузі друку упаковки, але в деяких спеціальних полях друку, особливо в полі упаковки тютюну, частка застосування технології гарячого штампування вище. Позиціонування технології гарячого штампування розробляється на основі традиційної не рівновіддаленої технології гарячого штампування. Він використовує сканування позиціонування курсору та контроль кроку для встановлення відстані стрибків для досягнення позиціонування алюмінієвого візерунка та положення гарячої штампування, що дозволяє голографічному алюмінію завершити гаряче штампування в умовах гарячого натискання. Відстань курсору позиціонування для голографічного позиціонування гарячої штампування фольги повинно бути всебічно розглянути та обчислюватися на основі різних факторів, таких як метод макета, кількість табличок та кількість гарячих точок штампування друкованого продукту, щоб переконатися, що він може відповідати вимогам рівномірного стрибка гарячого штампування.
Взагалі кажучи, плоский натискання багатоточкового одноразового процесу гарячого штампування вимагає, щоб відстань між гарячими точками штампування була рівновіддальною. У ситуаціях, що не є рівномірними, позиціонування гарячого штампування не може бути правильно розміщене, або це може спричинити додаткове споживання електроплетного алюмінію. Загальне рішення полягає у збільшенні кількості позиціонування проходів гарячого штампування та розділення їх на два або більше гарячих штампування для досягнення. Однак це неминуче призведе до збільшення виробничих процесів та виробничих витрат, що призведе до зниження ефективності виробництва.
З метою підвищення ефективності гарячого штампування, друкарські компанії часто застосовують метод багаторазового сплайсингу одночасно, коли гарячі штампування конкретних позицій на упаковці сигарет, тобто для досягнення тієї ж графічної та текстової операції гарячого штампування на декількох пакетах одразу, відомих як "багатослякувана гаряча штампування". На малюнку 1 показано чотири компонування стриптиз -коробки сплайсингу. Крім того, на поточному рівні технології необхідно вирівняти антипокотну графіку та текст на електропостійному алюмінієві з друкованою графікою та текстом на друкарні під час виконання багатоімотворного гарячого штампування, а метод вирівнювання зазвичай використовує виявлення курсору.
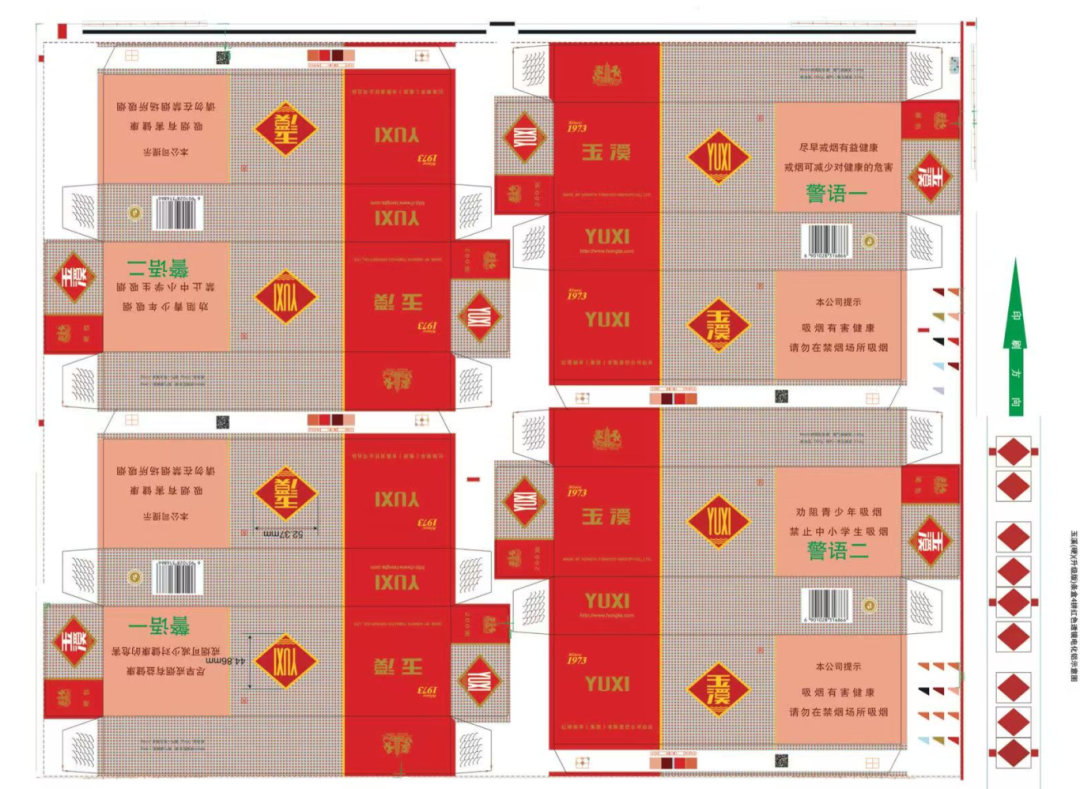
Рисунок 1 Макет чотирьох штук
Аналіз проблеми реєстрації гарячої штампування
Однак при проведенні багаторазового упаковки для упаковки сигаретної смуги, припускаючи, що однакова етикетка повинна бути гарячою штампованою як на передній, так і на задній частині кожної смужкової коробки для гарячого штампування N-упаковки, загалом потрібно 2-х алюмінієвих ярликів проти перебування. Якщо відстань між кожною міткою на одній або сусідній смужковій коробці є послідовним, а відстань між антизахисними мітками на алюмінієві встановлюється на фіксоване значення, безперервне гаряче штампування може бути досягнуто в послідовних кроках; Однак у фактичному виробництві відстань між двома етикетками на одній смузі є послідовним. Однак, завдяки наявності ділянок різання між сусідніми смужковими коробками, відстань між другою міткою на першій смужці та першій мітці на другому коробці смужок буде більшим, ніж відстань між будь -якими двома мітками на будь -якій смужці. Іншими словами, відстань між 2N етикетками, які є гарячими штампованими одночасно, є непослідовним. Якщо відстань між мітками проти конфігурації на алюмінієвій фользі все ще встановлена на фіксоване значення, виникне проблема неточного вирівнювання наступних шаблонів етикетки гарячого штампування.
Традиційний підхід "одного ідентифікатора відповідає одному курсору" вимагає додаткового процесу встановлення курсору, що збільшує виробничі витрати. Більше того, використання цього методу для реєстрації та гарячого штампування вимагає виявлення конкретного фіксованого курсору для кожної реєстрації, що також збільшує витрати на використання; По -друге, ці методи реєстрації можуть використовувати метод виявлення лише після гарячого штампування, тобто після завершення гарячого штампування, сканування та виявлення відхилення положення ідентифікаційної шаблону на продукті, щоб визначити, чи помилка знаходиться в межах діапазону. Якщо відхилення схеми позиціонування занадто велике, його потрібно відрегулювати, що має значне відставання; У той же час, якщо протипорядковані етикетки на плівці з алюмінієвою фольгою розташовані повністю у відповідності з положеннями та інтервалами деталей, щоб гаряче натиснути на друкарні, його дійсно можна легко вирівнятися під час гарячого штампування. Одне гаряче штампування вимагає лише встановлення та читання курсору послідовно, але це значно збільшує складність виробництва плівки алюмінієвої фольги. Завдяки великому відстані між антизахисними етикетками, це призведе до великої відходи матеріалів з алюмінієвою фольгою, а відстань відстані плівки алюмінієвої фольги за одиницю часу під час гарячого штампування значно збільшиться, що також є головним випробуванням для стабільності процесу та терміну служби обладнання.
Для вирішення вищезазначених проблем та вирішення спеціальної вимоги одноразового позиціонування гарячого штампування не рівновіддалених моделей у процесі мульти-сплайсингу гарячого штампування необхідно зробити спеціальні технічні вдосконалення для розташування, відстані та реєстраційного курсору антиконептувальних мітків на плівці з алюмінієвою фольгою після того, як він може досягти одночасного гарячого штампування безлічі неодноразовості. Тому, після всебічного розгляду, прийнято одноразове рішення з технологією гарячого штампування, яке відповідає декільком не рівновіддалених моделей.
Визначте кількість сплайзів для одного гарячого штампування та положення та відстані піктограм гарячого штампування на друкарському папері
На основі поздовжньої довжини єдиного сплайсингу визначте кількість поздовжніх плит для сплайсингу для однієї гарячої штампування машини з гарячою штампуванням, тобто діляйте поздовжню довжину, і результат приймається як кількість поздовжніх плит для єдиного гарячого штампування.
According to the longitudinal spacing between the single splicing hot stamping marks, with the geometric centerline of each hot stamping mark as the measuring endpoint, two or more hot stamping marks are set on each splicing, and the spacing between the same splicing hot stamping marks is marked as L1. The spacing between the last hot stamping mark of the first splicing of adjacent splicing and the first hot stamping mark of the second splicing is marked as L2. Due to the existence of die-cutting and cutting positions between adjacent splicing, L2>L1 і значення є постійним у L2.
Налаштування плівки з алюмінієвою фольгою передбачає наступні три кроки:
(1) Малюнок 2 - це схематична схема структури розподілу оксиду алюмінію; Малюнок 3-це схематична схема поділу етикетки проти конфігурації на однобічній смужковій коробці та електропльованій алюмінієвій плівці; Фіг.4-це схематична схема перекриття між гарячим шаблонами штампування чотирьох частин та позначкою антизавантаження на плівці з алюмінієвою фольгою.
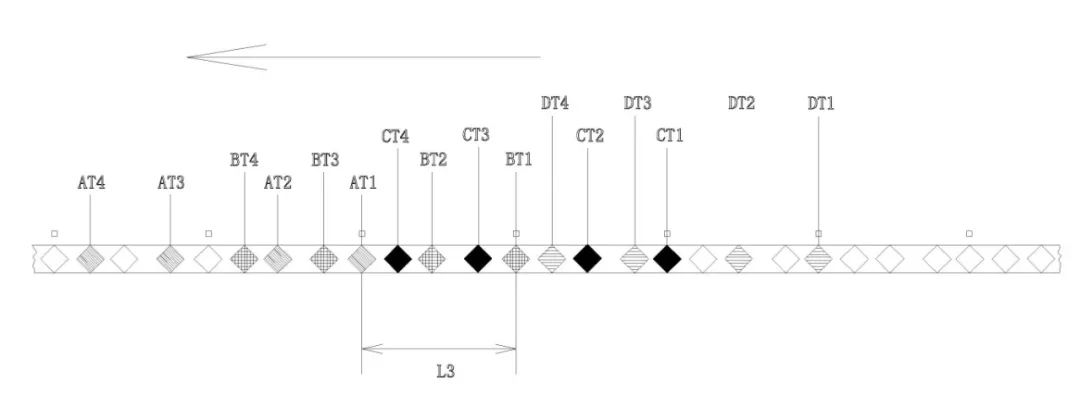
Малюнок 2 Схематична схема структури розподілу оксиду алюмінію
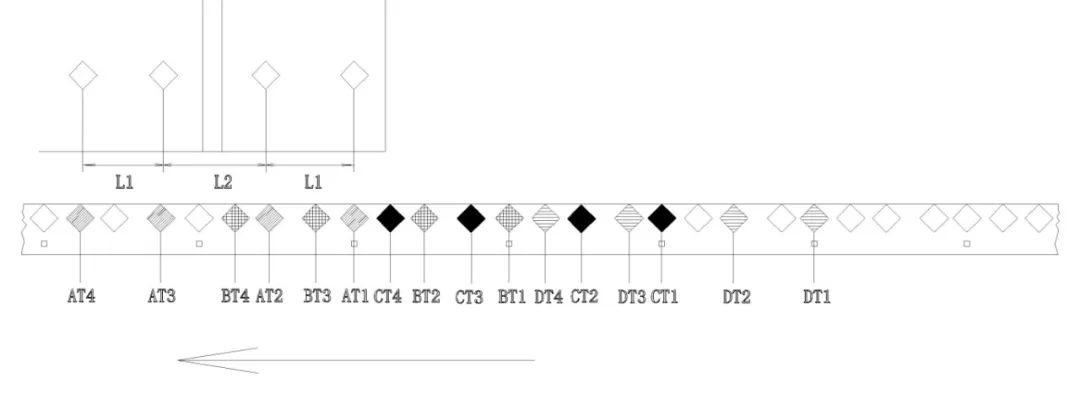
Малюнок 3 Схематична схема поділу етикетки проти конфігурації на односторонній смужці та алюмінієвій плівці фольги
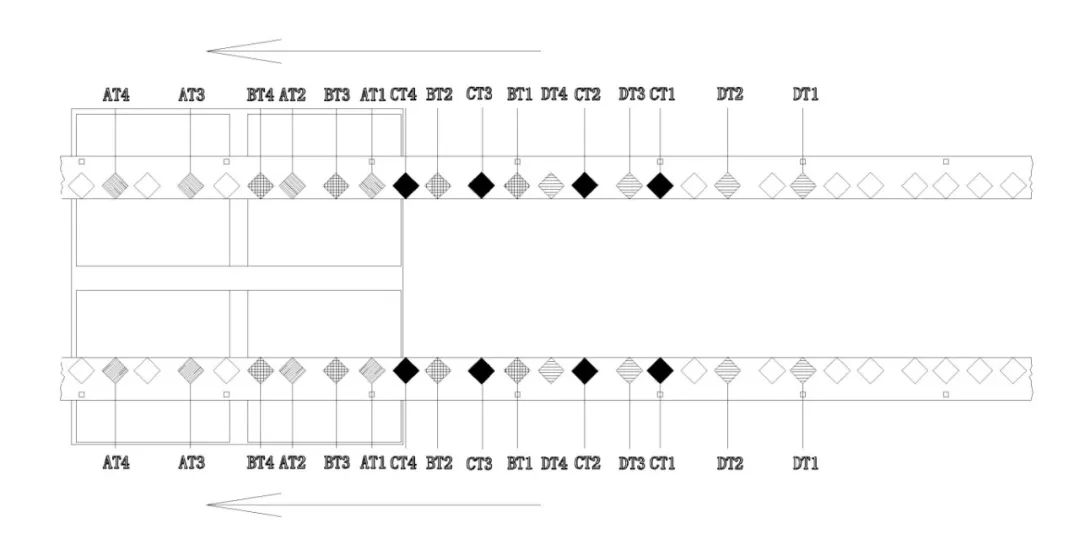
Малюнок 4 Схематична схема перекриття між шаблонами гарячого штампування чотирьох штук -коробки та логотипом алюмінієвої фольги
(2) Позначте першу позначку гарячого штампування на першому друкарні як AT1, другий гарячий позначку штампування як AT2 тощо, з N -го гарячого позначки штампування як ATN; Позначте першу позначку гарячого штампування на другому друкарні як BT1, другий гарячий позначку штампування як BT2 тощо, з N -й гарячим штампуванням як BTN; Потім, дотримуючись цього візерунка, продовжуйте встановлювати першу гарячу позначку штампування на третьому друкарні як CT1, другий гарячий позначку штампування як CT2 тощо, з Nth Hot Stamping Mark як CTN; Позначте першу позначку гарячого штампування на четвертому друкарському папері як DT1, другий гарячий штампування як DT1 тощо. Позначте Nth Hot Stamping Mark як DTN, і повторіть цей процес.
(3) Конкретні параметри розташування такі: По-перше, визначте перший курсор позиціонування, який слід відсканувати для першого гарячого штампування на електрифіковій алюмінієвій плівці, і встановіть гарячу штампування відбиття AT1 у відповідному положенні. Потім встановіть гарячу штампувальну марку AT2 з інтервалом L1, антизавантаження гарячого штампування AT3 з інтервалом L2 та антизавантаженою гарячою штампуванням AT4 AT4 з інтервалом L1; Перший гарячий штампування, виконане на основі першого курсору позиціонування, може завершити гаряче штампування навіть пронумерованих друкованих аркушів паперу; Слідом за шаблоном встановлення антизавантаження гарячих штампування для першого гарячого штампування, продовжуйте встановлювати анти-конфігурацію гарячого штампування курсору BT1, BT2, BT3, BT4 для другого гарячого штампування та повторіть цей процес.
Працюючи, перший курсор позиціонування сканкується під час першого процесу гарячого штампування, а етикетки AT1, AT2, ATN та 2N Anti-Countfealing Fectileting гарячі на першому та другому друкарні згідно з встановленим фіксованим інтервалом. Потім плівка алюмінієвої фольги переміщується вперед на певну відстань L3, щоб перемістити другий курсор позиціонування у положення "першого позиціонування курсору", що є початковою точкою гарячого штампування. Аналогічно, наступні етикетки проти конфігурації гарячі на третьому та четвертому друкарні згідно з фіксованим інтервалом, і в цьому процесі проводиться рівномірний та стабільний безперервний стрибок та гарячий штампування.
Відразу кілька не рівномірних моделей
Дизайн та виробництво позиціонування гарячої штампування фольги
Відстань між першим та другим гарячим штампуванням на кожному друкарні встановлюється на l 1=135.9 мм, а відстань між першими та другими позначками гарячого штампування на першому та другому папері встановлюється на l 2=159 мм. Макет визначається як "чотири частини гарячого штампування".
Як показано на малюнках 2, 3 та 4, перший гарячий штампування, виконане скануванням першого курсору позиціонування, може завершити гаряче штампування двох вертикальних та всіх чотирьох друкованих аркушів паперу. Другий курсор розміщення під час другого гарячого штампування встановлюється на відстані L 3=240 мм від першого курсору позиціонування. Під час процесу однорідного та стабільного стрибків та гарячого штампування, за винятком перших, третьих та п’ятих позначень проти половину, які можуть бути пропущені на початку гарячого штампування, антиконтрольні позначки можуть бути послідовно та з перервами гарячими штампами, значно зменшуючи відходи плівки з алюмінієвої фольги. Схематична схема алюмінієвої фольги показана на малюнку 5.
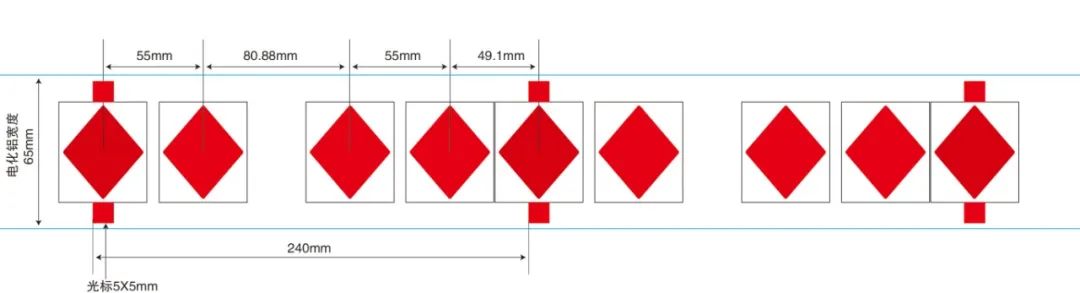
Малюнок 5 Схематична схема оновленої версії Юксі (жорстка) смугова коробка з 4 червоним об'єктивом Алюміній
Приклади застосування
Як показано на малюнках 2, 3 та 4, взявши оновлену версію стриптизованої коробки "yuxi (жорсткий)" (4-упаковка), як приклад, єдина упаковка коробка для упаковки має прямокутну форму і зігнута в прямокутну коробку. Під час виробничого процесу лазерні позначки анти-розсилювача AT1 та AT2 повинні бути гарячими штампованими на позиціях торговельної марки на передній та задній сторонах зігнутої упаковки. Тобто гаряче штампування проводиться на плоскій поверхні розгорнутого прямокутного паперу. Відповідні позначки протизаплідних сил, встановлені на звичайній плівці з алюмінієвою фольгою, розташовані однаково. Якщо відстань між цими двома гарячими позиціями штампування на смужковій коробці є постійною, декілька слідів протизаплідних сил можуть бути встановлені однаково на відповідній постійній відстані на плівці алюмінієвої фольги. Таким чином, під час гарячого штампування декілька слідів протизаплідних сил можуть бути встановлені однаково на плівці з алюмінієвою фольгою. Антиположні етикетки на плівці гарячі штамповані по одному на гарячі позиції штампування на смужковій коробці, яка може досягти швидкісного гарячого штампування та максимізувати економію плівки з алюмінієвою фольгою.
Однак, завдяки вимогам виробничого процесу, упаковка використовує коробку для рулону для друку тяги під час виробництва, а після великого різання листів проводиться плоский аркуш гарячого штампування, тиснення та вирізання штампу. Тому процес компонування вимагає залишити положення ножа всмоктування. Це призводить до відстані L2 між гарячими позиціями штампування сусідніх антипорядкових значень AT1 та AT2 на з'єднаних двох шаблонах смужок, що перевищують відстань L1 між двома гарячими положеннями штампування на одній смужковій коробці. Як результат, протипорядковані позначки на плівці з алюмінієвою фольгою не можуть бути влаштовані однаково. Незалежно від того, чи це безперервне гаряче штампування або поодинокий гарячий штампування відповідно до гарячого штампування на смужковій коробці, це призведе до великої марки алюмінієвої плівки фольги. Технічна трансформація всього виробничого обладнання призведе до виробництва всього набору. Вартість занадто висока.
З цією метою продукт приймає багатоточковий не рівновіддалений візерунок одноразовою технологією гарячого штампування, включаючи перероблення та створення параметрів, таких як макет упаковки паперового ящика, відповідний курсор позиціонування та налаштування польоту на алюмінієві фольги та стрибкову відстань алюмінієвої фольги. Схематична схема стрибків алюмінієвої фольги продукту показана на рисунку 6. Завдяки масовому перевірці виробництва, ця технологія внесла мінімальні зміни в оригінальний виробничий процес і досягла одноразового позиціонування та гарячого штампування мульти-сплайсингу, багатоточкових та не рівномірних моделей на основі мінімізації відходів електролітичного алюмінію. Голографічне позиціонування є точним, безперервність виробництва хороша, а ефективність виробництва висока.
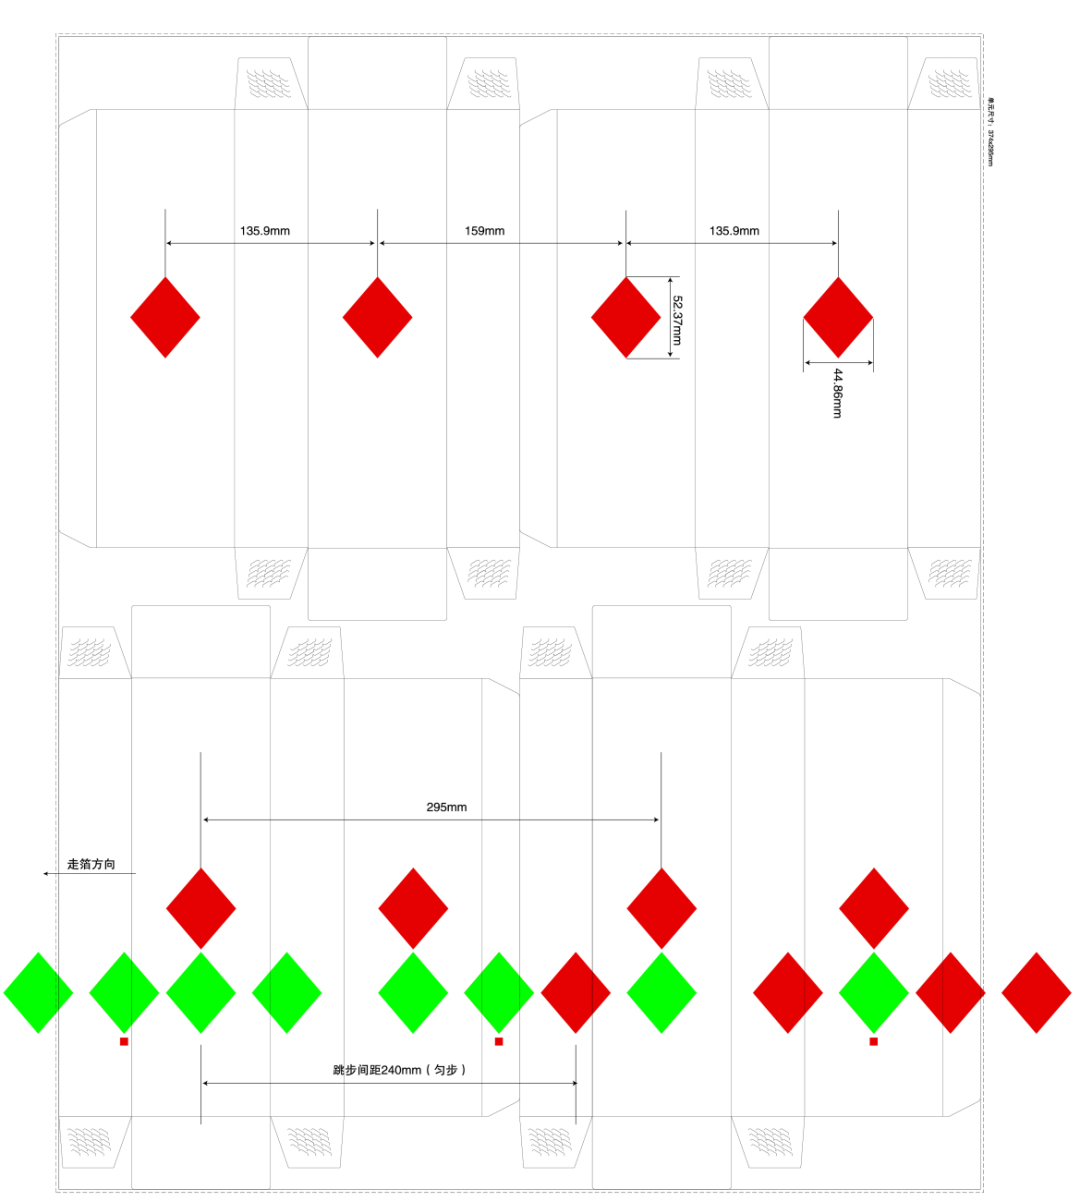
Малюнок 6 Схематична схема поділу електролізу алюмінію
Підсумовуючи це, шляхом розрахунку та дослідження відстані курсору позиціонування для плоскої та не рівномірної одноразової позиціонування гарячої алюмінієвої фольги, правильне метод відстані та розташування курсору. Спеціалізована алюмінієва фольга з гарячим штампуванням була виготовлена та перевірена на рівно -рівновіддаленому обладнанні гарячого штампування, а також були визначені відповідні методи управління, параметри та методи. Після тестування було встановлено, що плоский і не рівномірний одноразовий шаблон гарячого штампування точно розміщується, з відхиленням шаблону менше або рівним 0,2 мм; У гарячому штампуванні немає дефектів піску, міхурних точок або стиснення явищ.
Цей метод ефективно вирішує технічну проблему плоского та плоского багатоточкового не рівномірного одноразового процесу гарячого штампування та реалізує масове виробництво багатоточкової не рівномірної технології одноразового позиціонування (червоного кішки з електрохімічним алюмінієм) в режимі звичайного сплайсингу "yuxi (жорстка)" удосконалена версія смуги 4-паку. Порівняно з двома часовими позиціонуваннями гарячого штампування, його ефективність виробництва була покращена майже двічі.