


Погана машинна адаптація сигаретних пачок у тонкій коробці? Вибір процесу-вирізання дуже важливий
В останні роки сигарети в тонкій жорсткій пачці стали рушійною силою для розширення масштабів і структурної модернізації багатьох брендів сигарет. Все більше брендів сигарет зосереджуються на споживчому попиті, сприяючи ітерації та модернізації продуктів, а також спільно сприяють прискореному розвитку категорії тонких твердих пачок сигарет. Оскільки частка ринку сигарет у тонкій жорсткій пачці продовжує зростати, швидкість машин для пакування тонких сигарет також постійно зростає, досягаючи швидкості від 600 до 700 пачок за хвилину. Погане вирізання-і формування сигаретних пачок значно обмежить їх адаптацію до машин. Згідно з машинними випробуваннями пакувальних машин для сигарет, різання від-до-круглого штампування-дає тонку тверду пачку сигарет із кращою адаптованістю машини порівняно з різанням від-до-плоского штампування-.
Вибір процесу-різання
У процесі вирізання тонкі сигаретні пачки складніше виготовити порівняно зі стандартними сигаретними пачками. Порівнюючи розміри упаковок, як показано на малюнку 1, тонка упаковка має розміри 260,3 мм × 77,0 мм, а стандартна упаковка має розміри 245,0 мм × 98,0 мм. Тонка упаковка має більшу довжину, а ширина паперового полотна в основному перевищує 770 мм. Горизонтальна накладка буде на 50–60 мм ширшою, ніж стандартна упаковка, а збільшене горизонтальне розташування вплине на точність розмірів вирізу-. З точки зору вертикального накладення тонкий пакет є вужчим, і якщо занадто багато одиниць накладено вертикально, це ускладнить реєстрацію на різальних виступах і кінцях пластини.
Як показано на малюнку 1, мінімальна відстань між лініями згину для тонкої упаковки становить 8,0 мм, що на 4,0 мм менше, ніж у стандартній упаковці. Через фактор «конкуренції сил», чим менша відстань між лініями згину, тим важче контролювати рівномірність глибини згину. Відстань між лінією згину та краєм вирізу для тонкої упаковки становить 11,0 мм, а для стандартної упаковки – 21,5 мм. Чим ближча ця відстань, тим більша сила потрібна для розкриття пачки під час формування. Якщо глибина складки недостатня або ефективність адгезії погана, це призведе до частих зупинок машини для пакування сигарет. Наразі в домашніх тонких упаковках використовується метод-на-плоскій висічці-. Щоб краще контролювати ефект формування-штампування та забезпечити стабільну придатність для машинної подачі, наша компанія проводить тестову перевірку за допомогою методу ротаційного різання-.
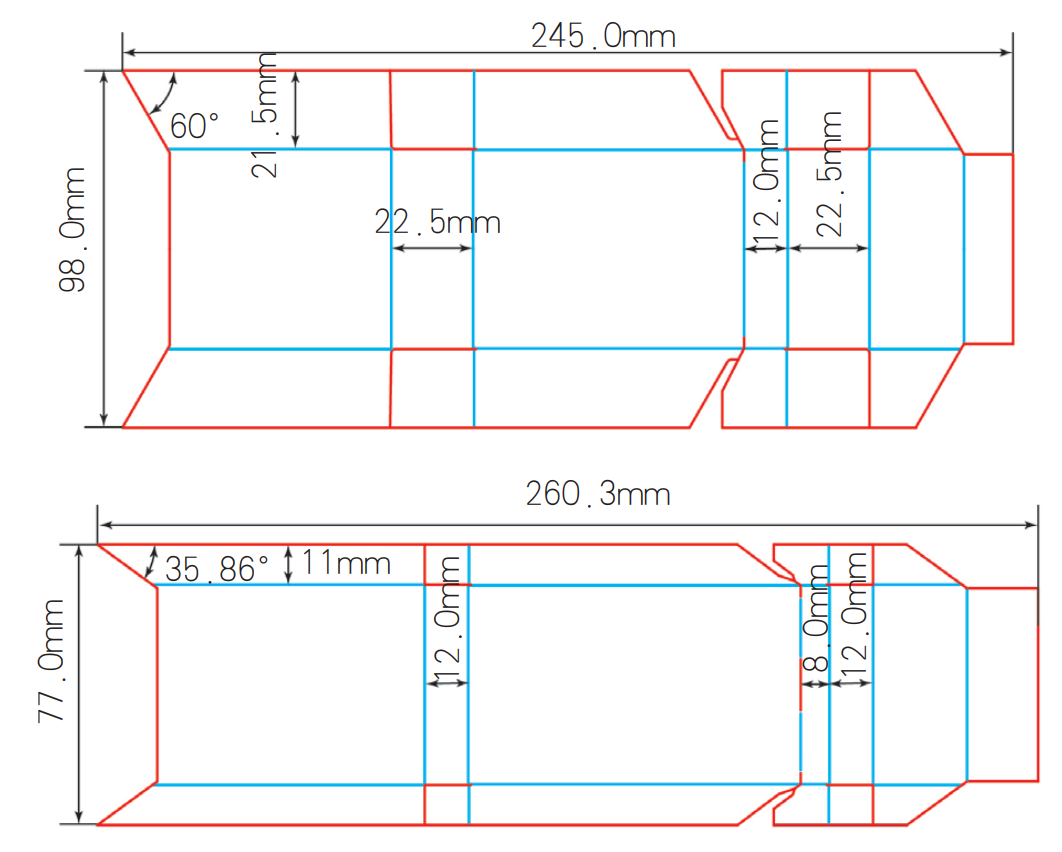 Рис.1. Принципова схема розмірів стандартної (верхньої) та тонкої (нижньої) пачок сигарет.
Під час раннього планування та аналізу процесу ми порівняли його з плоским і плоским методом-різання та виявили, що метод круглого{1}}вирізання має такі п’ять переваг.
01/ Висока ефективність виробництва
Згідно зі швидкістю висікання 210 000 аркушів/год, ефективність круглого висікання вдвічі вища, ніж плоске висікання (швидкість 105 000 аркушів/год).
02/ Використання однакової довжини паперу забезпечує більший вихід продукту
Кругове вирізання-застосовує метод рулонної подачі, для якого не потрібно залишати мундштук і наконечник під час набору, а також можна досягти безперервного перехресного-гніздування, що може заощадити приблизно 6 % паперу. Відповідно до ширини коробки сигаретної пачки 77 мм, на кожні 10 000 коробок буде вироблено ще 1,48 мільйона дрібних виробів.
03/ Більш рівномірний тиск і краща якість-висікання під час вдавлення та висікання-
Оскільки метод круглого висікання та пресування є контактом лінії, вирубний-валок оснащено високо{1}}чотирьох{2}}обробним центром, який може гарантувати, що точність розмірів виробу контролюється в межах 0,2 мм, а форма площини точно перетворюється на три-вимірний шаблон обробки. Оскільки цей метод використовує метод лінійного пресування з меншим тиском, рівномірність тиску при вдавлюванні та висіканні-набагато вища, ніж при плоскому пресуванні та стисненні плоского висікання-, а формування виробів із сигаретної пачки є більш стабільним.
04/ Висока точність-різання
Круговий висікальний верстат оснащено високо{1}}пристроєм реєстрації та пристроєм-регулювання фази висікання, за допомогою якого можна досягти високо-точного висікання-. Система контролю натягу може підвищити точність позиціонування друку, вирізання-та відступів. Оскільки похибка між повним-вирізанням, окружністю пластини для вдавлення та окружністю пластини для процесу друку можна рівномірно розподілити по кожній сигаретній коробці в окружному напрямку, проблеми великих відмінностей у хвостовій-різальній втулці плоскої висічки-вирізаної пластини можна уникнути, а розмір окремої коробки є більш точним.
05/ Висока стійкість до друку вирізаних-форм
Кругла вирубна-пластина має тривалий термін служби, ви-вирізний валик можна пере-відшліфувати 3 рази, він також може робити 500~10 мільйонів обертів після кожного повторного шліфування, а термін служби набагато вищий, ніж у методу плоского висікання-.
Ризик-вибору процесу різання
Інструмент для цигаркової пачки з тонким розгалуженням круглого пресування-в основному виготовляється з імпортної порошкової сталі, яка загартована у вакуумі після грубої механічної обробки, а твердість може досягати понад 60 HRC. Для того, щоб переконатися, що процес пакета круглих штамп-різальних ящиків відповідає масовому виробництву та може підтримувати ефективну та стабільну -адаптованість машини, під час планування процесу нам потрібно враховувати наступні чотири моменти ризику.
01/ Ризик «ластівчиного хвоста» гострих кутів «ламати ніж»
Як показано на малюнку 1, кут нахилу сигаретної пачки з тонкою коробкою становить 35,86 градусів, що набагато менше, ніж 60 градусів стандартної пачки сигарет у коробці. Чим менший кут, тим більша ймовірність виникнення «сколів», коли гострі кути стискаються папером під час-висікання та пресування.
02/ Ризик вибору ширини та глибини лінії відступу
Відповідно до різних типів паперу (трансферний папір, ламінований папір, білий картон), різної товщини та різниці в необхідній глибині та ширині відступу в різних положеннях типу коробки, необхідно вибрати відповідну ширину, кут і висоту краю відступу та канавки для відступу. Як тільки вибір є нерозумним, легко призвести до проблеми «скошеного рота», «неба і землі» або «землі, що покриває небо» після формування.
03/ Ризик-вибору ширини ріжучої кромки та кута кромки
Інструменти з різною шириною леза та кутами кромки вибираються відповідно до паперу та чорнила, щоб підтримувати достатню стійкість до друку та -фінішну обробку краю. Діапазон кутів різальної кромки матриці становить 35 градусів ~55 градусів, а діапазон ширини кромки становить 0,02~0,05 мм. Типи паперу можна приблизно розділити на білу картку, картку для перенесення та ламіновану картку. Типи чорнил можна приблизно розділити на звичайні чорнила, білі чорнила та УФ-чорнила. Різні види паперу та чорнила мають різні варіанти ширини ріжучої кромки та кута краю.
04/ Ризик вибору кількості вирізаних пачок сигарет по окружності
Вибір кількості вирізаних по окружності сигаретних коробок, по-перше, потрібно вибрати відповідно до складності контролю положення картки для друку, і намагайтеся використовувати таку саму кількість сигаретних коробок, що й окружність друку для вирізання-; Чим менша кількість сигаретних коробок по окружності, тим легша власна-вага валика та довша горизонтальна довжина панелі сигаретної пачки у тонкій коробці, ніж у стандартної пачки сигарет у коробці, що, швидше за все, призведе до вирубки-і недостатнього тиску на поглиблення в середній коробці. Незважаючи на те, що одна та чотири осі, показані на малюнку 2, додані для компенсації відсутності тиску, чим більший діаметр вирізного валика та достатня вага, стабільність проміжного тиску сигаретної пачки з тонкою гілковою коробкою є кращою.
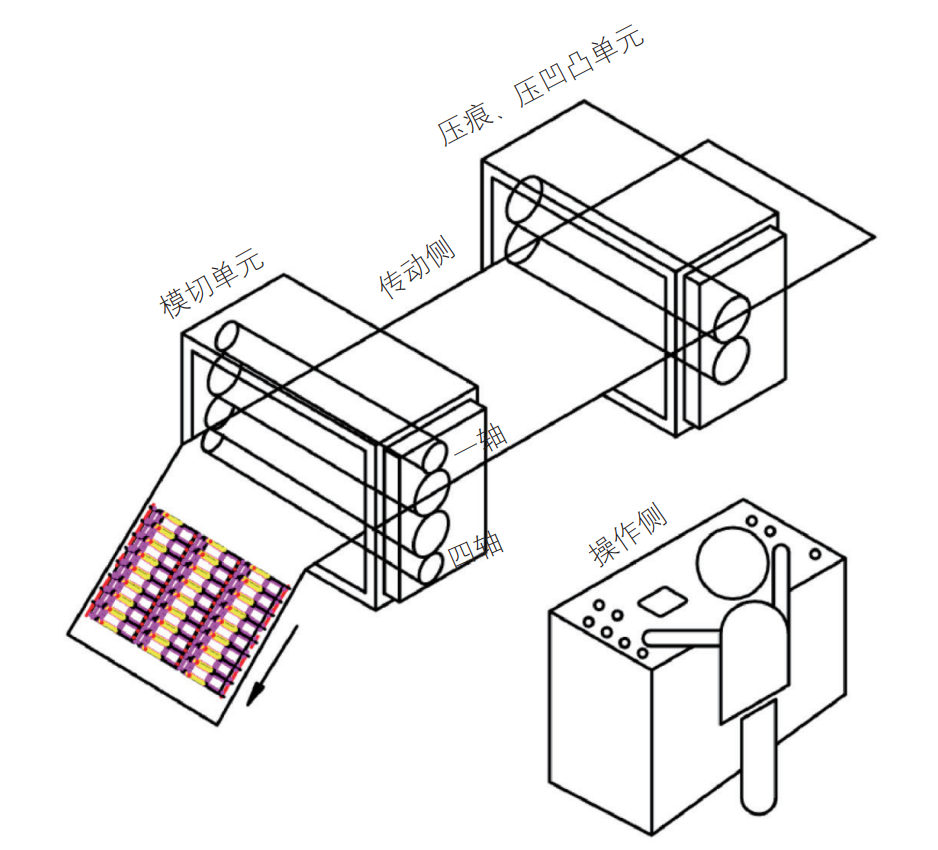
Малюнок 2. Схематична діаграма робочої станції для різання круглої-круглої матриці під тиском-
Окрім підтримки кращої та стабільнішої адаптованості машини для тонких-пакунок сигаретних коробок, кругле-кругле штампування-під тиском-може також розширити підключення до обладнання для перевірки, автоматичного обладнання для збирання, автоматичного обертального обладнання, автоматичного комплектуючого обладнання та автоматичного обладнання для палетування, а також може бути інтегровано з автоматичними керованими транспортними засобами AGV для досягнення інтелектуального режиму виробництва. Застосування круглої-різки під тиском круглої-форми на тонких-пачках сигарет довело свою високу ефективність і стабільність. У майбутньому ми також проведемо ширші дослідження застосування.