


Чи легко відбитки зі світлим фоном мати нерівномірний колір чорнила? Чому б не спробувати цей процес!
З оновленням і заміною різних методів друку традиційні процеси друку етикеток сигарет постійно вдосконалюються. Зазвичай використовувані методи друку на упаковці сигарет включають офсетний друк, рельєфний друк, глибокий друк, діафрагму (трафаретний друк) тощо. Кожен процес друку має свої особливості у представленні ефектів продукту. Традиційний офсетний друк має хороші характеристики відтворення в багатьох аспектах, таких як світлий колір фарби, ієрархія точок друку та детальна інформація про друковану продукцію. Однак важко контролювати товщину шару фарби для широкоформатних базових кольорових продуктів, особливо для світлоформатних широкоформатних друкованих продуктів. Проблеми з якістю, такі як нестабільність кольору та нерівномірний шар фарби, можуть виникати під час процесу друку, що призводить до збільшення кількості браку продукції, спричиняючи збитки для підприємств, марнотратство ресурсів і нестабільність. Незважаючи на те, що різниця кольорів є нестабільною та може бути скоригована за допомогою-моніторингу в реальному часі операторами машин, що вимагає від операторів високих стандартів, все одно важко забезпечити постійність кольорів партій продукту.
Традиційний флексографічний друк використовує сітчастий ролик для перенесення фарби, який може ефективно контролювати товщину фонового шару фарби на великій поверхні. Він має відносно низькі вимоги до операторів і більш зручний для контролю товщини шару фарби, особливо для світлих фонових друкованих виробів на великій поверхні. Він може ефективно контролювати однорідність кольору чорнила виробу завдяки стабільній передачі товщини шару чорнила.
Зараз компанія автора має офсетну друкарську машину Roland 8+2, яка є виробничим обладнанням, яке поєднує в собі характеристики товстого шару чорнила та рівномірного та стабільного кольору чорнила у флексографічному друку з чітким шаруванням точок офсетного друку та хорошою відтворюваністю детальної інформації. Флексографічний друк відповідає за стійкість кольорів світлого фону на великих сторінках, тоді як офсетний друк відповідає за відтворюваність графічних і текстових деталей продукту, завдяки чому досягаються характеристики стабільної різниці кольорів, чіткої ієрархії та насичених деталей у друкованій продукції, справді досягаючи ефекту відповідності оригінальному рукопису та вірності стандарту.
Взявши як приклад продукт певної тютюнової компанії, основний колір продукту – це світло-жовтий фон на всю сторінку. Під час виробничого процесу стабільність різниці кольорів невисока через рівень операторів, технічний досвід персоналу, який займається змішуванням чорнила, робочий стан обладнання та стабільність матеріалів. Грунтуючись на характеристиках продукту, дослідницько-конструкторська група провела тестування процесу та записав аналіз з точки зору сітчастого валика, товщини та в’язкості фарби, паперу для друку, аналізу та вдосконалення процесу друку, а також неодноразово перевіряла вимоги до стабільності та адаптивності вищевказаних показників для якості продукції на машині, досягаючи поетапних результатів. Автор дослідить процес досягнення стабільної різниці кольорів і рівномірного кольору чорнила у широкоформатних продуктах зі світлою основою шляхом удосконалення технології гнучкого клейового склеювання з наступних аспектів.
Процес відбору паперу, чорнила та пластинчастих роликів
01 Аналіз ефективності поліграфічних матеріалів
Односторонній крейдований білий картон, який використовується в цьому виробі, виготовляється шляхом нанесення білого покриття на одну сторону основного паперу з подальшою обробкою за допомогою каландрування. Якщо папір має нерівномірне покриття або містить папір без покриття, на папері без покриття виникнуть такі проблеми, як переплетення поверхневих волокон, шорстка та нерівна поверхня підкладки та проміжки між волокнами, які перевищують діаметр точок друку, в результаті чого точки розташовуються точно в проміжках між волокнами та не можуть перенести фарбу на поверхню паперу, що унеможливлює відтворення зображення в цій області.
Під час друку виріб може мати нерівномірний колір чорнила, втрату крапок і погане вирівнювання поверхні друку через нерівну поверхню паперу. Рівність поверхні паперу для друку та поглинання фарби покриттям є важливими факторами, що впливають на якість друку виробу. Таким чином, з точки зору вибору базового паперу та вимог до покриття поверхні, окрім-поглибленого технічного обміну з паперовими фабриками, ми також удосконалили процеси в умовах нашого власного друкарського обладнання, максимізуючи рівність поверхні паперу та покращуючи адаптивність друку.
01
По-перше, виберіть папір-основу з хорошою площинністю, наприклад Senbo Bowang SBS (біла основна біла картка) або Hongta Renheng SBS (біла основна біла картка). Стабільність площинності їхньої поверхні є високою, і її можна перевірити та порівняти в різних схемах, щоб вибрати кращу.
02
По-друге, покращити ефект покриття з різних аспектів, таких як налагодження обладнання для покриття паперу, каландрування та скребок для покриття.
03
По-третє, регулюючи формулу покриття, можна покращити показники поглинання чорнила крейдованим папером, гарантуючи, що покриття паперу є міцним, без бульбашок, смуг, а поверхня паперу гладка та вільна від домішок; Переконайтеся, що гладкість поверхні паперу перевищує 400S, щоб білий картон міг щільно прилягати до друкованої форми та чітко відновлювати точки друку.
04
По-четверте, щоб уникнути проблем із якістю друку, таких як неточний точковий друк, нерівномірний колір чорнила та втрата крапок під час процесу друку продукту, перше місце обладнання має бути заповнене УФ-вицвітаючим засобом на поверхні паперу, щоб запобігти проникненню УФ-флексографічного чорнила та ефективно видалити чорнильний шар, вирівняти папірці та покращити гладкість поверхні тютюнового паперу.
02 Вибір і контроль друкарської фарби
По-перше, при виборі друкарської фарби чорнило на водній -основі схильне до засмічення сітчастого валика під час процесу друку, тому його потрібно очищати професійними засобами для чищення, що призводить до переривання та нестабільності друку та погіршує стабільність кольору; Екологічно чисті флексографічні чорнила з УФ-затвердінням можуть досягти миттєвого затвердіння шару чорнила під ультрафіолетовим опроміненням, без прилипання або забивання сітчастого валика, одночасно ефективно контролюючи явище збільшення крапок і забезпечуючи стабільну якість і високу ефективність виробництва. Він може підтримувати міцність шару чорнила, стабільність в'язкості чорнила та постійність кольору друку, а також краще захищати екологічне середовище.
По-друге, товщина частинок чорнила та в’язкість чорнила також мають значний вплив на ефект друку та якість післядрукарської продукції. Якщо товщина частинок чорнила та в’язкість чорнила не контролюються належним чином під час процесу друку, це призведе до того, що краї крапок надрукованого продукту стануть волохатими, крапки деформуються, крапки розширяться, а також вплине на кількість переносу чорнила; Це навіть призводить до поганої адаптації під час пост-обробки та гарячого тиснення продукту, що призводить до таких проблем, як втрата золота, пасти та навіть вибух чорнила в готовому продукті. Тому товщину та в’язкість частинок чорнила слід суворо контролювати під час процесу тестування.
Характеристики та адаптивність ролика версії 03
У процесі флексографічного основного кольорового друку ролики з керамічної сітки мають такі характеристики, як висока стійкість до друку, стійкість до корозії, стійкість до високих температур, регулярні отвори в сітці, гладкі стінки сітки, швидке вивільнення чорнила, легке очищення та низький знос леза. Вони не тільки мають тривалий час одноразового використання, але й мають довший термін служби друкованої форми; Точкові отвори, утворені технологією лазерного гравіювання, глибші та гладкіші, що сприяє рівномірному перенесенню фарби під час друку.
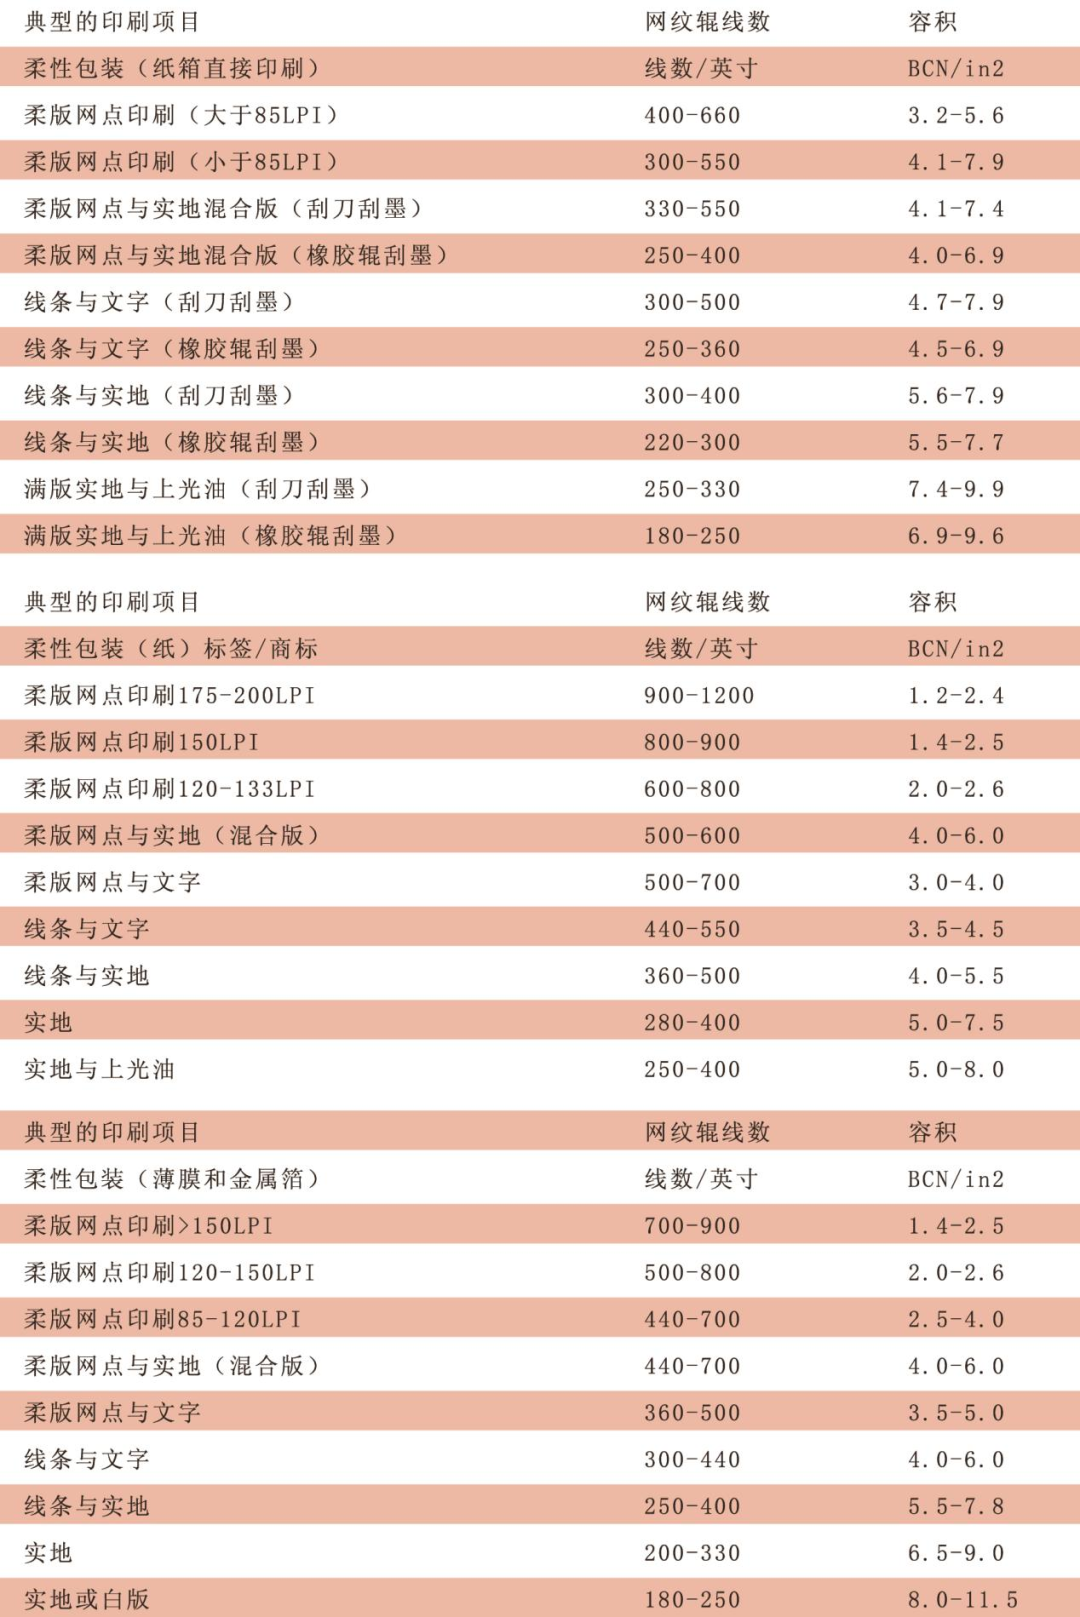
При цьому найважливішими параметрами роликів з керамічної сітки є кількість ліній сітки та кількість фарби в отворах сітки. Чим більша кількість ліній сітки, тим тонший і рівномірніший шар фарби може бути сформований, і тим багатшими можуть бути рівні виразності та деталізації точок. Під час процесу друку він може зменшити розширення крапок і підтримувати постійну та рівномірну швидкість перенесення чорнила. Якщо є проблеми з якістю друкованого продукту, такі як недостатнє перенесення чорнила для світлоточкового друку, обмежена рівність поверхні паперу, неточний друк на землі, втрата крапок, а також випадання порошку чи волосся під час процесу друку, нам потрібно вибрати та перевірити відповідну кількість ліній сітки та кількість отворів для сітчастого валика на основі характеристик матеріалу для друку, як показано в таблиці 1.
Таблиця 1: Технічні характеристики навантаження чорнила та мережевого кабелю для флексографічних проектів, які зазвичай використовуються
Продукт на машинному друку та перевірка процесу
Завдяки попередньому плануванню та підготовчим роботам продукт відповідав умовам для машинних випробувань. Цей тест проводитиметься поетапно, щоб переконатися, що кожен тест досягає очікуваних цілей. Ґрунтуючись на порівняльному аналізі даних щодо гладкості одностороннього білого картону з покриттям із різних паперових фабрик за роки в лабораторії випробувального центру нашої компанії, неважко побачити, що порівняно з імпортованим білим картоном із покриттям вітчизняний білий картон із покриттям стає дедалі складнішим з точки зору технології обробки площинності. Після порівняння даних тестування матеріалів від різних вітчизняних постачальників і порівняння їхніх фактичних результатів тестування на різних поліграфічних виробах Senbo Bowang SBS (білий картон із серцевиною) і Hongta Renheng SBS (білий листок із серцевиною) були обрані як тестовий папір для цього експерименту. Беручи до уваги вплив температури та вологості навколишнього середовища на результати тестування, надто високі чи надто низькі температури середовища для друку призведуть до зміни в’язкості чорнила та вплинуть на переносимість чорнила продукту. Таким чином, температура випробувального середовища буде контролюватись на рівні 23 градусів ± 5 градусів, а вологість – на рівні від 45% до 60%, що в основному підходить для нормальних виробничих температур.
На першому етапі валик із стільникової керамічної сітки з вмістом чорнила в сітці 13 г/м2 був протестований на машині з використанням правильного шестикутного розташування точок під кутом 60 градусів. Його характеристиками є хороша передача чорнила, невелике тиснення та мало слідів. Однак під час процесу тестування на поверхні паперу з’явилися віспи, накопичення товстого шару чорнила, відтягування та навіть явище метеоритного дощу на поверхні друкованого продукту. Як показано на малюнку 2.
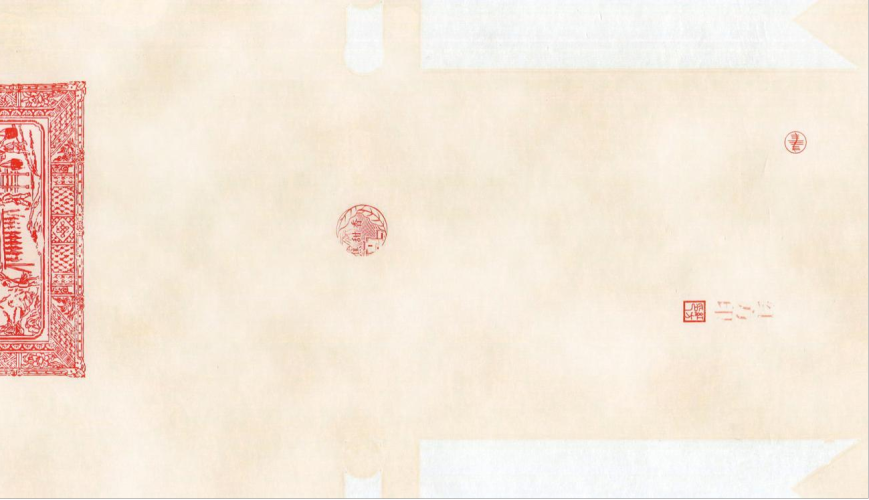
Малюнок 2: Метеоритний потік повної пластини з’являється на поверхні друкованого матеріалу
Аналіз на місці показує, що є кілька причин для виникнення явища метеоритного дощу. По-перше, стільникова форма сітчастого ролика призводить до поганого відбитка фарби та нерівномірного шару фарби; По-друге, нерівномірний контроль глибини різьблених отворів сітки призводить до нерівномірного накопичення шарів фарби. Таким чином, змінивши такі параметри, як форма отворів сітки, об’єм чорнила та кількість точкових ліній керамічного сітчастого валика, і знову випробовуючи його на машині, параметри процесу керамічного сітчастого валика остаточно визначили як діагональний сітчастий валик з об’ємом чорнила в сітці 9 г, спіральною трикутною формою крапок і числом точкових ліній 100 I/см. (250I/дюйм). Після тестування на машині шар чорнила був товстим і гладким, без будь-якого явища витягування чи крапель чорнила.
На другому етапі були протестовані світлі базові чорнила з різною тонкістю чорнила, і деякі схеми показали погану адгезію чорнила на поверхні підкладки, темні та глибокі скупчені плями на поверхні друкованого продукту та поганий глянець друкованого продукту. Через тонкий шар фарби в офсетному друку існують високі вимоги до розміру частинок пігментів у складі фарби. Великий розмір частинок пігментів є основною причиною шорсткості, плям і поганого глянцю друкованої продукції. Таким чином, шляхом вибору тонкості чорнила від постачальників або коригування процесу проявлення чорнила для регулювання тонкості чорнила, адгезія чорнила до поверхні підкладки та глянець поверхні друку були значно покращені після повторного тестування на машині, як показано на рисунках 3 і 4.
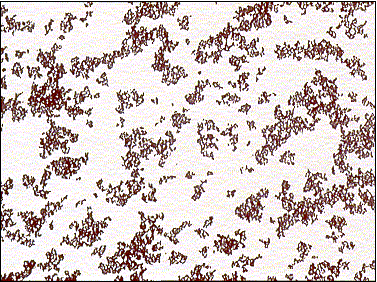
Рисунок 3: Погане подрібнення пігментів призводить до поганої дисперсії пігментів
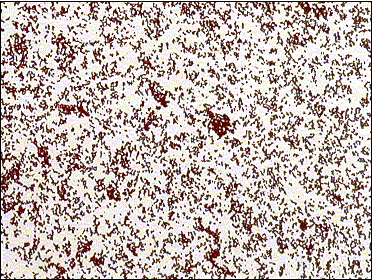
Малюнок 4: Пігмент добре подрібнений, що забезпечує рівномірну дисперсію пігменту
На третьому етапі проблема відтягування фарби в основному спричинена поганою сухістю фарби на поверхні друкованого матеріалу під час процесу тестування. Метод обробки полягає в тому, щоб залишити решту блоків офсетної друкарської машини 8+2 і спорожнити два блоки позаду блоку флексографічного друку. З одного боку, це може подовжити час висихання чорнила на поверхні друкованого матеріалу, а з іншого боку, це може сприяти покращенню адгезії чорнила на поверхні друкованого продукту шляхом контролю тиску між запасними валиками. Після машинного тестування висихання шару чорнила та явище відтягування було значно покращено.
Звичайно, під час тестування ми не повинні ігнорувати вплив в’язкості чорнила на ефект друку. Після кількох раундів налагодження та перевірки техніками з регулювання чорнила та операторами машин було підтверджено, що в’язкість жовтої основи для флексографічного УФ-друку становить 21 секунду, а в’язкість відповідного онлайн-лаку на водній основі – 27 секунд, що може забезпечити рівномірний колір чорнила, рівну велику поверхню та хороший захист чорнильного шару друкованої продукції від зношування.
У той же час ми також можемо порівняти стабільність різниці кольорів світлого основного кольору продукту та сумісність між світлим основним кольором та іншими чорнилами плашкового кольору для накладного друку. Висновок полягає в тому, що колір поверхні друкованого продукту з флексографічними жовтими чорнилами на водній -основі темний, а глянець невисокий, тоді як товщина шару чорнила флексографічного УФ-чорнила з плашковим кольором рівна, а колір яскравий, як показано на рисунках 5 і 6.
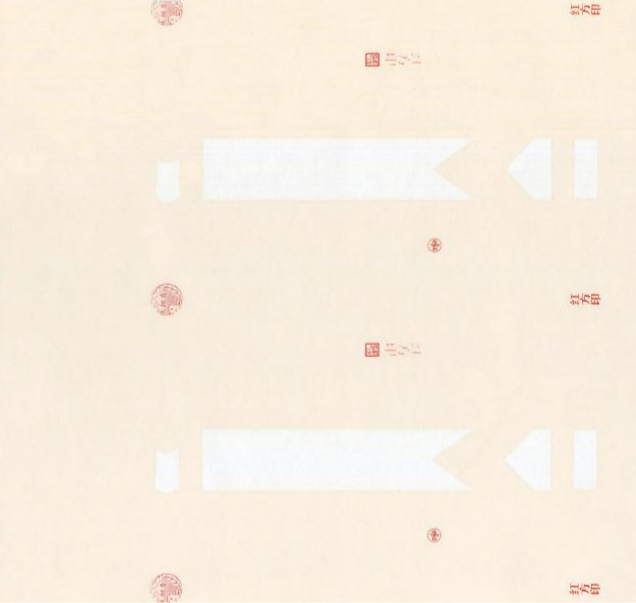
Рисунок 5 Флексографічні жовті чорнила на водній-основі
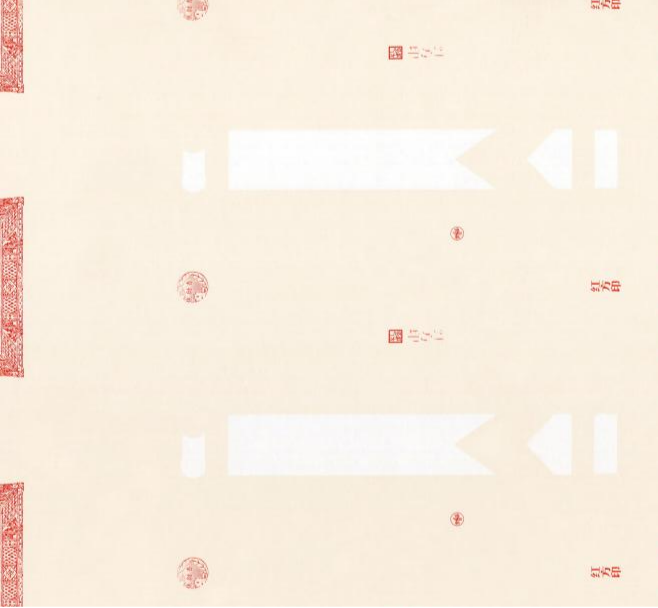
Малюнок 6 Жовте чорнило для флексографічної УФ підошви
Після досягнення вищезазначених цілей ми також маємо розглянути, як покращити його стабільність і адаптивність до -після обробки. Стабільність означає, чи впливають на його міцність зовнішні фактори, такі як світло, тепло, механічне тертя, тиск, вологість тощо; Можливість адаптації після обробки означає, чи виникають нові ризики та приховані небезпеки, коли продукт переходить на наступні етапи обробки, такі як трафаретний друк, гаряче тиснення, тиснення, висічка-і т. д. Таким чином, випробування модифікації поверхні потрібно проводити одночасно. Випробування показали, що нанесення прозорого лаку на поверхню друкованих матеріалів може покращити рівність поверхні, підвищити захист поверхні продукту, підвищити стійкість шару чорнила до зношування та покращити ефект гарячого тиснення після обробки. Як показано на малюнку 7.
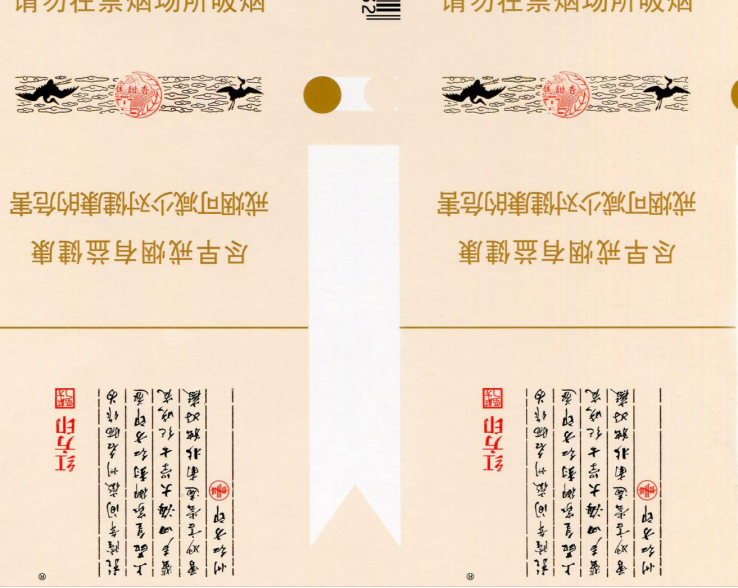
Рисунок 7: Ефект термостійкості друкованих матеріалів
Ми також знаємо, що важко досягти рівномірного та стабільного покриття поверхні паперу, що створює ризик для стабільності кінцевого друкованого продукту. У разі стабільної різниці кольорів основного кольору, перевірки та визначення параметрів сітчастого валика та основного визначення тестування на вдосконалення процесу через нерівне покриття поверхні на деяких паперах може спостерігатися явище витягування основного кольору та розпливання. Ми повернулися до раннього етапу відбору паперу. Якщо папір неминуче має такі приховані небезпеки, ми можемо розглянути попереднє покриття поверхні паперу повним шаром УФ-вицвітання в першій одиниці обладнання та порівняти це зі схемою без УФ-вицвітання. Ефект-очевидний, і приховані небезпеки також усуваються, як показано на рисунках 8 і 9.
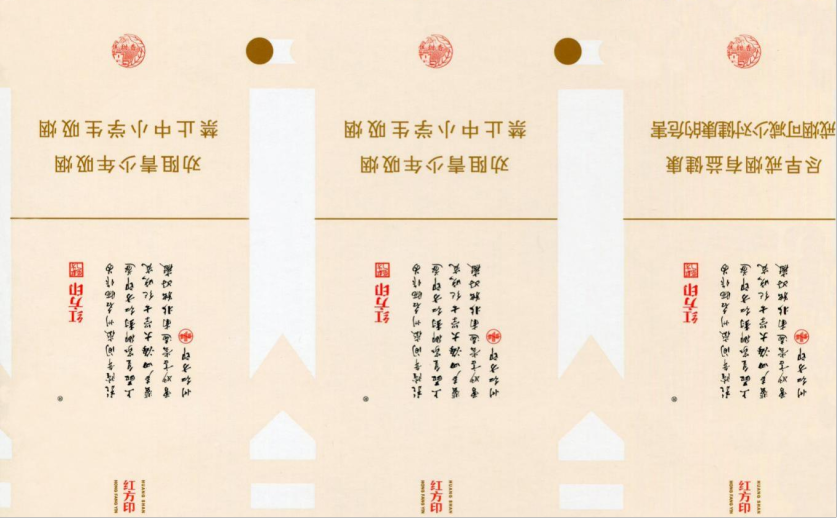
Малюнок 8: Ґрунтовка без ультрафіолетового вицвітання
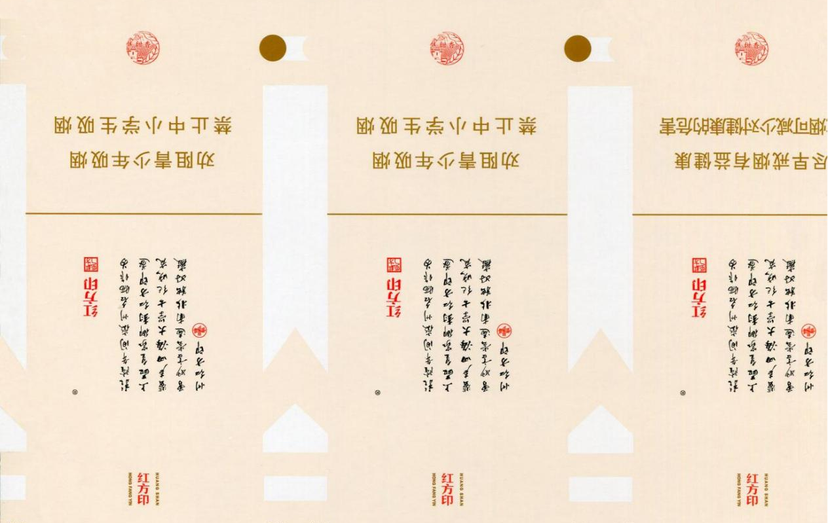
Малюнок 9 Основа засобу для вицвітання УФ
На четвертому етапі маломасштабного-пробного виробництва необхідно звернути увагу на розумне розташування послідовності кольорів друку, суворо контролювати параметри процесу під час виробництва та регулювати паралельність між роликом із керамічної сітки, циліндром пластини та циліндром для друку, а також тиск на обох кінцях між трьома циліндрами. Друкувальний папір заповнюється УФ-вицвілим агентом з першого блоку, а потім передається в другий флексографічний друкарський блок. Оператор машини регулює тиск між керамічним сітчастим валиком, пластинним циліндром, алюмінієвою полімерною пластиною та відбитковим циліндром, спостерігаючи за перенесенням чорнила на друковану графічну поверхню, щоб забезпечити чіткість поверхні друкованого продукту, як показано на рисунках 10 і малюнку 11. Друкарська форма використовує алюмінієву полімерну пластину, яка має такі переваги, як хороша точність накладення, стійкість до тиску та друку, пласка фарба. шар, і дрібн деформація.
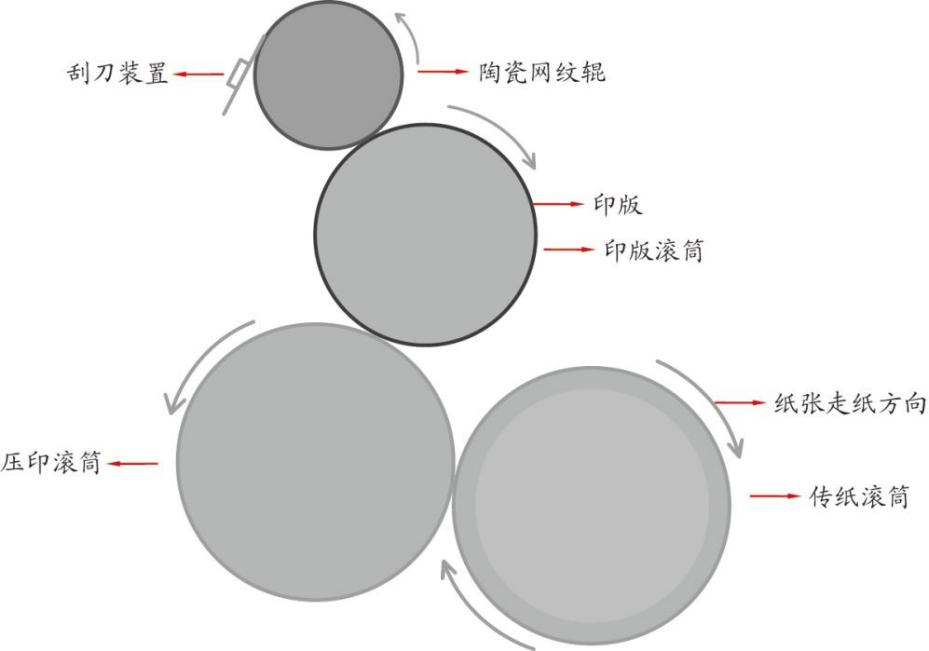
Рисунок 10 Принципова схема гнучкого друкарського блоку офсетної друкарської машини Roland 8+2
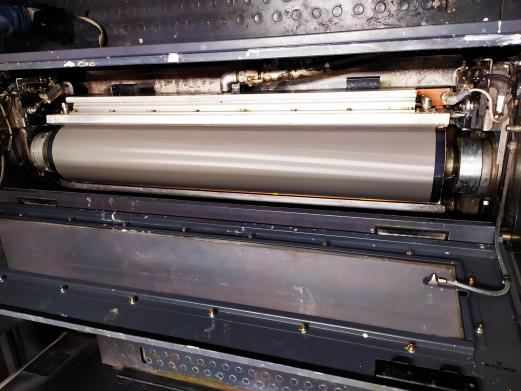
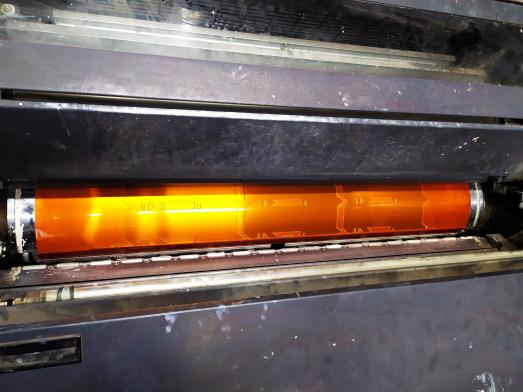
Малюнок 11: Керамічний сітчастий валик (ліворуч) і пластина з алюмінієвої смоли (праворуч) флексографічної друкарської установки
Під час виробничого процесу, щоб забезпечити ефект сушіння, параметри УФ-сушіння кожного блоку приблизно такі. Перший блок має УФ-лампу потужністю 7кВт для видалення розріджувача, яка повністю включена; Світлова базова кольорова ультрафіолетова лампа другої флексодрукарської установки має потужність 12 кВт і повністю включена; Ультрафіолетова лампа восьмого червоного блоку має пускову потужність 6KW і повністю включена; Три УФ-ліхтарі в задній частині автомобіля повністю ввімкнені з потужністю 3 × 15 кВт; три інфрачервоні лампи повністю включені з потужністю 90%, а гаряче повітря повністю включено на 100%. Тестовий майданчик показаний на малюнку 12.
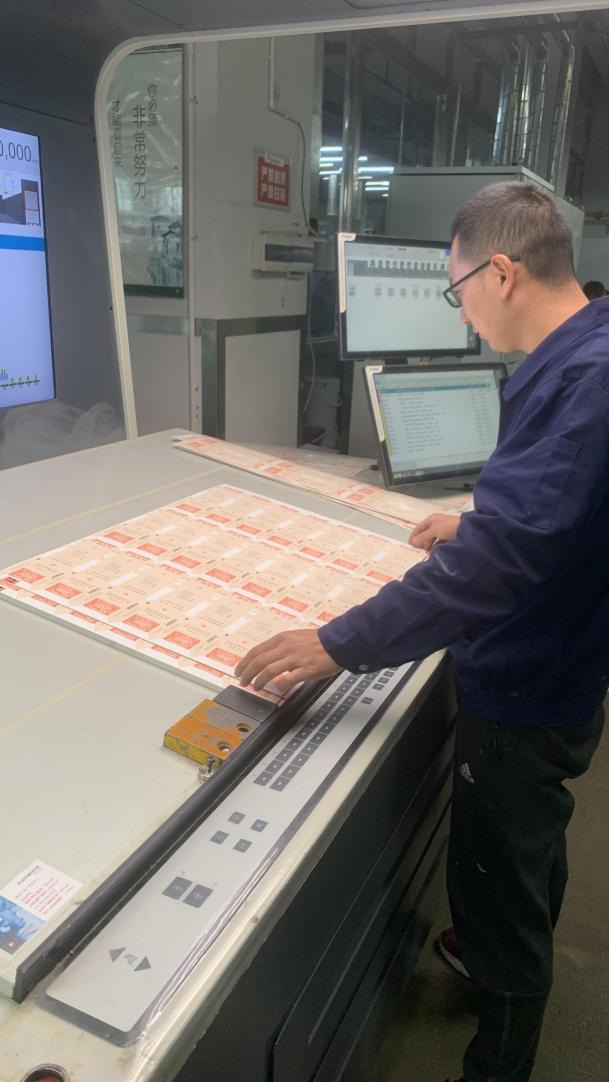
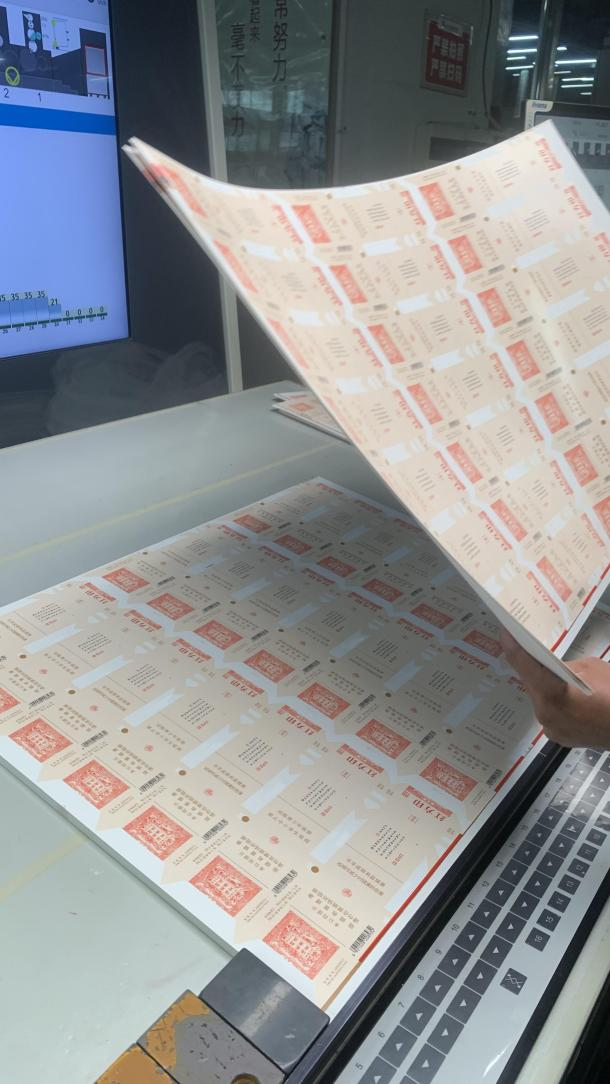
Рисунок 12 Онлайн-тест
На даний момент усе тестування та мало{0}}дослідне виробництво завершено. Для сигаретних пачок світлого базового кольору ми модифікували існуюче обладнання, відкоригували параметри процесу, такі як форма роликової точки керамічної сітки, кількість ліній сітки та обсяг чорнила в отворах сітки. Після вибору рівності поверхні паперу, регулювання товщини частинок чорнила, використання УФ-вицвітання як основи для зменшення нерівностей поверхні паперу та застосування екологічно чистих чорнил з УФ-затвердінням ми постійно регулювали параметри гнучкого клейового друкарського обладнання та, нарешті, досягли масового виробництва світлих базових кольорових продуктів.
Звичайно, застосування клейкої м’якої комбінації також застосовне до інших подібних виробів світлого основного кольору. Має велике довідкове значення. Автор сподівається надихнути на постійну появу все нових і нових матеріалів, процесів, технологій тощо та сприяти покращенню якості, екологічному захисту навколишнього середовища, енергозбереженню та зменшенню споживання.