


Як виявити «фальшивий клей-алюміній» на сигаретних пачках
Як відомо, стандарти – це узагальнення наукового, технологічного та практичного досвіду, сформульованого для встановлення загальних та багаторазово використовуваних правил для реальних або потенційних проблем з метою досягнення оптимального порядку в певній сфері. Changde Jinpeng Printing Co., Ltd. (надалі іменована як «компанія Jinpeng»), як національний пілотний і рекламний центр стандартизації друку упаковки з рулонного паперу, займається дослідженням і розробкою національних і галузевих стандартів у сфері друку упаковки. Особливо при вирішенні загальних проблем у різних галузях компанія перевершує використання стандартів для вирішення цих проблем, завдяки чому досягає дуже хороших результатів. У цій статті автор бере за основу інцидент 2022 року з нерівномірним відшаруванням алюмінію та білими плямами на поверхні відбитків упаковки компанії Jinpeng, коротко аналізуючи процес дослідження причин осипання шару алюмінію та методів виявлення.
Проблеми з якістю та аналіз причин
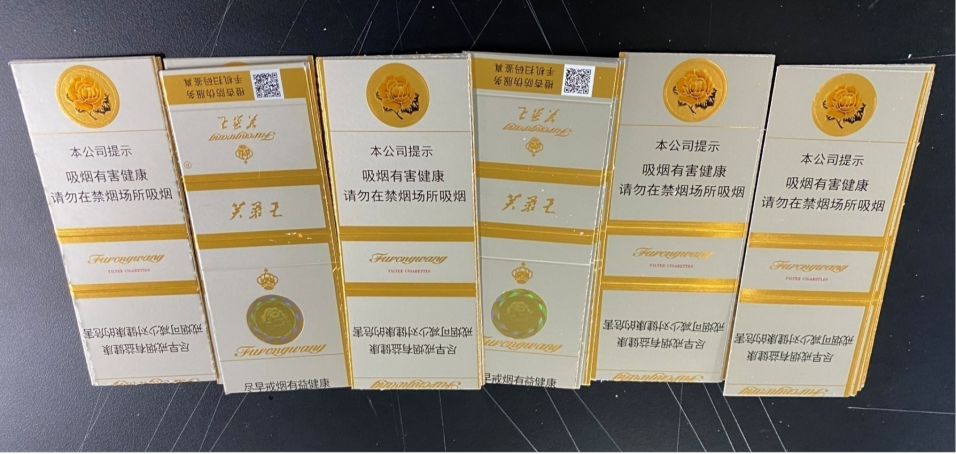
Відшарування алюмінію та білі плями на поверхні друкованої продукції є проблемою якості, яка виникає після вирізання-. Він часто з’являється біля місць згину або згину друкованих виробів і в основному проявляється як локальне відшарування шару алюмінію. Через його нерегулярне та приховане виникнення його нелегко спостерігати безпосередньо, і його потрібно ідентифікувати за допомогою методів виявлення зразків вручну (відшарування клейкої стрічки), як показано на малюнку 1.
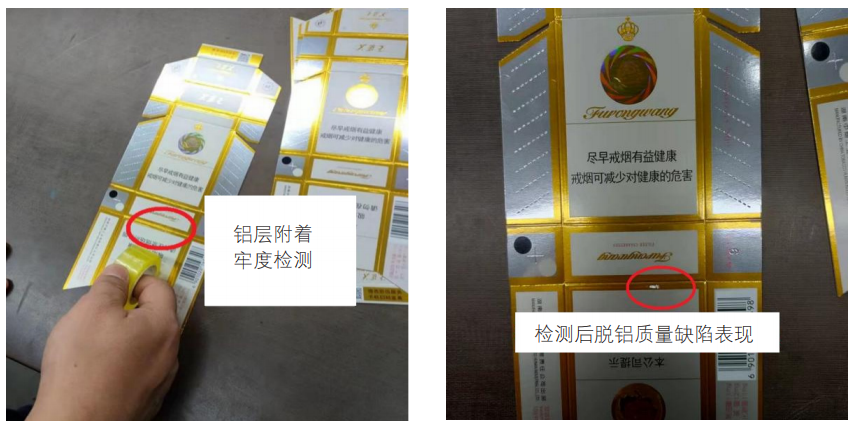
Малюнок 1 Виявлення та прояв дефектів якості відшарування алюмінію
Після дослідження та аналізу, проведеного представниками компанії Jinpeng і експертами паперового підприємства, було зроблено попередній висновок, що основною причиною цього дефекту є виникнення «помилкового відшарування алюмінію» в процесі ламінування паперу. Однак, що стосується запобіжних заходів для «помилкового відшарування алюмінію», обидві компанії дотримуються однакових стандартів перевірки. Тож чому продукція, яка пройшла перевірку виробника паперу, не пройшла перевірку на поліграфічному підприємстві?
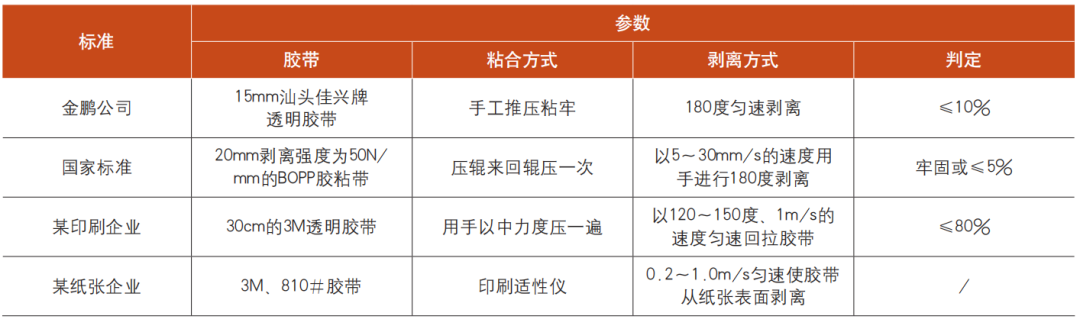
Щоб швидко виявити причину, усунути розбіжності між двома підрозділами та підтримувати-тривалу співпрацю, команда проекту Jinpeng провела порівняльний аналіз «стандартів випробування міцності з’єднання алюмінієвого шару», який проводили кілька поліграфічних підприємств. Результати показали, що принципи перевірки міцності з’єднання алюмінієвого шару в компанії Jinpeng та аналогічних підприємствах в основному відповідають національному стандарту (GB/T 18733 Security Holographic Paper), але існують певні відмінності у виборі типу прозорої стрічки, швидкості відклеювання та кута відклеювання, як показано в таблиці 1.
Таблиця 1 Порівняння стандартів
У ході подальшого дослідження було виявлено, що оскільки на ринку немає стандартних стрічок, різні компанії можуть вибирати стрічки лише на основі власного досвіду. Навіть зі стрічками 3M існує багато моделей, таких як 500#, 600#, 610#, 810# тощо, але їх міцність на зчеплення не відповідає вимогам національного стандарту. У той же час ручний метод випробування, передбачений стандартом, не може досягти необхідної постійної сили та кута відриву. Тому команда проекту негайно провела дослідження спеціальних стрічок і оптимальних параметрів «швидкості відриву» та «кута відриву», заклавши основу для створення єдиного та відтворюваного методу випробування міцності адгезії паперових-алюмінієвих шарів.
Розробка стандартної стрічки
Розробка стандартної стрічки, спрямована на формування вказівок і посилань, яких зазвичай дотримується галузь, отримала підтримку та схвалення для ініціювання проекту від Асоціації стандартизації. Після дослідження проекту було нарешті вирішено, що кілька вітчизняних лабораторій із сертифікацією CNAS і компанії з сильними технічними можливостями та досвідом застосування спільно візьмуть на себе провідну роль у розробці, а компанія Jinpeng буде відповідати за тестування міцності адгезії зразків стрічки.
Розробка цієї стандартної стрічки посилалася на більш ніж 40 національних і галузевих стандартів у пакувальній та поліграфічній промисловості. Остаточний вибір ґрунтувався на вимогах до стрічки для перевірки адгезії шару чорнила в GB/T 7707 «Продукція для глибокого друку, декорована» з такими характеристиками: ширина 19 мм, міцність зчеплення (2,91–3,33) Н/19 мм. У той же час, посилаючись на GB/T 2792 «Метод випробування міцності на відрив клейкої стрічки», випробування на відрив під кутом 180 градусів для нержавіючої сталі було використано як метод для визначення фіксованого значення, стабільності та однорідності кандидатських стандартних стрічок, як показано на малюнку 2.
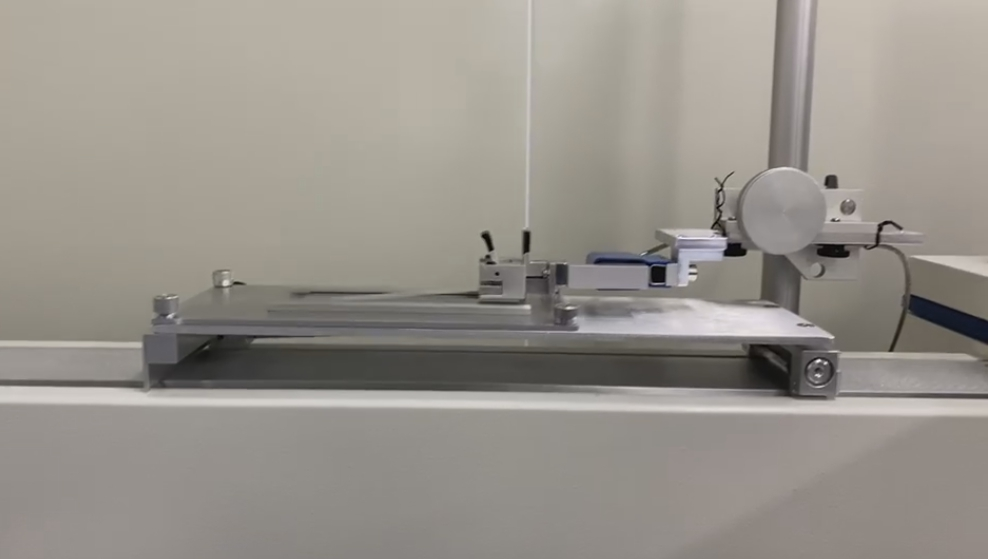
Малюнок 2 Тест стрічки
Було відібрано двадцять рулонів зразків стрічки, і випробування проводилися на позиціях 0 метрів, 1 метр, 2 метри, 5 метрів, 10 метрів, 20 метрів, 40 метрів і 50 метрів для кожного рулону. Міцність на відрив в основному була стабільною в межах стандартного діапазону.
Дослідження оптимальних параметрів «швидкості відриву» та «кута відриву»
За допомогою стандартної стрічки досягається постійна сила відриву. Далі проектна група компанії продовжила використовувати пристрій для відшаровування для вивчення впливу «швидкості відриву» та «кута відриву» на результати випробувань адгезії шару алюмінію.
01
Відбір тестових зразків
Щоб провести візуальне порівняння ефектів тестування, команда проекту вибрала два типи тестових зразків. Один тип — це оригінальний папір із невеликим відшаруванням алюмінію, який неможливо розпізнати неозброєним оком, як показано на малюнку 3; інший тип — це друкована продукція, виявлена під час виробництва з невеликим відривом алюмінію, як показано на малюнку 4.
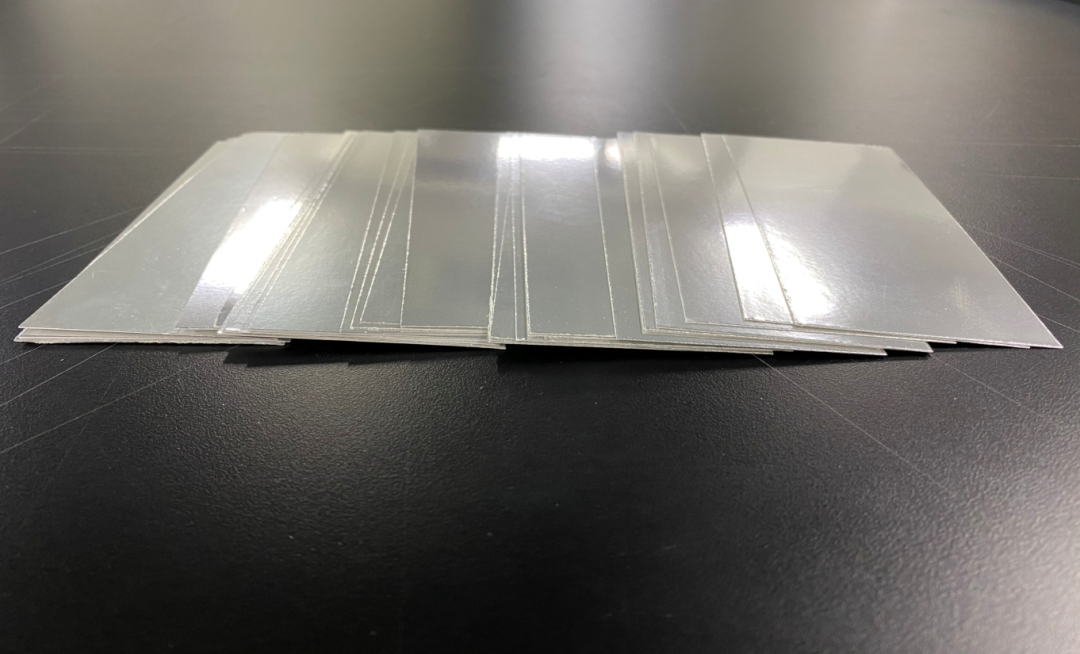
Рисунок 3 Папір-основа з невеликим відшаруванням
Малюнок 4 Незначне розшарування друкованої продукції
02
Формулювання плану пілінгу
Згідно з даними перевірки, різні «швидкості» та «кути відриву» можуть призвести до різного ступеня пошкодження шару алюмінію паперу. Тому команда проекту спочатку створила три тестові плани під кутом відшаровування 90 градусів зі швидкістю відшаровування 127 мм/с, 60 мм/с і 10 мм/с. Потім, на основі результатів випробувань цих трьох планів, було додано два додаткових плани: кут відшаровування 135 градусів зі швидкістю 10 мм/с і кут відшаровування 180 градусів зі швидкістю 10 мм/с. Результати випробувань наведено в таблиці 2.
Таблиця 2. Записи результатів тестування
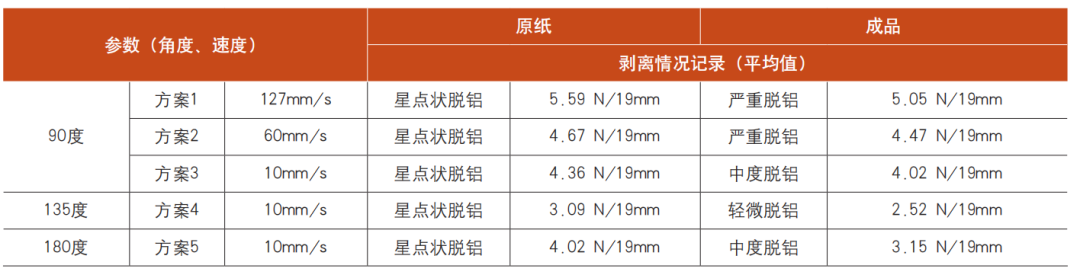
З наведеної вище таблиці видно, що чим більша швидкість відшаровування, тим більша сила відшаровування, і навіть мінімальна швидкість відшаровування 10 мм/с може випробувати зразки з дефектами розшарування алюмінію; з іншого боку, з точки зору кута лущення, сила лущення при куті 90 градусів відносно висока, при 135 градусах вона відносно низька, а при 180 градусах вона відносно помірна. На малюнку 5 показані результати тесту на відшарування зразків основного паперу, а на малюнку 6 показано результати тесту на відшарування надрукованих зразків.
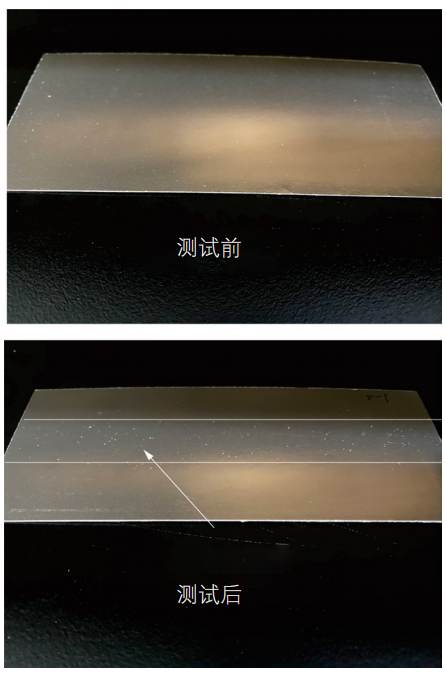
Малюнок 5 Вплив тесту на відшарування на зразках основного паперу
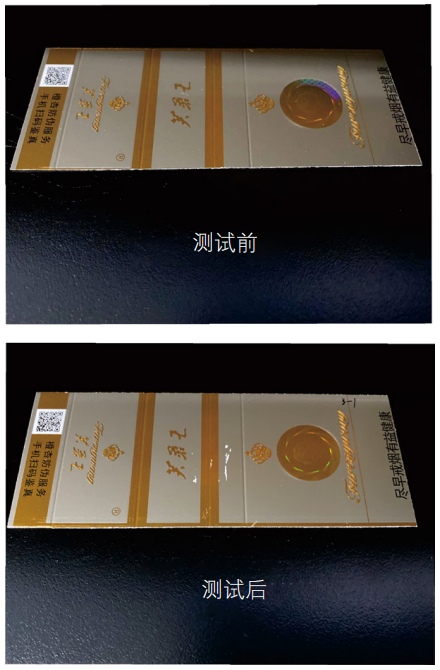
Малюнок 6. Результати тесту на відшарування надрукованих зразків
Грунтуючись на наведених вище результатах відшарування, команда проекту вважає, що необхідно розглянути метод, який може виявляти продукти з дефектами якості, уникаючи при цьому надмірних-налаштувань параметрів, які можуть пошкодити продукти з належною адгезією алюмінієвого шару, викликаючи «помилкові спрацьовування». Зрештою, команда проекту визначила кут відшаровування 180 градусів і швидкість випробування 600 мм/с як основну схему для стандартної рецептури та провела перевірку зразка партії, щоб забезпечити стабільність методу випробування.
03
Розробка методу випробування адгезії алюмінієвого шару для паперу
Після повторної роботи та уточнення схеми тестування командою проекту було завершено наступний проект стандарту.
(1) Інструменти: Lab Master Peeling Tester, спеціальна клейка стрічка 19 мм (сила відшарування 2,91–3,33 Н/19 мм).
(2) Етапи вимірювання:
a: Виріжте зразок з аркуша паперу (або друкованого продукту), який відповідає розміру пластини з нержавіючої сталі 50 мм × 125 мм, щоб використовувати його як тестовий зразок.
b: Помістіть тестовий зразок на поверхню пластини з нержавіючої сталі на горизонтальному робочому столі.
c: Використовуйте спеціальну клейку стрічку, щоб приклеїти її в центрі поверхні досліджуваного зразка, залишаючи приблизно 120 мм стрічки як частину для витягування.
d: Вручну використовуйте циліндричний гумовий валик, щоб покатати вперед і назад п’ять разів, щоб міцно притиснути стрічку, переконавшись, що між стрічкою та тестовим зразком немає повітря.
e: Загніть один кінець стрічки приблизно на 12 мм, щоб утворити згорнутий шар, і помістіть цей згин у кріплення тестера. Приклейте інший кінець стрічки до одного кінця сталевої пластини.
f: Спочатку вставте тестовий зразок у гніздо кріплення платформи тестера, а потім встановіть кріплення на датчик тестера.
g: У системі роботи приладу виберіть схему з кутом відриву 180 градусів і тестовою швидкістю 600 мм/с і запустіть тест.
Щойно цей пробний стандарт було опубліковано в інтранеті, він отримав активну реакцію та позитивні відгуки від кількох виробників паперу. З просуванням і популяризацією стандарту компанія Jinpeng планує надати результати цього дослідження організації зі стандартизації для розробки галузевих стандартів. У той час більше однолітків у пакувальній та поліграфічній промисловості отримають вигоду, тим самим сприяючи просуванню технічного рівня галузі.