


Чотири простих кроки для створення майстер-пластини з двома голографічними лазерними візерунками!
Лазерні пакувальні матеріали для -захисту підробок широко використовуються в пачках для сигарет, упаковках для вина, коробках для зубної пасти, косметиці, упаковках для ліків та іншому пакуванні, а також у рекламі, альбомах, прикрасах та інших друкованих матеріалах завдяки їхнім -функціям захисту від підробок, а також яскравим кольорам і візерункам, динамічним, 3D та іншим ефектам. Така упаковка миттєво впливає на усунення контрафактної та неякісної продукції, а також просування та просування продукції. Дослідження та розробка нових продуктів лазерного пакувального матеріалу для боротьби-з підробкою зосереджується на нових голографічних лазерних плівкових продуктах, і ключем до досліджень і розробок є розробка та виробництво голографічних лазерних пластин із різними візерунками, новизною та високою якістю.
Через високу ціну-обладнання для виготовлення-голографічних лазерних пластин високого рівня та відсутність технології виробництва-голографічних лазерних пластин{3}}високого рівня зробити високоякісну-голографічну лазерну пластину дуже складно, і на ринку небагато чудових пластин, а візерунок голографічних лазерних пластин (800 мм × 600 мм і більше) є відносно єдиним, тому розробка нових продуктів обмеження. Зважаючи на недоліки в існуючій технології, ми розробили лазерний основний метод виробництва з двома голографічними візерунками лазерних пластин одночасно та запропонували рішення, тобто використання існуючої пластини для накладання візерунків двох голографічних лазерних пластин на одну пластину персоналізованим способом виробництва та розробка нової версії.
Основний принцип цього технічного рішення
Щоб вибрати відповідну плівку для покриття, спершу скористайтеся твердопресованою однопластиновою-машиною для формування версії з відносно великою глибиною канавки інтерференційної смуги голографічної лазерної пластини для єдиного формування. Потім скористайтеся подвійною-пресовою машиною для формування безформатних швів, щоб вибрати голографічну лазерну пластину з відносно невеликою глибиною канавки інтерференційної смуги для вторинного формування. Оскільки глибина канавки інтерференційної смуги у версії голографічного лазера другого формування не така глибока, як у першого формування, і канавка інтерференційної смуги першого формування не може бути повністю покрита, тому на плівці, відформованій двічі, буде два шаблони лазерної пластини.
Формована плівка безпосередньо з’єднується, формований інформаційний шар звернений назовні, а потім золота нікелева пластина перетворюється на золоту нікелеву пластину за допомогою сріблення та гальванопластики, і лазерна головна пластина з двома голографічними візерунками лазерної пластини може бути виготовлена одночасно.
Конкретний план реалізації
Виберіть попередньо-покриту плівку з подвійним-покриттям із хорошим вирівнюванням покриття та покриттям, яке нелегко відшаровувати, без проблем із забарвленням на поверхні покриття, і покриття має бути сформоване з хорошим ущільненням, високою яскравістю, а холодна зона формованого подвійно-пресованого шва без пластини не помітна.
Перш за все, скористайтеся пресованою-однопластиновою-формувальною машиною, щоб вибрати версію з відносно глибокою глибиною канавки інтерференційної смуги голографічної лазерної пластини для формування, щоб переконатися, що ущільнення проникає та не може виникнути таких проблем, як тріщини, відбілювання та цвітіння. Потім скористайтеся подвійною-пресовою машиною для формування швів без пластини з кращим ефектом холодної зони формування та виберіть для вторинного формування голографічну лазерну пластину з відносно невеликою глибиною канавки для інтерференційних смуг. Оскільки глибина канавки інтерференційної смуги голографічної лазерної пластини, відформованої вдруге, не така глибока, як у першого формування, канавка інтерференційної смуги першого формування не може бути повністю покрита, тому на плівці, відформованій двічі, буде дві голографічні візерунки лазерної пластини, як показано на малюнку 1.
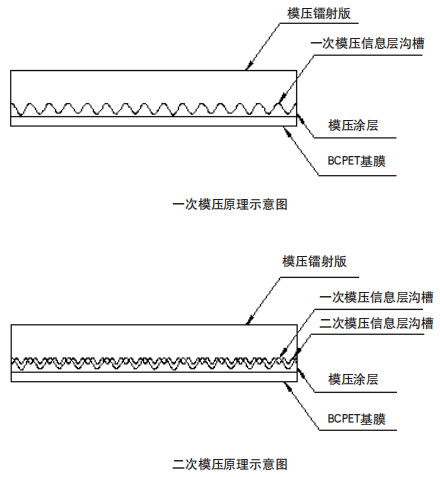 Рис. 1 Схематична діаграма процесу формування візерунків двох голографічних лазерних пластин одночасно
Відносну яскравість першої та другої формованих форм можна регулювати, регулюючи температуру пластинчастого валика другої формованої форми. Плівка, яка була сформована вдруге, не алюмінована, а безпосередньо відправляється в композитний цех для з’єднання зі склокартоном, а формований інформаційний шар звернений назовні, що має забезпечити рівність композитної поверхні, щоб уникнути потертостей, подряпин та інших проблем. Насамкінець виберіть і виріжте шматок композитного паперу розміром більше, ніж одна окружність твердої-штампованої пластини, перевірте поверхню на наявність дефектів і посріблення. Після сріблення виконується гальванопластика, і можна виготовити необхідну лазерну основну пластину з двома голографічними візерунками лазерної пластини, і конкретні кроки є такими.
(1) Виберіть попередньо-покриту плівку з подвійним-покриттям із хорошим вирівнюванням покриття, покриття непросто відпасти, без проблеми забарвлення на поверхні покриття, і покриття має бути сформоване з хорошим ущільненням, відносно високою яскравістю та ефектом холодної зони формованого подвійного{3}}пресованого шва без пластини. Покриття та вирівнювання попередньо-покритої плівки для полегшення виробництва покриття та кращого ефекту формування; Покриття непросто зняти, щоб полегшити процес виготовлення плівки та процес компаундування, а також процес сріблення та перевертання. Плівка з подвійним-покриттям-може уникнути проблеми забарвлення на поверхні покриття, а також має хороший ефект формування. Як правило, вибирається лазерне покриття для глибокого перенесення або композитне лазерне покриття, придатне для подвійного-пресування без швів пластини, що вимагає хорошого утворення плівки та відносно хорошої адгезії.
Покриття повинно мати відмінні характеристики формування, добре ущільнення та високу яскравість; Крім того, покриття має мати відмінні характеристики формованої подвійно-пресованої плівки без пластини з хорошим переходом у холодній зоні та без явної чорної тіні в холодній зоні. Лише вибираючи високо-якісні лазерні покриття, ми можемо досягти хороших результатів і зробити кращі лазерні макети.
(2) По-перше, скористайтеся твердопресованою однопластиновою-машиною для формування один раз і виберіть версію з відносно глибокою глибиною канавок інтерференційних смуг на голографічній лазерній пластині. Потім використовуйте подвійну-пресову формувальну машину без пластини для вторинного формування та виберіть версію з відносно невеликою глибиною канавки інтерференційної смуги голографічної лазерної пластини. Шляхом регулювання температури пластинчастого валка другого формування регулюється відносна яскравість першого та другого формування.
Під час першого формування для формування використовується-пресова однопластинчаста-формувальна машина, завдяки високій твердості формувального гумового валика він може досягати класу Шора D, тиск формованого гумового валика є більшим, який може досягати 50~60 кг/см2, що може забезпечити кращий ступінь ущільнення, а відносно глибоку глибину канавки інтерференційної смуги голографічної пластини можна надрукувати на інформаційне покриття формування, щоб не знищити повністю інформаційний шар першого формування під час другого формування. При виборі вам потрібно вибрати версію з відносно глибокою глибиною канавки інтерференційної смуги у версії голографічного лазера, наприклад лазерну картину з глибиною канавки інтерференційної смуги більше 2U або версію з невеликою лінзою. Необхідно якомога більше вибирати коло пластини з твердопресованим роликовим валиком, що сприяє максимізації розміру напряму відстані між пластинами під час виготовлення пластини, що також визначає специфікаційний розмір нового виготовлення пластини, і, як правило, потрібно вибрати пластинчастий валик з окружністю пластини більше 620 мм, який може підходити для більшості специфікацій продукту.
Під час другого формування, машина для формування швів без пластин подвійним тиском із кращим ефектом холодної зони може забезпечити відсутність швів пластини та очевидних темних ділянок, щоб гарантувати відсутність швів пластини та явних тіней протягом тижня після жорсткого пресування пластини, а також гарантувати, що ефект нової голографічної лазерної пластини та розмір напрямку окружності пластини є максимальними. Подвійна-пресова безпластинова машина для формування швів належить до середнього пресу, і твердість рулону становить 95~98 градусів (клас Шора А), що нижче, ніж у гумового валика жорсткого пресування. Тиск формування становить близько 25 ~ 30 кг/см2, що нижче тиску гумового валика жорсткого пресування, а ступінь ущільнення буде гіршим, ніж тиск жорсткого преса. Крім того, вибирається голографічна лазерна версія з відносно невеликою глибиною інтерференційних канавок, наприклад версія з високою -дзеркальною світловою колоною 400 точок на дюйм або проста лазерна версія.
Відрегулюйте температуру пластинчастого ролика другого формування, щоб відрегулювати ступінь ущільнення другого формування. Чим вище температура пластинчастого валика другого формування, тим краще ущільнення і вище яскравість лазерного малюнка. У той же час канавка інтерференційної смуги голографічної лазерної версії першого формування більше пошкоджена другим формуванням, а яскравість лазерного малюнка першого формування є відносно низькою. Навпаки, яскравість лазерного малюнка першого формування відносно висока. Відносна яскравість, кут, положення тощо дво-часового формованого лазерного шаблону можна індивідуально розробити та відрегулювати температурою формування, ріжучою пластиною та операцією формування.
Технічні ефекти та переваги
Зважаючи на те, що на ринку небагато чудових версій, а візерунок голографічної лазерної версії є відносно єдиним, наявну версію можна використовувати для створення візерунка двох версій голографічної лазерної версії на одній пластині шляхом вторинного формування та суперпозиції в персоналізованому методі виробництва для розробки нової версії.
Ця схема долає недоліки та недоліки існуючої технології та обладнання, інновує технологію виробництва лазерних пластин одночасно з двома шаблонами лазерних пластин і вирішує проблему кількох чудових пластин на ринку, а візерунок лазерної пластини є відносно єдиним. Його переваги полягають у тому, що існуючу версію можна використовувати для накладення візерунків двох версій на одну пластину для розробки нових версій; по-друге, різні лазерні пластини можна персоналізувати, щоб забезпечити більше місця для лазерного пакування та дизайну друку; По-третє, освоєння технології виготовлення плит за цим способом не викликає труднощів, високої ефективності та низької вартості.
За допомогою цього методу виготовлення пластин можна розробити більш персоналізовані пластини відповідно до потреб дизайну. Ця технологія також може бути використана для комбінування різних методів верстки для виконання більшої кількості комбінацій процесів виготовлення лазерних пластин, щоб задовольнити різні вимоги клієнтів, розробити більше лазерних пакувальних продуктів, отримати більші економічні вигоди та дати новий імпульс індустрії барвистої упаковки.