


Чи часто виникає проблема складання ліній на кольоровій поверхні винних ящиків? Чому б вам не спробувати цю хитрість!
Технологія передового краю, процес після преси, різання штампу, гаряче штампування, упаковка вина
У щоденному виробництві автор встановив, що коли кольорова поверхня винної коробки приклеєна, на лінії відступу відбудеться наступні проблеми: якщо випинання лінії відступу занадто глибока, після використання клею -машини для клею буде ситуація, коли відступ не повністю склеєний, що призводить до порожнього клею після формування винного ящика; Якщо випинання лінії відступу занадто неглибока, для формування потрібно попереднє складання. Взагалі, лінії відступу, як правило, виступають занадто глибоко, що призводить до недостатньої клею на поверхні та порожнього клею після утворення кольорової поверхні. Однак подвійні лінії відступу більш схильні до вищезазначеної ситуації через їх близький інтервал. У цій статті автор покращить такі питання, скорочуючи час регулювання машини для різання штампу та підвищення стабільності лінії відступу, забезпечуючи при цьому ефект формування.
Перед вдосконаленням наша компанія, як правило, використовувала 23,8 мм ліній леза, що відповідають 22,9 мм загострених ліній відступу. Виходячи з товщини кольорової поверхні, ми вирішили використовувати 0,3-1,0 мм смужки відступу для нижньої форми, і використовували клейку стрічку для компенсації тиску на задній частині форми нижньої форми леза. Цей підхід має такі питання:
(1) Смуга відступу повинна відповідати та скріпленому відповідно до лінії відступу леза та перенесена на нижню форму через відступ леза. Якщо це подвійне положення лінії відступу, важко встановити через ширину самої смуги відступу. Смуга відступу потрібно встановити двічі через лінію відступу леза. Для форм з більшою кількістю ліній відступу потрібно багато часу, щоб встановити смугу відступу за допомогою методу передачі відступу леза. Через метод встановлення смуги відступу, який об'єднав смугу відступу, до положення лінії відступу леза, а потім перенести її на нижню форму, цей тип перенесення може призвести до краю смуги відступу не повністю дотримуватися. Після вирізання штампу відбудеться кроки на краю лінії відступу кольорової поверхні, що вплине на естетику та клею нанесення кольорової поверхні.
(2) Використовуйте смужки відступу, щоб відповідати кольоровим поверхням різної товщини, і відрегулюйте товщину смужок відступу, що використовуються в будь -який час. Якщо майстра, що розрізає, не має досвіду і не може контролювати товщину смуги відступу та тиск місцевого підкладки, це може призвести до того, що відступ буде занадто глибоким або занадто мілким після вирізання штампу. У той же час, через проблему сумісності між смужкою відступу та самою кольоровою поверхнею, для відновлення дна за допомогою клейкої стрічки потрібно тривалий час.
(3) Якщо в канавках відступу, що потрапляють у канавки відступу, є клаптики або сміття, легко спричинити поломку продукту або призвести до пакетних відходів; Смуга відступу - це пластиковий продукт із відносно коротким терміном обслуговування.
(4) Коли утворюється кольорова поверхня винної коробки, якщо лінія відступу занадто глибока після нанесення клею, вона не буде повністю заповнена, що призведе до порожнього клею на винній коробці; Лінія відступу занадто неглибока. При формуванні тіла коробки вручну необхідно повністю передати лінію відступу, яка вимагає додаткової ручної праці. Більше того, попереднє складання, можливо, не зможе повністю складатися на лінії відступу, внаслідок чого поверхня кольору паперу буде знята.
(5) Кольорова поверхня з великою кількістю візерунків та ліній відступу вимагає відносно довгого часу регулювання машини, а деякі штампи для різання потребують 4-6 годин часу регулювання машини.
Виберіть різні типи ліній відступу на основі товщини паперу
Після аналізу автором було встановлено, що загальні матеріали та товщини для кольорових поверхонь для винної коробки в основному поділяються на 150-250 г/м2 спеціальний папір із товщиною 0,17-0,28 мм, 215-275 г/м2 сріблястого картону з товщиною 0,26-0,34 мм та кольоровими поверхами з товщиною фільми, наприклад, фільмом, такою плівкою. Через товщину товщини плівки загальна товщина кольорової поверхні може навіть досягати 0,5 мм і більше.
Взагалі кажучи, товщина паперу та висота лінії відступу потрібно зіставити. Чим товстіший папір, тим коротша висота використовуваної лінії відступу. І навпаки, чим тонше папір, тим вище висота використовуваної лінії відступу. Оригінальний загострений відступ мав різницю висоти 0,9 мм від лінії леза, яка повністю покладалася на смугу відступу та підкладку паперу, що відповідає відступу. Смуга відступу - це пластиковий продукт з коротким терміном обслуговування, а різниця висоти між загостреним відступом і лінією леза занадто велика. Метод відштовхування визначає, що стабільність відступу не дуже хороша.
Автор вибрав загострену відступ 23,4-23,6 мм для використання з лінією леза 23,8 мм, зменшуючи різницю висоти між загостреним відступом та лінією леза, і контролюючи її на 0,2-0,4 мм. Товщина кольорової поверхні, що відрізняє штамп, як правило, 0,2-0,3 мм, що значно скорочує різницю висоти між лінією відступу та лінією леза, і ще більше покращує стабільність відступу від штампу. Однак метод установки та висота смуги відступу терміново потребує нижнього матеріалу форми, який може замінити смугу відступу.
Відрегулюйте нижню форму
Використовуючи смужки відступу на нижній формі, існує проблема складної установки смужок відступу в подвійному положенні відступу, яка забирає багато часу та трудомістка. Висота смуги відступу, як правило, становить від 0,3-1,0 мм, ширина канавки посередині смуги відступу, як правило, становить 1,2-3,0 мм, а ширина самої смуги відступу, як правило, 5,5 мм. Особливо клопітно обробляти подвійне відступ. Спочатку натисніть на відступ на одній стороні подвійного відступу, встановіть смужку відступу, а потім терміново встановіть іншу смугу відступу, а потім використовуйте машину для різання штампу, щоб натиснути іншу смугу відступу. Після регулювання висоти смуги відступу, пошук стабільного матеріалу для форми нижньої форми стало найбільшим фактором, що обмежує розрізання штампу. Матеріали, які занадто м'які або занадто важкі, очевидно, не підходять. Автор вирішує використовувати лінію відступу 23,4-23,6 мм, з різницею висоти 0,2-0,4 мм від лінії різання 23,8 мм. Після видалення товщини кольорової поверхні товщина матеріалу, що використовується для заміни нижньої форми, повинна бути обрана між 0,1-0,3 мм. Варіація товщини матеріалу нижньої цвілі порівняно невелика, що ще більше покращує стабільність різання штампу.
Таким чином, автор вибрав пластир PTFE з товщиною 0,18-0,30 мм, як показано на малюнку 1. По-перше, весь шматок пластиру PTFE був скріплений до нижньої форми. Потім, використовуючи ріжучу штамп, нижню форму вирізали порожні, а форми різання та відступу на нижній формі ви натискали. Нарешті, площу поза штампом було вилучено лезом. Використовуючи цей метод для розрізання штампу, смужку відступу натискається на жорстке натискання. Порівняння різних ефектів відступу на готовий продукт показано на малюнку 2.
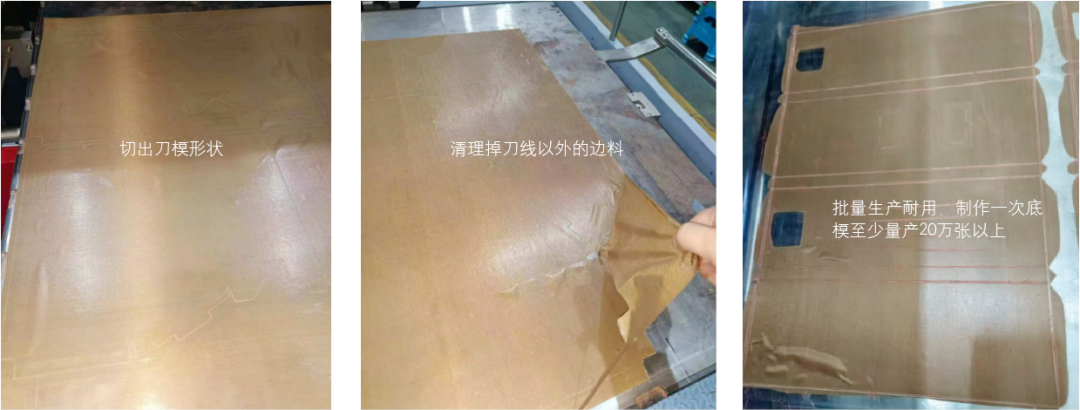
Рисунок 1 Метод установки PTFE Patch на нижній формі
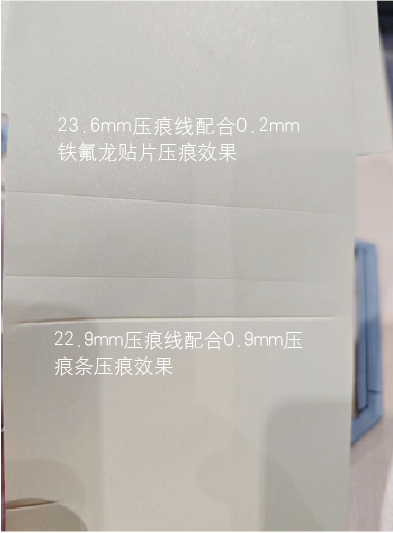
Малюнок 2 Порівняння готової продукції з різними ефектами відступу
Після вдосконалення режиму жорсткого натискання для розрізання штампу, площина лінії відступу задньої частини хороша, загальна випинання лінії відступу вдосконалюється, а крайові кроки майже усуваються. Наступний процес простіше застосувати клей, а переднє складання також можна складати на місці. Ситуація порожнього клею значно покращується після утворення кольорової поверхні; У той же час він значно економить час встановлення нижньої форми. Спочатку розрахунковий час 4-6 годин для встановлення смуги відступу можна скоротити до 1 години. Після того, як загальний тиск нижньої форми є рівномірним, тиск на верхню пластину можна регулювати додатковим нижнім папером, який вимагає лише невеликих коригувань локально, а також економить час для вручну встановлення додаткового нижнього паперу. Крім того, патч PTFE встановлюється в цілому, з кращою рівномірністю тиску порівняно з смугою відступу, яка також продовжує термін служби різання штампу.
Ця стаття покращує лінію відступу від штампу та нижню форму, оптимізуючи їх. Замість лінії відступу 23,4-23,6 мм загоряється лінія відступу, а замість смуги відступу PTFE товщиною 22,9 мм, а замість смуги відступу товщиною товщиною 0,18-0,30 мм. Це вирішує проблему приклеювання клею в точці відступу, скорочує час для калібрування розрізання пластини та покращує стабільність різання штампу.